

Ontwerp van een laserlasmal voor plaatmetaal: Hoe je openingen, klemmen en nietjes onder controle houdt
Deze handleiding helpt productie-ingenieurs, ontwerpers van mallen, kwaliteitsteams en inkopers om een vaag verzoek om een "lasmal" om te zetten in meetbare productie-eisen.
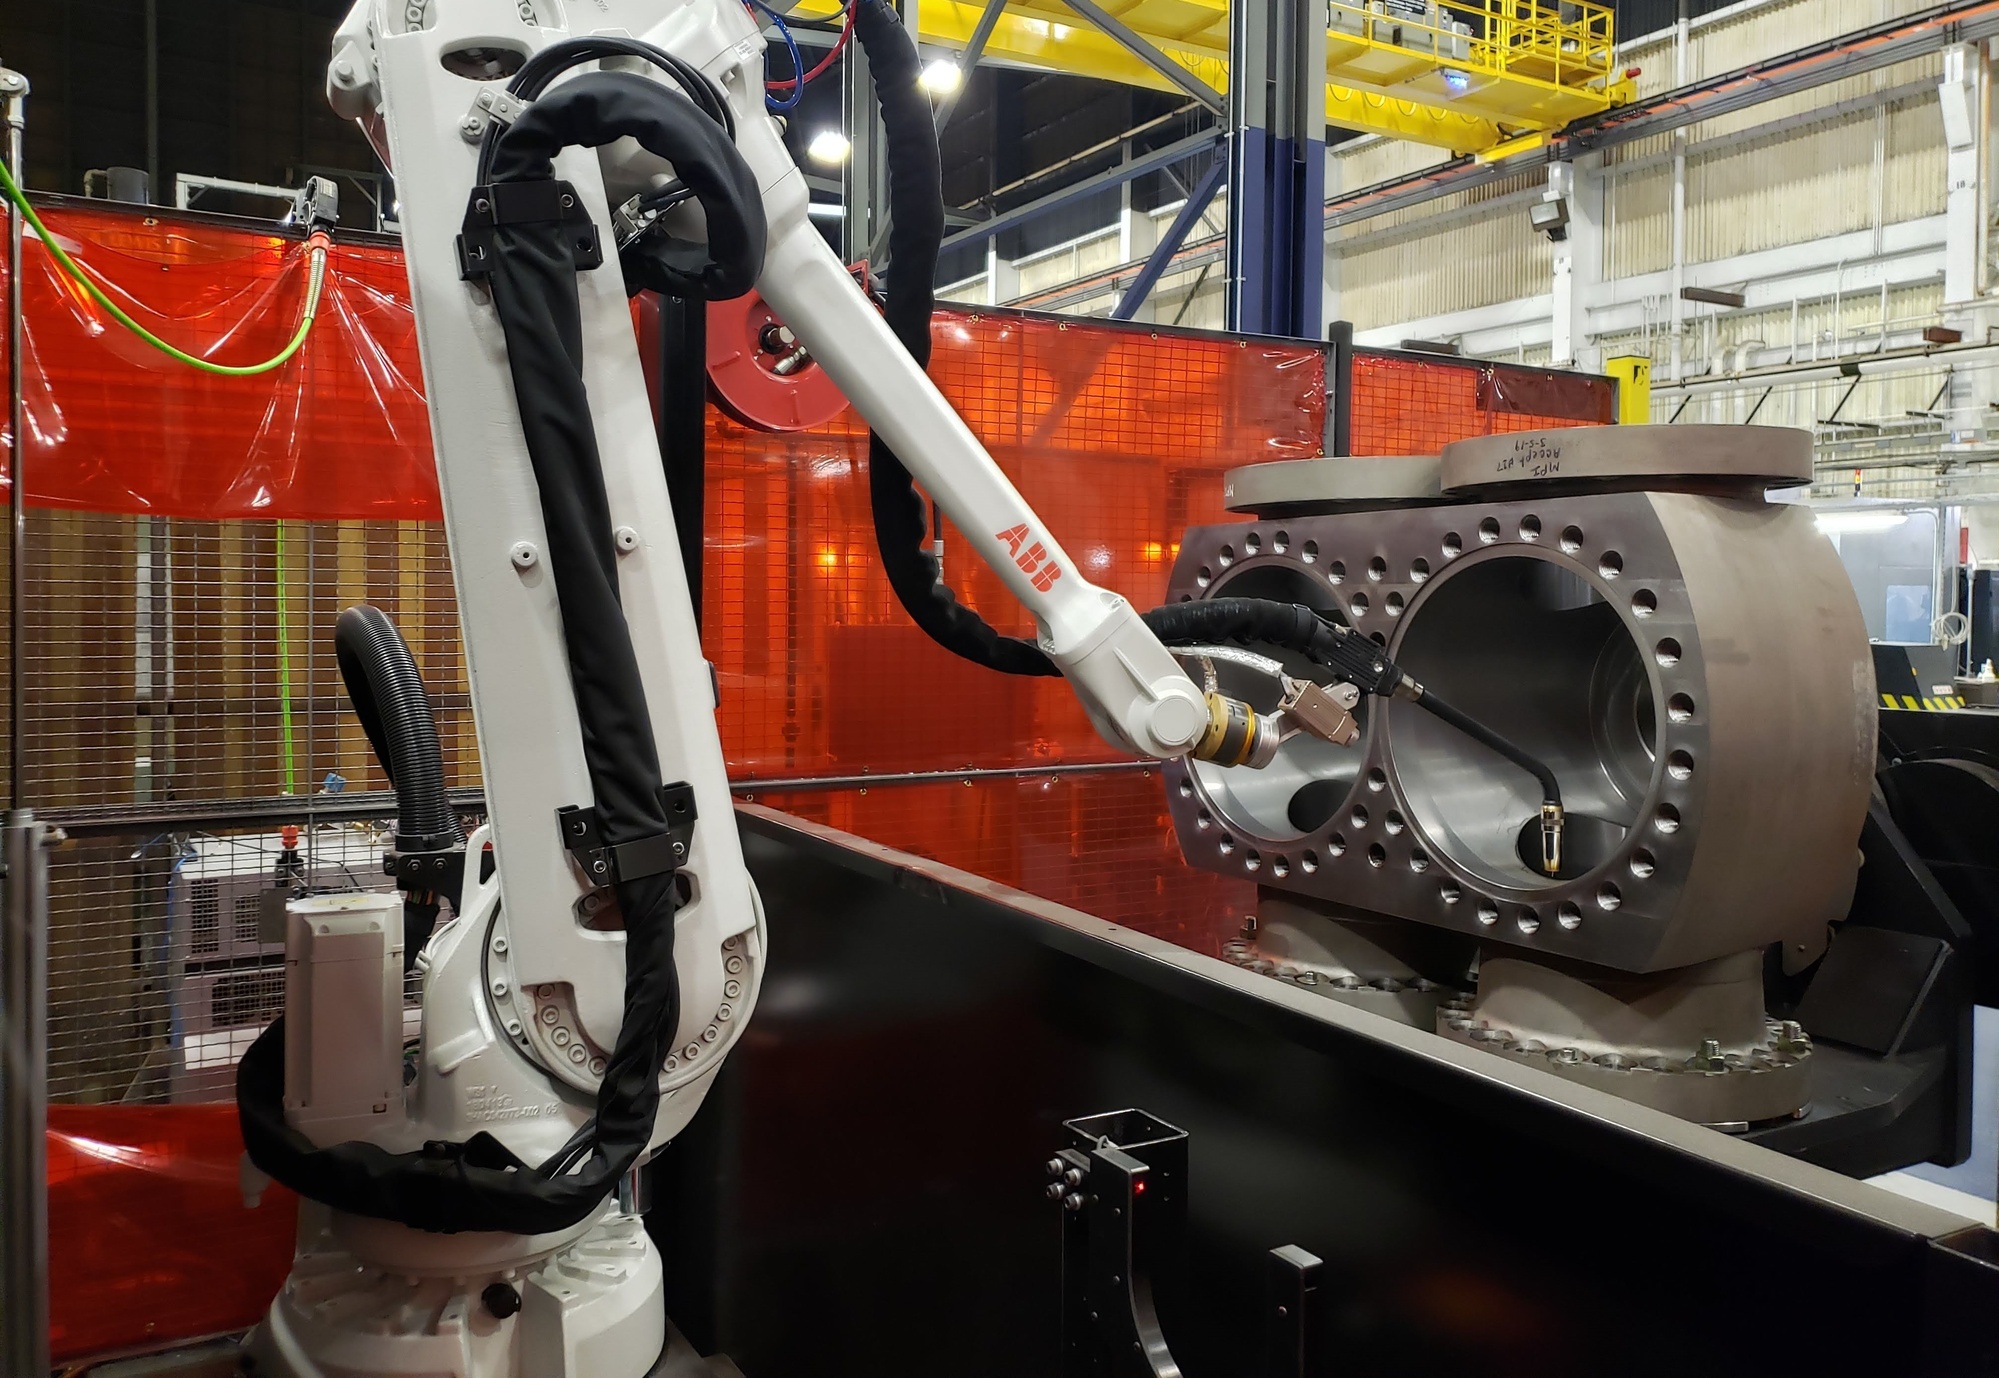
Wat moet een laserlasarmatuur controle?
Begin met de daadwerkelijke beginsituatie en het gewenste eindresultaat. Deze compacte poort zorgt ervoor dat de aanbeveling, het benodigde bewijsmateriaal en de eindgrens zichtbaar blijven voordat met het gedetailleerde ontwerp van de mal wordt begonnen.
Meet de speling, de oneffenheid, de vlakheid, de terugvering, de randconditie en de coating op representatieve onderdelen – niet alleen op nominale CAD-tekeningen of een geselecteerd proefstuk.
Let na het lassen op de belangrijke kenmerken, ondersteun flexibele naadzones en gebruik voldoende kracht om het onderdeel te plaatsen zonder het te vervormen.
Registreer de belaste naadkaart, het laspad, de klemstanden, de afmetingen in vrije toestand en het acceptatieresultaat op productniveau.
Geef een specifiek testopstelling niet vrij wanneer het voegvenster, de meetstatus of het resultaat van de acceptatietest na vrijgave nog niet is gedefinieerd.
Welke installatietermen moeten kopers en technici als eerste vaststellen?
Veel projecten voor bevestigingssystemen mislukken al voordat het CAD-ontwerp begint, omdat termen als "opening", "positie" en "klemmen" door elkaar worden gebruikt alsof ze dezelfde situatie beschrijven.
Een opspaninrichting doet meer dan alleen een onderdeel stilhouden. Het creëert een gecontroleerde relatie tussen de verbinding en het geprogrammeerde laserpad. Een positioneringsinstrument bepaalt de positie. Een steun voorkomt plaatselijke buiging. Een klem houdt het onderdeel tegen beide aangedrukt. Een hechtlas verbindt de onderdelen tijdelijk. Elke handeling lost een ander probleem op.
Dat onderscheid is belangrijk bij dunne platen. Een krachtige klem kan een gebogen paneel tegen de mal trekken en de naad er in belaste toestand perfect uit laten zien. Dat bewijst echter niet dat het gevormde onderdeel stabiel is, dat de verbinding tijdens het verwarmen gesloten blijft of dat de vrije montage aan de functionele afmetingen voldoet.
De afstand tussen de te verbinden oppervlakken of randen, gemeten op een bepaalde locatie en in een specifieke staat.
Hoogte- of vlakverschuiving bij de naad. Het geprogrammeerde pad kan gecentreerd worden, terwijl Fusion buiten het beoogde grensvlak landt.
Het referentiepunt (datum) is het uitgangspunt. Een positioneringspunt beperkt de beweging ten opzichte daarvan. Een goede keuze van het referentiepunt hangt samen met de uiteindelijke functie van het product.
De steun is bestand tegen doorbuiging. De klem sluit goed aan en houdt vast. Geen van beide mag het lassen, meten of reinigen belemmeren.
Een korte las die gebruikt wordt om de positie te behouden vóór de laatste lasgang. Deze las voegt warmte en lokale vervorming toe, dus een gecontroleerde aanpak is vereist.
De assemblage nadat de bevestigingskrachten zijn verwijderd. Dit is vaak de toestand waarin terugvering, verdraaiing of fouten in het afdichtingsoppervlak aan het licht komen.
Waarom is een stabiele passing bij laserlassen zo belangrijk?
De geconcentreerde interactiezone kan een smalle naad en beperkte warmteverspreiding opleveren. Bovendien is er minder ruimte voor ongecontroleerde geometrie dan bij een verbindingsproces met veel vulmateriaal.
De overbrugging, fusie, breedte van de rand of het wortelprofiel kunnen veranderen. Het effect is afhankelijk van de kwaliteit van de uitgevoerde procedure.
Goed contact aan beide uiteinden bewijst niet dat het hele traject gecontroleerd is. Een naadkaart kan de verborgen hijslaag aan het licht brengen.
De straal kan het programma volgen terwijl het gewrichtsoppervlak zich van de beoogde interactiezone verwijdert.
Reactiekrachten en plaatselijke opwarming kunnen een flexibel paneel in beweging brengen na een acceptabele koude droogloop.
Coating, oxide en verontreiniging beïnvloeden de laserkoppeling en het gedrag van de laserpluim, zelfs wanneer de geometrie van de armatuur nominaal is.
Hoe moet het opspanapparaat het onderdeel positioneren, ondersteunen, vastklemmen, lassen en loslaten?
Een nuttige ontwerpbeoordeling is een opeenvolging van stappen, geen schermafbeelding van een koude montage.
Wat moet elk contactpunt controleren?
Elk positioneringspunt, steun en klem moet een duidelijke functie hebben. Als een contactpunt er alleen is omdat "er ruimte was", moet dit worden herzien.
Maak het laden met de verkeerde hand of in de verkeerde variant moeilijk. Bescherm zichtbare oppervlakken en de toegang voor de operator.
Bepaal de positie aan de hand van stabiele kenmerken zonder dubbele positionering of het forceren van een flexibel paneel tegen te veel vaste aanslagen.
Ondersteun lange overspanningen en flexibele zones waar de voeg anders zou optillen, en vermijd daarbij ophopingen van vuil en doordrukken.
Plaats eerst de primaire referentiepunten, controleer het contact en sluit vervolgens de plaatselijke naadklemmen zonder het onderdeel zijwaarts te trekken.
Controleer de kop, scherpstelling, beschermgas, camera, naadvolger, afzuiging, start/stop en reinigingstoegang.
Open de klemmen in een stabiele volgorde en beoordeel het vrije onderdeel in dezelfde toestand als waarin de klant het zal gebruiken.
Welke spelingtolerantie moet een laserlasmal voor plaatmetaal kunnen verdragen?
Er bestaat geen universeel veilig maximum. Een nuttige pasvormspecificatie beschrijft het type voeg, de locatie, de staat van de plaat, het productieproces en de meetstatus. Deze specificatie omvat doorgaans meer dan alleen de zichtbare opening.
- Onderbreking of lokaal verlies van contact
- Hoogteverschil of trede
- Hoekfout en randconditie
- Contactlengte langs de naad
- Reinheid van de coating en vóór het lassen
- Meting van de vrije toestand versus de belaste toestand
Waar moeten verschillen en discrepanties worden gemeten?
Gebruik een naadkaart in plaats van één handig controlepunt. Meet begin- en eindpunten, hoeken, overgangen, uitsnijdingen en de locaties tussen steunpunten. Het onderstaande voorbeeld toont een meetplan, geen toegestane tolerantie.
Hoe moeten klemmen worden geplaatst, belast en in welke volgorde gebruikt?
Het doel is een herhaalbare plaatsing gedurende de daadwerkelijke warmtecyclus. Meer druk betekent niet automatisch meer controle.
Plaats klemmen en steunen op de plekken waar ze de lokale lift en kritieke vlakken controleren, zonder de toegang tot de lasnaden te belemmeren.
Vermijd plaatsing die uitsluitend op gemak is gebaseerd.De klemrichting moet de beoogde bewegingsvrijheid beperken, niet het onderdeel over de referentiepositie schuiven.
Zitplaats vóór het zijdelings inladenVergelijk de druk of kracht met het daadwerkelijke onderdeel. Overmatige kracht kan de plaat indeuken, variaties maskeren en terugvering veroorzaken.
Leg herhaalbare instellingen vast.Controleer de hoofdbevestigingspositie voordat de plaatselijke naadklemmen sluiten. Gelijktijdige beweging kan een flexibele constructie vervormen.
Bewaak kritieke klemstandenGebruik schone, vervangbare pads met een geschikt oppervlak en de juiste vorm. Test het thermische en cosmetische effect.
Controleer de remblokken en slijtagepunten.Wanneer moeten hechtlassen worden gebruikt met een laserlasapparaat?
Hechtlassen kunnen de complexiteit van gereedschap verminderen of een lastige assemblage stabiliseren. Ze kunnen echter ook een slechte verbinding vastzetten en plaatselijke warmteontwikkeling, vervorming of vervuiling veroorzaken.
Hoe verhouden laserlassen, TIG-lassen en lasloze opstellingen zich tot elkaar?
Er bestaat geen universele afstand tussen de hechtdraden. Stijfheid, naadlengte, hittegevoeligheid, terugvering, de laatste bewerking en of de hechtdraad opnieuw wordt gesmolten, spelen allemaal een rol.
Meet de variatie in vorming, het contact en de plekken waar ze het meest waarschijnlijk uit elkaar zullen springen.
Registreer de verbindingskaart, lokale beweging, spijkerprofiel en of de montage handmatig is uitgevoerd.
Controleer de interactie van de hechtdraad met de positioneringspunten, klemmen, focus, naadpad, gas en sensoren.
Controleer de volledige naad, de uiteindelijke afmetingen, het uiterlijk en de vereiste productfunctie.
Wat moet er veranderen als klemmen geen stabiele verbinding meer kunnen garanderen?
Een grondige industrialisatiebeoordeling leidt tot een wijziging van het onderdeel, het gereedschap of het proces wanneer de vereiste pasvorm niet tegen redelijke kosten kan worden gehandhaafd.
Verbeter de vorming stroomopwaarts
Controleer het profiel van het werkstuk, de randconditie, de buighoek, de flenslengte en de terugvering voordat u meer gereedschapskracht toevoegt.
Het meest geschikt voor terugkerende oorzaken.Herontwerp de verbinding
Voeg doelgerichte positioneringselementen toe, wijzig de interface of verplaats de naad weg van een sterk variabele zone.
Ten minste houdbaar tot het gereedschap bevroren is.Upgrade het armatuur
Voeg op bewijs gebaseerde ondersteuningssystemen, modulaire positioneringssystemen, bewaakte klemmen of een speciaal gereedschap toe wanneer het volume dit rechtvaardigt.
Het beste is wanneer de verbinding levensvatbaar is.Voeg vulmiddel of hybride functionaliteit toe
Een hybride route met draadondersteuning of laserbooglassen kan het bewezen procesvenster verbreden, maar brengt wel extra variabelen en kwalificatiewerkzaamheden met zich mee.
Het beste resultaat wordt behaald na echte tests.Kies een andere verbindingsprocedure
TIG-, MIG/MAG-lassen, mechanische bevestiging of een andere methode kan robuuster zijn wanneer de normale variatie de praktische tolerantie van een laserlaser overschrijdt.
Het beste is wanneer de economie eerlijkheid bevordert.Hoe moet een productiemal voor laserlassen worden ontwikkeld?
Gebruik een verstelbaar prototype om te leren voordat je een productiemal vastlegt.
Markeer elke naad als cosmetisch, structureel, afgedicht, bevestigingsgerelateerd of niet-kritisch.
Leg het daadwerkelijke materiaal, de coating, de vormgeving, de rand en de variaties vast.
Kaartlocatie, ondersteuning, klemmen, toegangszones en zones waar niet gemarkeerd mag worden.
Test representatieve gap-, mismatch-, sequentie- en tack-toestanden.
Gebruik verstelbare, traceerbare positionerings- en klemposities.
Vrij, geladen, ingelast gereedschap en vrij na loslaten.
Het afleggen van bochten, starts, stops, bochtenwerk, handling en inspectie.
CAD-instellingen, controles, WPS, onderhouds- en wijzigingsregels bevriezen.
De goedkeuring moet betrekking hebben op representatieve belasting, het volledige lastraject, afmetingen in vrije toestand en de daadwerkelijke test van het eindproduct.
Welke ontwikkelingsroute voor armaturen past het beste bij uw productieprogramma?
Selecteer de projectomstandigheden die er het dichtst bij liggen. Het resultaat is een startpunt voor een discussie, geen definitief ontwerp voor een mal of een laskwalificatie.
Kies het minst optimistische antwoord als het bewijsmateriaal onvolledig is.
Het concept voor de montage mag pas definitief worden vastgesteld wanneer de daadwerkelijke montage in vrije toestand en onder belasting duidelijk is.
Hoe moet een laserlasmal worden gevalideerd vóór de productie?
Een proeflas zegt weinig over een mal. De productieproef moet aantonen dat een representatieve operator of lader het onderdeel correct kan plaatsen, dat de klemmen de goedgekeurde stand bereiken en dat de gehele lasnaad na het lossen acceptabel blijft.
Gebruik het daadwerkelijke materiaal, de coating, de vormingsmethode, de randkwaliteit en de normale variatie – niet alleen handmatig geselecteerde proefstukken.
Inclusief starts, stops, bochten, koerscorrecties, focus, gas, sensoren, extractie, botsingen en werkelijke cyclustijd.
Meet de vlakheid, verdraaiing, afdichtingsvlakken, deuropeningen en montage-interfaces nadat het armatuur is geopend.
Voeg macroscopische, destructieve, NDT-, lek-, afwerkings-, coating-, corrosie- of montagetests toe waar de toepassing dit vereist.
De aanpassing van de mal, de kleminstellingen, de belastingcontroles, de procedure, de monsternorm, het onderhoudsplan en het reactieplan moeten op elkaar afgestemd zijn.
Wat moet je controleren als de laskwaliteit langs de naad verandert?
Controleer de passing voordat u het vermogen en de snelheid wijzigt. Parameterwijzigingen kunnen een instabiele verbinding bij de ene batch maskeren en de volgende batch juist verergeren.
| Symptoom | Waarschijnlijke bijdrage aan de inrichting of montage | Eerste bevestiging en actie |
|---|---|---|
| Het lassen begint goed, maar daarna is het wisselend. | Contactpunten veranderen langs het traject; steunpunten of klemmen kunnen te schaars zijn. | Breng de opening in kaart en overbrug de gehele naad. Voeg gerichte ondersteuning toe of corrigeer de inkomende geometrie voordat u het vermogen opnieuw afstelt. |
| Het paneel verdraait na het losmaken van de klem. | Het gereedschap hield een gespannen onderdeel vast, of de lasvolgorde zorgde voor asymmetrische warmteontwikkeling. | Vergelijk de geometrie in geklemde en ongespannen toestand. Controleer het referentiepunt, de ondersteuning, de naadvolgorde en het loslaten van de klem. |
| Zichtbare klemsporen | Het oppervlak, de contouren, de druk, het vuil of de locatie van het kussentje zijn niet geschikt voor het cosmetische gezicht. | Controleer de pads en de druk. Verplaats het contact of gebruik een geteste beschermingsinterface zonder de controle te verliezen. |
| Defecten op de hechtposities | Het kleefprofiel, de warmteafgifte, de reinheid of het smeltgedrag worden niet beoordeeld. | Inspecteer representatieve dwarsdoorsneden en definieer een gecontroleerde tack-instructie. |
| Eén armatuurstation presteert slechter | Slijtage, vuil, hoogte van de locator, klembereik of toegankelijkheid verschilt per station. | Traceer gegevens aan de hand van het armatuur-ID en vergelijk de werkelijke belaste naad, positionerings- en klemstatus. |
| Het pad is gecentreerd; de lasnaad bevindt zich buiten het verbindingspunt. | Het referentiepunt van het onderdeel of de belaste zitting verschilt van de geprogrammeerde coördinaten. | Controleer de gegevensketen, de aanwezigheid van onderdelen, de geladen positie, de kalibratie en eventuele afwijkingen voordat u opnieuw programmeert. |
| Spatten stijgen na verloop van tijd. | Armatuurresten, warmteontwikkeling, de staat van de optiek of de materiaalpartij kunnen veranderen. | Inspecteer en reinig volgens het goedgekeurde plan; vergelijk de gegevens van de armaturen, materialen en monitoring voordat u de recepten wijzigt. |
Wat hoort er in een offerteaanvraag voor een laserlasmal?
Een aanvraag voor "laserlassen plus mal" geeft elke leverancier de mogelijkheid om uit te gaan van een andere materiaaltoestand, pastijd, omvang van de mal en acceptatieniveau. Bevestig de onderstaande gegevens zodat leveranciers dezelfde offerte kunnen uitbrengen.
0 van de 8 offertes zijn bevestigdDe cheques zijn uitsluitend bedoeld voor planningsdoeleinden en worden niet opgeslagen of ingediend.
Welke vragen stellen kopers over laserlasapparaten?
Deze antwoorden hebben betrekking op daadwerkelijke vervolgbeslissingen. De definitieve afmetingen en parameters vereisen nog productspecifieke tests en kwalificatie.
Welke speling is acceptabel bij het laserlassen van plaatmetaal?
Er bestaat geen universeel veilig maximum. De acceptabele marge is afhankelijk van het materiaal, de dikte, de coating, de verbinding, de straalgeleiding, de focus, de snelheid, de vul- of hybride route, de status van de bevestiging en de acceptatie-eisen. Bewijs dit aan de hand van representatieve werkstukken en geef aan waar en hoe de meting is uitgevoerd.
Heb ik een speciale mal nodig voor laserlassen?
Niet altijd. Bij stabiele, middelgrote of grote productievolumes, een strakke afwerking en geautomatiseerd laden kan een speciaal gereedschap gerechtvaardigd zijn. Voor prototypes en kleine series kunnen modulaire klemmen, een verstelbare basis of gecontroleerde hechtingen worden gebruikt. Elke productieroute vereist echter nog steeds een herhaalbare positionering, ondersteuning, toegankelijkheid en traceerbaarheid.
Kunnen hechtlassen het opspanmiddel vervangen?
Ze kunnen de complexiteit van de gereedschappen verminderen voor sommige kleine productievolumes, maar ze vervangen geen gecontroleerde positionering en ondersteuning. Hechtlassen voegen warmte toe en beïnvloeden de lokale geometrie. De methode, positie, volgorde en interactie met de laatste lasgang moeten worden gekwalificeerd.
Hoe kan ik plaatvervorming na laserlassen verminderen?
Controleer de vlakheid en kromming van het binnenkomende materiaal, de selectie van referentiepunten, de ondersteuningen, de klemvolgorde, de lasvolgorde, de warmteontwikkeling, het hechtpatroon en het loslaten. Meet het onderdeel onbelast na het lassen – en na het coaten of monteren, aangezien deze stappen de geometrie kunnen veranderen.
Kan een naadvolger een slechte pasvorm verhelpen?
Een tracker kan helpen bij het volgen van een detecteerbare naadpositie. Hij kan geen contact maken, een ongeschikte opening overbruggen of de functionele geometrie van het onderdeel corrigeren. Gebruik sensoren binnen een beproefd proces, niet als vervanging voor de controle van verbindingen en opspaninrichtingen.
Wat moet een goedkeuringsformulier voor een productie-installatie bevatten?
Representatieve onderdelen, speling en ongelijkmatigheid onder belasting, pasvormcontroles, volledige lasertoegang, laskwaliteit over het gehele traject, afmetingen in vrije toestand en productfunctie. Afhankelijk van het risico, inclusief macroscopisch onderzoek, destructief onderzoek, niet-destructief onderzoek (NDT), lekdetectie, afwerkingsonderzoek, corrosieonderzoek of montageonderzoek.
Deze gepubliceerde pagina's vormen een uitbreiding op de beslissingen met betrekking tot inrichting, processen en apparatuur die in deze handleiding worden beschreven.
Welke normen en technische bronnen ondersteunen deze handleiding?
Controleer de actuele versie en de exacte projectvereisten voordat u een productieproces vrijgeeft.
- NIST: Toepassingen van krachtige lasers — Dynamische laser-materiaalkoppeling en de rol van materiaal, oppervlak en invallend vermogen.
- TRUMPF: Opspaninrichting voor laserlassen — een voorbeeld van een fabrikant van de functies van een armatuur en de constructie van een plaatmetalen armatuur.
- TRUMPF Lasgids — De context van het productieproces van de fabrikant voor beslissingen met betrekking tot laserlassen, klemmen en productie.
- ISO 15609-4: 2009 — Inhoudelijke eisen voor specificaties van laserlasprocedures; ISO vermeldt deze editie als gepubliceerd en actueel na de bevestiging in 2020.
- ISO-normen voor lassector — actueel officieel overzicht inclusief procedurekwalificatie en kwaliteitsnormen voor lassen.
- OSHA: Lasergevaren - Normen — De context van de Amerikaanse regelgeving en de consensusnormen voor laserbeveiliging.
Voeg revisiegecontroleerde CAD-gegevens, materiaal- en coatinggegevens, jaarlijks volume, kritische naden, actuele gegevens over spelingen/afwijkingen, cosmetische en functionele doelstellingen, hechtingsbeperkingen en representatieve foto's van defecten toe. Oceanplayer Laser kan helpen bij het ordenen van de las- en bevestigingsvragen voor een voorlopige haalbaarheidsstudie.