

Wrijvingscoëfficiënt tussen staal en staal: Droge, gesmeerde en testklare waarden
Er bestaat geen eenduidige coëfficiënt voor elk staal-op-staal contact. Voor een ruw, droog zeefdrukoppervlak liggen historische waarden rond de 0.74–0.78 statisch en 0.42–0.57 glijdend ; gesmeerde waarden kunnen veel lager zijn. Beschouw deze getallen als testspecifieke referentiewaarden en definieer vervolgens de oppervlakken, belasting, beweging, smeermiddel, temperatuur en methode vóór een ontwerpgoedkeuring.
Technisch team van Oceanplayer Laser · Technische referentie · Bijgewerkt september 2026

Welke coëfficiënt moet je gebruiken voor contact tussen twee stalen onderdelen?
Begin met de vraag die uw ontwerp moet beantwoorden. De onderstaande tabel geeft een veilige volgende stap, het bewijs dat nodig is om deze te onderbouwen, en het punt waarop een handboekwaarde moet stoppen.
| Ontwerpsituatie | Een redelijke eerste stap | Te verzamelen bewijsmateriaal | Stopgrens |
|---|---|---|---|
| Droge voorbehandeling | Screen een breed bereik, bijvoorbeeld µ 0.4–0.8. | Kwaliteit, hardheid, afwerking, belasting, beweging en verblijftijd. | Geef geen kritieke ontwerpgegevens vrij vanuit een gekopieerde tabelcel. |
| Olieachtig of ingevet contact | Het opstarten en uitvoeren van het model gebeurt afzonderlijk. | Exacte product-, hoeveelheids-, viscositeits-, temperatuur-, leverings- en testperiode. | "Gesmeerd" alleen is geen reproduceerbare toestand. |
| Dimensionering van aandrijving of actuator | Bereken de losbreekkracht en de aanloopkracht, en tel daar vervolgens de niet-wrijvingsbelastingen bij op. | Krachtspoor, versnelling, geleiders, afdichtingen, uitlijning en onzekerheid. | Bepaal de afmetingen niet op basis van de nominale µ als de piekbelasting of stick-slip onbekend is. |
| Vasthoud- of veiligheidsfunctie | Gebruik waar nodig een gekwalificeerde ondergrens en een positieve beperking. | Representatieve worstcasetests, spreidingsanalyse en relevante codebeoordeling. | Wrijving alleen is geen veiligheidsmaatregel voor een hangende last of een last voor personen. |
Veeg horizontaal om alle beslissingskolommen te lezen.
Hoe kies je een startwaarde?
Voor een eerste berekening van droog contact is het belangrijk om onzekerheid niet achter één decimaal te verbergen. Een praktische eerste stap is om ruwweg 0.4 tot 0.8 te onderzoeken en deze brede bandbreedte vervolgens te vervangen door testgegevens die overeenkomen met de werkelijke onderdelen. De onderstaande historische NASA-punten helpen de schaal van droge wrijving te verduidelijken; ze vormen geen materiaalcertificaat of een gegarandeerd bereik.
Voor een gesmeerd contact moeten het opstartproces en de stabiele werking afzonderlijk worden gemodelleerd . Lage snelheden, lage temperaturen, lange stilstandtijden of een zwakke smeermiddeltoevoer kunnen ertoe leiden dat de oppervlakken in grenslaagsmering terechtkomen. Bij hogere snelheden kan een gemengde of volledige vloeistoffilm het verliesmechanisme veranderen, waardoor een vaste Coulomb-coëfficiënt mogelijk niet langer het juiste model is.
Kies de conservatieve richting op basis van het falen. Gebruik een gekwalificeerde ondergrenscoëfficiënt wanneer verlies van grip gevaarlijk is. Gebruik een gekwalificeerde bovengrenswaarde wanneer motorische kracht, hitte, slijtage, vreten of vastlopen een probleem vormen.
Hoe verhouden droge, geoliede en ingevette stalen contactpunten zich tot elkaar?
Deze representatieve punten tonen de schaal van mogelijke resultaten. Ze zijn bruikbaar voor gevoeligheidstests, maar niet voor een tekening, inkooporder of veiligheidsberekening zonder een bijbehorende test.
| Contactconditie | Statisch / losbreekbaar | Schuif- | Hoe te gebruiken |
|---|---|---|---|
| Droog zacht staal op zacht staal | ≈ 0.74 | ≈ 0.57 | Historisch handboek van NASA geeft aan dat de gevoeligheid voorlopig moet worden vastgesteld, en niet dat dit een gegarandeerde classificatie is. |
| Droog hard staal op hard staal | ≈ 0.78 | ≈ 0.42 | Dit toont aan dat "hard staal" nog steeds een ander start- en bedrijfsgedrag vertoont. |
| Vettig hard staal op hard staal | Verschillende punten ≈ 0.11–0.23; speciale films lager | Verschillende punten ≈ 0.029–0.12 | Het vetgehalte, de film en de testresultaten verschilden. Gebruik het gemiddelde hiervan niet om één eigenschap te bepalen. |
| Vettig zacht staal op zacht staal | Niet vermeld in de genoemde rij | ≈ 0.09 of 0.19 | Twee punten die afhankelijk zijn van het smeermiddel, laten zien waarom de exacte samenstelling ertoe doet. |
| Luchtgereinigd staal met een dunne oxidefilm | Testspecifiek | Maximum ≈ 0.54 in één NASA-test | Geen goede prijs-kwaliteitverhouding voor geroeste, aangetaste of zwart geoxideerde onderdelen. |
| Uitzonderlijk schoon staal in vacuüm | Toepassingsspecifiek | Er werden waarden tot wel 3.5 gerapporteerd. | Een uitzonderlijk geval dat aantoont dat een coëfficiënt groter dan 1 kan worden wanneer de hechting ernstig wordt. |
Primaire bronnen voor de gegevens: NASA RP-1228 en NASA SP-36. RP-1228 reproduceert een verzameling historische handboekpunten in plaats van één moderne, gecontroleerde studie naar wrijving tussen staal en water. ASTM G115-24 legt uit waarom een wrijvingsresultaat het volledige tribosysteem en de rapportageomstandigheden moet omvatten.
Hoe bereken je de losbreekkracht en de loopkracht?
Gebruik een eenvoudig coëfficiëntenmodel om de gevoeligheid te bepalen, voeg vervolgens versnelling, geleiders, afdichtingen, uitlijning en onzekerheid toe voordat u de hardware selecteert.
Gebruik deze calculator om de kracht, de houdmarge of de resultaten van een hellend vlak te onderzoeken. Het is een gevoeligheidstool, geen veiligheidsgoedkeuring en geen vervanging voor testen.
Hetzelfde model voorspelt 4.00 kN nadat het glijden begint. Voeg versnelling, uitlijning, afdichting, geleiding en onzekerheidsbelastingen toe voordat u een actuator selecteert.
Het Coulomb-model is een eerste schatting. Inlooptijd, temperatuur, smeermiddeltekort, corrosie en stick-slip kunnen de werkelijke kracht buiten dit bereik brengen.
Wat betekenen statische, kinetische en losbreekwrijving?
De coëfficiënt is dimensieloos. Hij relateert de tangentiële weerstand aan de normaalkracht die de oppervlakken tegen elkaar drukt, maar alleen onder de gedefinieerde contactomstandigheden.
Fs,max = µs × NStatische wrijving varieert van nul tot deze limiet. Deze is niet altijd gelijk aan µsN wanneer het onderdeel stilstaat.
Fk ≈ µk × NGeef aan of µk initieel, gemiddeld, piek- of stationair is en definieer het middelingvenster.
P = µk × N × vDit is mechanische warmteafvoer. De warmte wordt verdeeld over beide onderdelen, het smeermiddel, vuil en de omgeving.
µs = tan(θ)Bij een hoek van 30° bedraagt de berekende statische coëfficiënt ongeveer 0.577 voor de geteste rijder en het vliegtuig.
Als er geen tangentiële kracht wordt uitgeoefend, kan de wrijving nul zijn. Statische wrijving neemt alleen toe naarmate de uitgeoefende kracht wordt tegengewerkt, tot aan de losbreekgrens. Dit onderscheid voorkomt te grote belastingen en onjuiste vrije-lichaamdiagrammen.

Het werkelijke contactoppervlak is veel kleiner dan het schijnbare oppervlak. Lokale druk vlakt oneffenheden af, breekt oppervlaktefilms en kan kleine hechtingsverbindingen vormen. Door het glijden moeten deze verbindingen worden afgeschoven, terwijl pieken en deeltjes het andere oppervlak bewerken.
"Droog" betekent dat er geen opzettelijk aangebrachte vloeistof of vet is. Het betekent niet dat het chemisch kaal is: gewoon staal bevat nog steeds oxide, geabsorbeerd water, reinigingsresten, vingerafdrukken of conserveringsmiddelen, tenzij dit tijdens het proces wordt tegengegaan.
Waarom levert hetzelfde paar stalen onderdelen verschillende wrijvingsresultaten op?
Een korte test kan de belangrijkste fase missen. Registreer de kracht ten opzichte van tijd, afstand of cycli, zodat de opstartfase, inloopfase, stabiele beweging en slijtage zichtbaar blijven.
Wat verandert er terwijl de onderdelen wachten?
Olie kan weglekken, vet kan migreren, corrosie kan ontstaan en oneffenheden kunnen sterker worden.
Hoe wordt de eerste beweging vastgelegd?
Meet de eerste macroscopische beweging met een gedefinieerde krachttoename en bewegingsdrempel.
Hoe lopen de oppervlakken in elkaar over?
De bergtoppen vlakken af, puin verplaatst zich en er beginnen zich beschermende of transporterende lagen te vormen.
Welk venster moet worden gerapporteerd?
Rapporteer het gemiddelde, het bereik en de pieken voor het exacte interval dat in de berekening is gebruikt.
Wanneer begint het contact te haperen?
Honger, temperatuur, vervuiling of slijtage kunnen wrijving naar boven duwen voordat er een blokkade optreedt.
Een grote speling tussen het loskomen en het draaien van de motor kan, in combinatie met een lage aandrijfsnelheid, structurele flexibiliteit, speling en een trage reactie van de besturing, leiden tot trillingen, piepen, banding of positiefout. Het vervangen van het smeermiddel kan helpen, maar ook het ontwerp van de geleiding, de stijfheid, de voorspanning, de uitlijning en de bewegingsregeling vereisen mogelijk aandacht.
Hoe beïnvloeden smeerregimes de wrijving tussen stalen onderdelen?
Smering kan oneffenheden scheiden, warmte afvoeren, vuil transporteren en oppervlaktefilms met lage schuifspanning vormen. Het bedrijfsregime – en niet het etiket op de verpakking – bepaalt wat weerstand biedt tegen beweging.
Wat gebeurt er bij grenslaagsmering?
Een groot deel van de belasting blijft op de oneffenheden rusten. Wrijving is afhankelijk van de oppervlaktechemie, additieven, druk, temperatuur, inwerktijd en aanvulling.
Wat gebeurt er bij gemengde smering?
De vloeistof draagt een deel van de lading, terwijl oneffenheden de rest dragen. Ruwheid, snelheid, viscositeit en uitputting spelen allemaal een rol.
Wat gebeurt er bij volledige film smering?
Het verlies wordt voornamelijk veroorzaakt door vloeistofschuifkracht, in- en uitstroom, afdichtingen en werveling. Een constante Coulomb-weerstand µ tussen staal en staal is hier misleidend.
Wanneer spelen EHL en hongersnood een rol?
Druk verandert de viscositeit en vervormt oppervlakken elastisch. Een zwakke toevoer kan het contact terugbrengen naar een gemengde of grensvlakwerking.
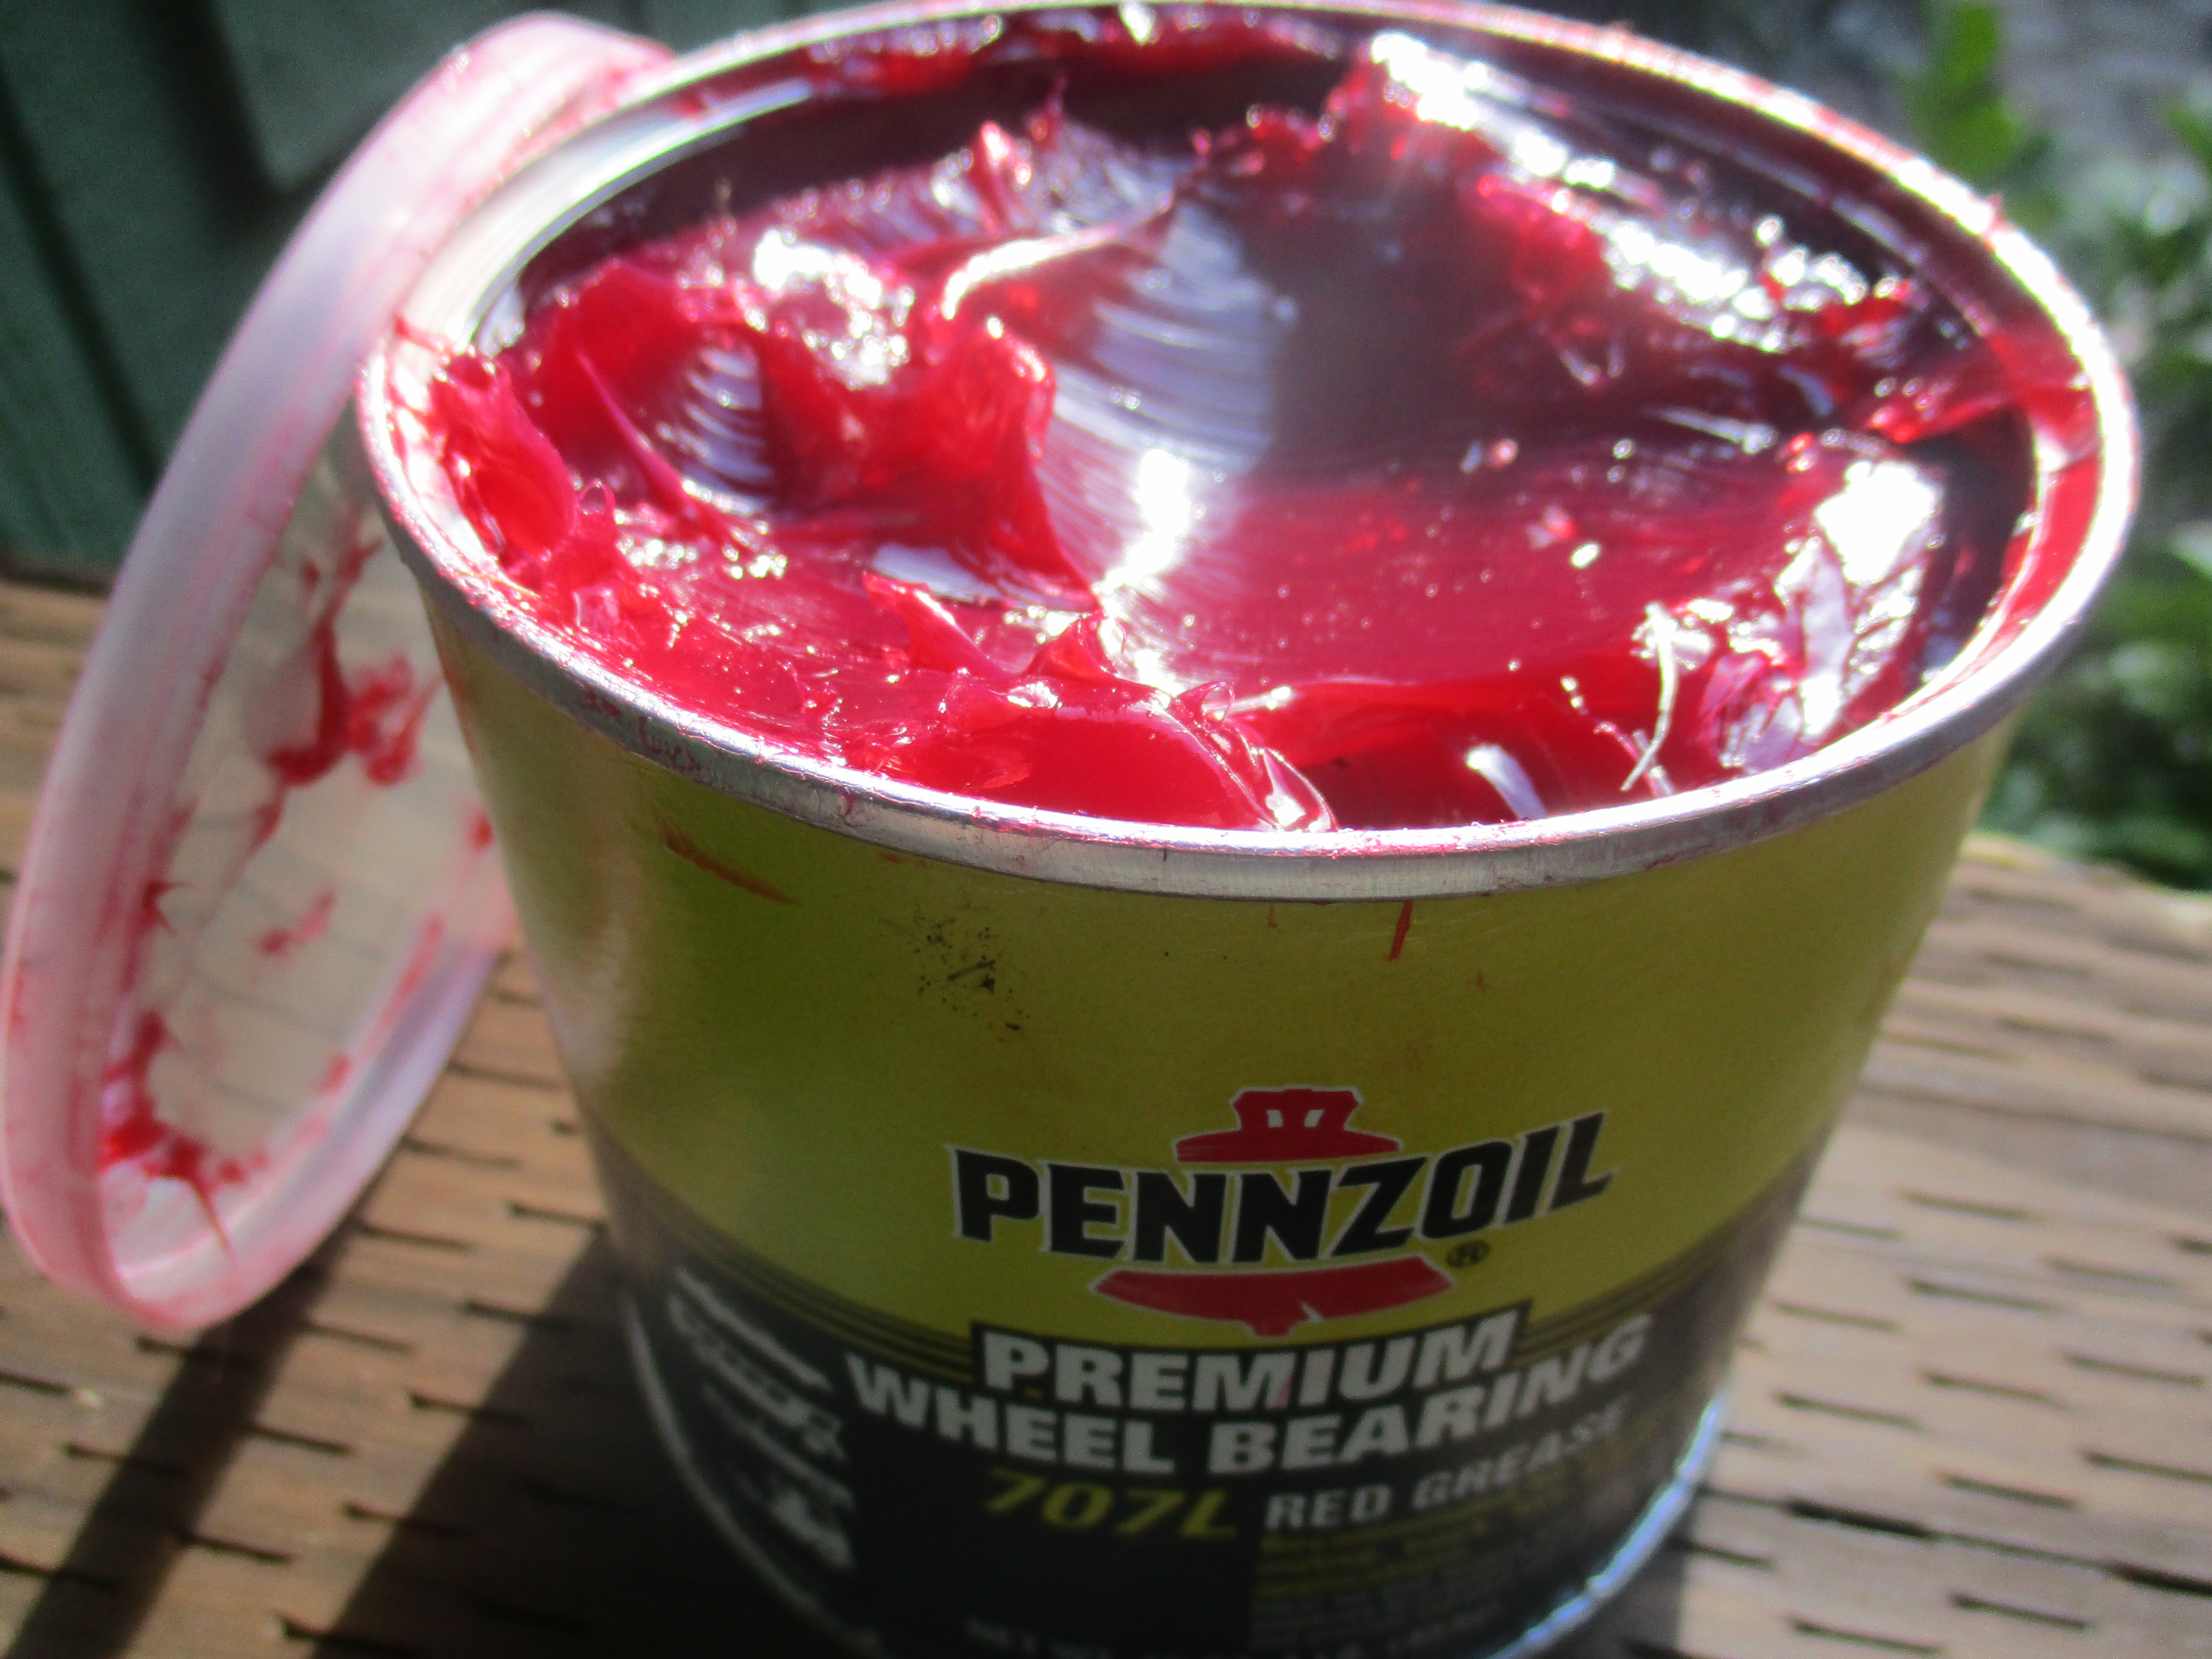
Olie kan circuleren, koelen en filteren, maar de toevoer en lekkage moeten gecontroleerd worden. Vet blijft dicht bij het contactoppervlak en kan helpen om vervuiling te voorkomen, maar het kan kanalen vormen, uitlekken, verouderen of een herhaaldelijk gereinigd pad niet meer aanvullen.
- Identiteit: Exacte commerciële productinformatie, revisie, basisolie, viscositeit en additieven.
- Toepassing: hoeveelheid, vulling, doorstroming, plaatsing en smeerinterval.
- Temperatuur: koudstartkoppel, viscositeit bij warme motor en veroudering bij hoge temperaturen.
- verontreiniging: deeltjes, water, reinigingsmiddelresten en compatibiliteit met gemengde producten.
Hoe beïnvloeden belasting, ruwheid, hardheid en richting de wrijving?
Voordat je twee coëfficiënten vergelijkt, moet je de volledige testbeschrijving normaliseren. ASTM G115 bestaat omdat veel gepubliceerde wrijvingsgegevens niet hergebruikt kunnen worden als deze details ontbreken.
Betekent ruwer staal altijd meer wrijving?
Niet altijd. Ruwheid kan het ploegen, de in elkaar grijpende eigenschappen en het inzakken van de smeerfilm vergroten, maar een zeer glad, schoon paar van gelijksoortige metalen kan ook de hechting verbeteren. Richtingsoriëntatie en smeermiddelretentie kunnen belangrijker zijn dan één Ra-waarde.
Betekent harder staal altijd minder wrijving?
Hardheid kan de indringing en groefvorming verminderen, maar bepaalt niet de stabiliteit van de oxide, de reactie op additieven of de hechtsterkte. Een hard, ruw gereedschap kan nog steeds in zachter staal ploegen, en twee harde, schone staalsoorten kunnen nog steeds vreten.
Betekent lage wrijving ook lage slijtage?
De wrijvingscoëfficiënt beschrijft de kracht die wordt uitgeoefend. Slijtage beschrijft materiaalverlies of -beschadiging. Een contactoppervlak kan gemakkelijk glijden terwijl een hard deeltje het oppervlak beschadigt, of een hoge wrijving vertonen terwijl een beschermende film slijtage op lange termijn beperkt.

Microscopie, puin en een krachtmeting zijn samen nuttiger dan een enkele gemiddelde coëfficiënt.
Afbeelding: Du Xiaodong et al., Wikimedia Commons, CC BY 4.0. Dit betreft slijtage door impactcorrosie, niet de droge glijproef die ten grondslag ligt aan de waarden in het handboek.
Putjes, schaafplekken, schurende groeven en overgedragen metaal vereisen verschillende herstelmaatregelen.
Foto: Simiprof, Wikimedia CommonsCC0 1.0. Pitting wordt getoond als een voorbeeld van schade, niet als bewijs voor een specifieke coëfficiënt.Hoe moet je een veranderend staal-op-staal contact diagnosticeren?
Wrijving is een vroeg signaal, maar het zichtbare oppervlak en de gebruiksgeschiedenis vertellen je wat er aan de hand is.
Hoe beïnvloedt de werking van de machine de wrijvingsbehoefte?
De juiste meetwaarde verandert met de machinefunctie. Rollende contacten, schroefdraad en slipgevoelige verbindingen mogen niet zonder validatie een vlakke glijcoëfficiënt overnemen.

Wentellagers combineren rollen, een kleine hoeveelheid glijden, elastisch contact, het gedrag van de smeerfilm, interactie met de kooi, afdichtingen en werveling. Hun totale wrijving kan niet worden voorspeld door een algemene staalcoëfficiënt te vermenigvuldigen met de lagerbelasting.
Gebruik het lagermodel van de fabrikant en test de werkelijke snelheid, belasting, speling, smeermiddel en temperatuur. Controleer de opstartfase apart, omdat het contact mogelijk door grenslaag- of gemengde smering gaat voordat een volledige smeerfilm is gevormd.
Foto: Toshinori Baba, Wikimedia Commons, publiek domein.Hoe moet je een wrijvingswaarde tussen twee stalen oppervlakken kwalificeren?
Begin met de beslissing en de gevaarlijke richting. Eindig met een gekwalificeerd bereik, niet met een gekopieerde tabelcel.
Definieer de functie
Is het contact bedoeld om vast te houden, te glijden, koppel over te brengen, te geleiden, energie te vormen of af te voeren?
Noem het risico
Bepaal of lage wrijving, hoge wrijving, hitte, stick-slip, slijtage of vastlopen gevaarlijker is.
Definieer beide oppervlakken
Geef de volgende informatie: kwaliteit, hardheid, behandeling, afwerking, oxidering, reiniging en opslagomstandigheden.
Breng de plicht in kaart
Registreer belasting, druk, snelheid, slag, omkeringen, stilstand, cycli en levenscyclusstatus.
Controle omgeving
Specificeer het smeermiddel, de hoeveelheid, de temperatuur, de luchtvochtigheid, het water, de deeltjes en de atmosfeer.
Scherm een bereik
Gebruik een ruime marge om de gevoeligheid te bepalen voordat de definitieve onderdelen en gegevens beschikbaar zijn.
Test en kwalificeer je
Stem het armatuur af op de toepassing, behoud het traceersignaal en stel statistische acceptatiegrenzen vast.
Gebruik beide grenzen
Ondergrens voor grip; bovengrens voor aandrijfkracht, warmte en schade – indien van toepassing.
Welke wrijvingstest sluit aan bij uw technische beslissing?
Geen enkele ASTM-methode dekt alle staalcontacten. Gebruik de actuele, aangeschafte versie van de norm en documenteer vervolgens elke opzettelijke wijziging.
| Methode | Beste gebruik | Nuttig resultaat | Belangrijkste beperking |
|---|---|---|---|
| ASTM G115-24 | Het selecteren en rapporteren van wrijvingsmetingen | Minimale context van het tribosysteem en herbruikbare rapportage | Dit is een richtlijn; er wordt geen staalcoëfficiënt aan toegekend. |
| ASTM G219-24 | Statische losbreektechniek met behulp van een hellend vlak | µs = tan(hoek bij de eerste macroscopische beweging) | Rijder, vliegtuig, verblijf, helling en detectie blijven testspecifiek. |
| ASTM G99-23 | Eenrichtingsslijtagetest met pin of kogel op schijf | Wrijvingsspoor plus slijtage onder de aangegeven omstandigheden | Puntcontact en cirkelvormige rails komen mogelijk niet overeen met een vlakke productieschuif. |
| ASTM G133-22 | heen-en-weergaande bal-op-vlak test | Slijtage en optionele kinetische wrijving door omkeringen | De omkeersnelheid bij stilstand en de contactdruk kunnen per machine verschillen. |
| ASTM G223 / G196 | Hechtingsslijtage of vreten | Vergelijkende rangschikking van schade/wrijving of vreten | Rangschikking is geen universele ontwerpcoëfficiënt. |
| ASTM D5183 / D5707 | Vergelijking van smeervloeistof of vet | Wrijving en slijtage in voorgeschreven vierkogel- of SRV-contacten | De relevantie van het vakgebied moet door de gebruiker worden vastgesteld. |
| ISO- of componentmethode | Glijlagers, gecoat plaatstaal of een specifieke productklasse | Op toepassing gerichte resultaat- en acceptatiebasis | Alleen gebruiken wanneer de reikwijdte, het materiaalsysteem en de dienstverlening overeenkomen. |
Welke bewijzen moet je verzamelen als de wrijving verandert?
Het blindelings veranderen van smeermiddel, afwerking of belasting kan de oorzaak maskeren en een tweede storing veroorzaken. Begin met het analyseren van de krachten, het oppervlak, de temperatuur en de onderhoudshistorie.
| Symptoom | Waarschijnlijk onderzoek | Te verzamelen bewijsmateriaal | Eerste technische actie |
|---|---|---|---|
| Sterke uitbreekkracht na stationair draaien | Veroudering, corrosie, uitpersen van olie of migratie van vet | Losbreken versus verblijf en temperatuur; oppervlaktefoto's | Reproduceer de ergste afsluit- en opstartproblemen. |
| De wrijving neemt toe tijdens het hardlopen. | Hongersnood, viscositeitsverlies, hitte, vuil of doorbraak van de coating | Kracht, temperatuur, toevoer, slijtagepartikels en tijd tot verandering | Stop voordat er wrijving ontstaat; inspecteer de film en de oppervlakken. |
| Pieken en ruis | Vuil, verkeerde uitlijning, randbelasting of intermitterende hechting | Krachtregistratie met hoge snelheid, uitlijning en slijtagekaart | Controleer de reinheid en contactgeometrie voordat u de gegevens gladstrijkt. |
| Stickslip bij lage snelheid | Losbrekende daling, snelheidsvermindering, compliantie of regelkring | Kracht en positie versus tijd bij verschillende snelheden | Test het complete aandrijf-, stuur- en besturingssysteem. |
| Richtingsafhankelijke sleepkracht | Oppervlakteafzetting, wiggeometrie, puinpad of asymmetrische uitlijning | Ruwheidsrichting en bidirectionele sporen | Controleer de lay-out en herhaal de daadwerkelijke omkeersequentie. |
| Lab geslaagd, veld gezakt | Onjuiste geometrie, filmtoevoer, temperatuur, vervuiling of levenscyclus | Audit van het tribosysteem naast elkaar | Pas de test aan om het veldmechanisme na te bootsen. |
| Lage wrijving maar ernstige slijtage | Slijtage, vermoeidheid of een opofferingslaag met lage schuifspanning | Massa-/volumeverlies, microscopie en chemische analyse van het puin | Specificeer de wrijvings- en slijtagelimieten afzonderlijk. |
- Functie, gevolgen van het falen en of de gevaarlijke richting lage of hoge wrijving is.
- Zowel staalsoorten, productvormen, warmtebehandelingen, hardheid als microstructuur spelen een rol.
- Eindbehandeling van het oppervlak, ruwheid en laagdikte, coating of oxide, reiniger en bewaartijd.
- Exacte specificaties van het smeermiddelproduct, de hoeveelheid, de toepassingsmethode en het aanvullingsplan.
- Geometrie, contactoppervlak, normale belastinggeschiedenis, nominale/contactdruk en uitlijning.
- Snelheid, slag, omkeringen, acceleratie, stilstand, cycli, afstand en bewegingsdrempel.
- Temperatuur-, vochtigheids-, atmosfeer-, water-, stof- en verontreinigingslimieten.
- Statische piek, lopend venster, maximum, slijtagemetriek, herhalingen, spreiding en onzekerheid.
Vraag naar de coëfficiënt onder een specifieke teststatus, plus de ruwe sporen en oppervlaktegegevens die nodig zijn om de overdracht naar de operationele fase te beoordelen.
Welke vragen stellen ingenieurs over wrijving tussen staal en staal?
Gebruik deze antwoorden als oriëntatie en test vervolgens het daadwerkelijke contact voordat u een kritieke release uitvoert.
Wat is de wrijvingscoëfficiënt voor droog staal op staal?
Er bestaat geen universele waarde. Historische NASA-handboeken vermelden waarden van ongeveer 0.74 statisch en 0.57 glijdend voor droog zacht staal, en ongeveer 0.78 statisch en 0.42 glijdend voor droog hard staal. Gebruik deze waarden alleen voor screening; het werkelijke resultaat is afhankelijk van de kwaliteit, hardheid, afwerking, oxide, belasting, snelheid, verblijftijd, temperatuur en testmethode.
Wat is de wrijvingscoëfficiënt voor gesmeerd staal op staal?
Het kan veel lager zijn dan droge wrijving, maar "gesmeerd" is geen reproduceerbare toestand. Historische waarden voor wrijving bij gesmeerd staal variëren ruwweg van 0.03 tot 0.23 in verschillende metingen. Vermeld het smeermiddel, de filmtoevoer, het regime, de belasting, de snelheid, de temperatuur en het gegevensvenster voordat u een waarde gebruikt.
Is statische wrijving altijd groter dan kinetische wrijving?
Nee. Een hogere piek in de wrijvingsweerstand is gebruikelijk omdat verbindingen sterker worden tijdens stilstand, maar de wrijvingsweerstand tijdens bedrijf kan toenemen door temperatuur, vuil, oppervlakteschade, snelheid of smeermiddeluitval. Meet beide toestanden gedurende de verwachte levensduur.
Hoe bereken ik de kracht die nodig is om staal te verschuiven?
Voor een eenvoudige eerste schatting vermenigvuldigt u de kinetische coëfficiënt met de normaalkracht: Fk ≈ µkN. Voor losbreken gebruikt u Fs,max = µsN. Voeg versnelling, afdichtingen, geleiding, uitlijningsfouten en een gerechtvaardigde onzekerheidsmarge toe voordat u een actuator kiest.
Verhoogt roest de wrijving tussen stalen onderdelen?
Niet voorspelbaar. Roest kan het ploegen verergeren, in schurende deeltjes uiteenvallen of zich gedragen als losse deeltjes. Het is geen stabiele of gecontroleerde oppervlaktebehandeling met hoge wrijving en kan na opslag leiden tot sterk loslaten of vastlopen.
Heeft gepolijst staal altijd een lagere wrijving?
Nee. Polijsten kan het ploegen verminderen, maar zeer gladde, schone, gelijksoortige metalen kunnen een intiemer hechtingscontact vormen. Afwerking, oriëntatie, oxide, smeermiddelretentie, druk en bewegingsrichting moeten gezamenlijk in overweging worden genomen.
Kan de wrijvingscoëfficiënt van staal groter zijn dan 1?
Ja. Het is een krachtverhouding, geen percentage. Sterke hechting, ploegen of vervorming kunnen de tangentiële weerstand groter maken dan bij normale belasting. In de NASA-literatuur worden veel hogere testspecifieke waarden vermeld voor uitzonderlijk schoon staal in vacuüm, maar dat zijn geen gangbare aannames in de praktijk.
Welke ASTM-test moet ik gebruiken?
Kies op basis van het contact en de beslissing. ASTM G219 behandelt statisch loskomen op een hellend vlak; G99 behandelt pen-op-schijf; G133 behandelt heen-en-weergaande kogel-op-vlak; G196 beoordeelt vreten. ASTM G115 helpt bij het definiëren en rapporteren van het complete tribosysteem.
Betekent lage wrijving ook lage slijtage?
Nee. Wrijving is kracht; slijtage is materiaalverlies of -beschadiging. Een schurend deeltje kan efficiënt snijden bij een bescheiden wrijvingscoëfficiënt, terwijl een beschermende film met hoge wrijving het verlies op lange termijn kan beperken. Specificeer en test beide parameters.
Kunnen handboekwaarden worden gebruikt in een definitief veiligheidsontwerp?
Niet op zichzelf. Kritische functies op het gebied van bevestiging, constructie, transport of personeelsveiligheid vereisen de toepasselijke regelgeving, positieve beveiliging waar nodig, productierepresentatieve tests, statistische grenzen en een gekwalificeerde technische beoordeling.
Wrijving tussen stalen onderdelen: wat moet je doen vóór de release?
Oceanplayer Laser kan u helpen bij het evalueren van laserverwijdering van roest, oxide, olie of coatings wanneer oppervlaktevoorbereiding onderdeel is van uw proces. Deel de informatie over het materiaal, de vervuiling, het gewenste oppervlakteresultaat en de vervolgstappen.
- Staalkwaliteit en warmtebehandeling
- Roest, oxide, olie, verf of coating
- Onderdeelafmetingen en contactoppervlak
- Vereiste reinheid of ruwheid
- Stroomafwaartse schuif-, verbindings- of coatingstap
Wrijvingsgegevens zijn alleen geldig voor het vermelde tribosysteem en de testomstandigheden. Controleer vóór gebruik de actuele aangeschafte norm, productinstructies en toepasselijke ontwerpcode.
- NASA RP-1228, Handboek voor het ontwerp van bevestigingsmiddelen — historische statische/glijdwaarden van droog en vettig staal en de context van wrijving van bevestigingsmiddelen.
- NASA SP-36, Grenssmering — hechting, films, geoxideerd staal, grenslaagsmering en vacuümreiniging als voorbeelden.
- NASA RP-1126, Smering van machineonderdelen — grens-, hydrodynamische en elastohydrodynamische regimes.
- ASTM G115-24 — het selecteren van wrijvingsmethoden en het rapporteren van een compleet tribosysteem.
- ASTM G219-24 — Statische losbreekproef door een hellend vlak.
- ASTM G99-23 — Slijtagetest met pinnen op een schijf, inclusief optionele wrijvingsmeting.
- NIST, een tribometer voor metingen in vijandige omgevingen — gecontroleerde geometrie, atmosfeer, spanning, snelheid en temperatuur.
- SKF, Oppervlakteschade begrijpen en voorkomen — grens-, gemengde en volledige filmwrijving plus ruwheidseffecten.