

Top 10 sectoren voor toepassingen van laserreinigingsmachines
Laserreiniging wordt gebruikt voor taken zoals matrijsonderhoud, het verwijderen van coatings en oppervlaktevoorbereiding in de automobiel-, productie-, luchtvaart- en andere industrieën. De beste oplossing is een bereikbaar oppervlak waar nauwkeurige verwijdering een concreet probleem oplost. Kies een machine op basis van het materiaal, de ongewenste laag en de gewenste afwerking – niet alleen op basis van de merknaam.
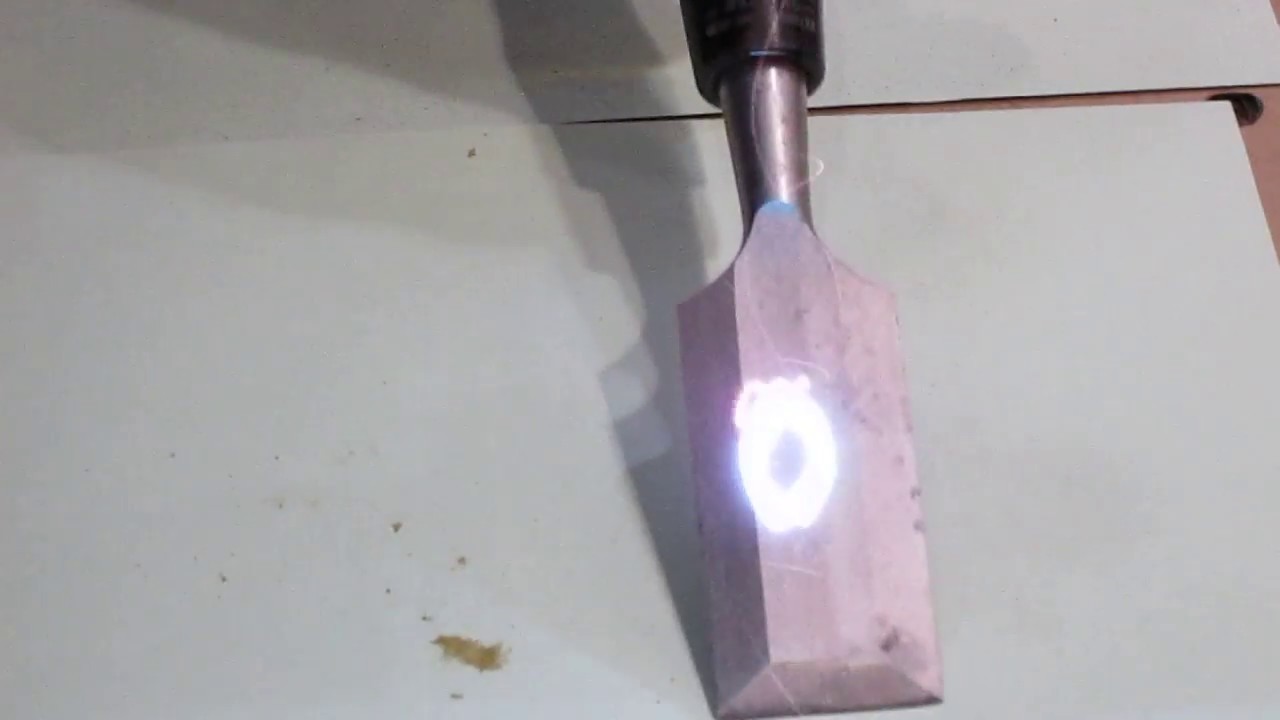
Achtergrond: bijgesneden demonstratieframe van Laser Photonics, via Wikimedia Commons , CC BY 3.0 . Het illustreert het proces, niet de testresultaten van Oceanplayer Laser.
Voor welke schoonmaakklussen is een laser geschikt?
Begin met de klus die u wilt verbeteren. Een kleine, herhaaldelijk te reinigen zone kan een laserbehandeling rechtvaardigen, zelfs als het goedkoper zou zijn om de hele constructie te stralen. Deze omstandigheden zijn een nuttige eerste screening, voordat u een proefstuk test.
| Jou situatie | Waarom een laser wellicht kan helpen | Wat zou het kunnen uitsluiten? |
|---|---|---|
| Slechts één zone hoeft gereinigd te worden. | Behandel een specifiek lastraject, contactvlak of verbindingsstrip zonder het hele onderdeel te behandelen. | De straal of afzuigmond kan het volledige gebied niet bereiken. |
| De vorm of afwerking van het oppervlak moet behouden blijven. | Een gekwalificeerd proces kan een laag verwijderen zonder schurend contact. | De instellingen die nodig zijn voor verwijdering beschadigen ook het basismateriaal. |
| Het reinigen van media levert extra werk op. | Voeg geen korrels toe en verminder enkele stappen in de mediaverwerking. | Het afvangen van dampen, het onderhoud van filters en de afvoer van reststoffen maken de klus nog steeds onpraktisch. |
| Dezelfde taak herhaalt zich in de productie. | Fixatiemiddelen en geprogrammeerde behandelpaden kunnen de herhaalbaarheid van de behandeling verbeteren. | De hoeveelheid binnenkomende verontreiniging varieert buiten het geteste bereik. |
| Een groot oppervlak vereist een specifiek coatingprofiel. | Overweeg eerst een laserbehandeling voor de plaatselijke reparatiegebieden. | Door middel van stralen wordt de vereiste ruwheid en het acceptabele oppervlaktepercentage bereikt tegen lagere totale kosten. |
Op een smal scherm kunt u de tabel zijwaarts verschuiven om alle drie de kolommen te vergelijken.
Wat kan laserreiniging verwijderen en kan het het oppervlak beschadigen?
Afhankelijk van het materiaal en de laserinstellingen kan het proces roest, verf, oxiden, dunne oliefilms en productieresten verwijderen. Het oppervlak absorbeert laserenergie, waardoor de ongewenste laag kan worden afgebroken, losgemaakt of verdampt. Het vrijgekomen materiaal wordt vervolgens opgevangen.
Het bruikbare werkingsbereik wordt een procesvenster genoemd : voldoende energie om de laag te verwijderen, terwijl het basismateriaal binnen de toegestane grenzen blijft. Golflengte, pulsduur, energie aan het oppervlak, overlap en bewegingssnelheid beïnvloeden dit venster. Fraunhofer ILT beschrijft deze interacties en de toepassingsspecifieke laserselectie.
Contactloos betekent niet dat er geen schade ontstaat. Overmatige blootstelling kan de kleur, ruwheid, afmetingen of chemische samenstelling van het oppervlak veranderen. Een oppervlak dat er schoon uitziet, kan alsnog falen bij de volgende las-, lijm- of coatingstap.
Voor een uitgebreidere uitleg van het proces, zie de handleiding voor laserreiniging . De onderstaande voorbeelden richten zich op wat elke branche van het resultaat nodig heeft.
10 industrieën en hun toepassingen voor laserreiniging
Dit zijn tien toepassingsgebieden, geen ranglijst van marktaandeel. Sommige betreffen repetitieve productietaken; andere vereisen specialistische ontwikkeling of goedkeuring. De onderstaande controles zijn praktische planningspunten, geen bewijs dat een bepaald onderdeel of een bepaalde machine gekwalificeerd is.
1. Productie van auto's en elektrische voertuigen
Geselecteerde lastrajecten, lijmzones en elektrische interfaces zijn nuttige uitgangspunten. Reiniging kan ongewenste films of coatings alleen verwijderen op de plekken waar de volgende verbindingsstap een ander oppervlak vereist.
Laserax rapporteert bijvoorbeeld een batterijonderzoek waarbij een gepulseerde fiberlaser van 100 W werd gebruikt vóór het lassen van de lipjes aan de busbars , waarbij onder andere de elektrische weerstand werd gemeten. Dit is een specifieke test, geen vermogensadvies voor elk batterijontwerp. Lees de testbeschrijving van de leverancier.
Controleer de sterkte van de verbindingen, de elektrische weerstand of de duurzaamheid van de hechting van uw materialen. Bevestig welke beplating of beschermende laag behouden moet blijven.
2. Productie en onderhoud van lucht- en ruimtevaartapparatuur
Het verwijderen van coatings en de voorbereiding van bepaalde vliegtuigonderdelen kunnen baat hebben bij nauwkeurige oppervlaktecontrole. IPG beschrijft reinigingstoepassingen op onderdelen zoals turbineonderdelen en wielen. Zie het toepassingsoverzicht van IPG.
Dunne huidlagen, composietharsen en beschermlagen kunnen echter zeer verschillende schadegrenzen hebben. Goedkeuring voor één component betekent niet dat hetzelfde recept ook voor een ander component mag worden gebruikt.
Controleer: de goedgekeurde onderhouds- of productieroute, het toegestane materiaalverlies en de vereiste inspectie. Verkrijg de goedkeuring van de verantwoordelijke technische instantie voordat u het proces wijzigt.
3. Algemene productie, matrijzen en gereedschappen
Resten op een mal kunnen de lossing, textuur en het uiterlijk van het product beïnvloeden. Laserreiniging is het overwegen waard wanneer schurende reiniging of herhaaldelijk hanteren het risico met zich meebrengt dat fijne oppervlaktedetails veranderen.
In een onderzoek uit 2018 naar bandenmallen werd een gepulseerde YAG-laser van 250 W gebruikt om te onderzoeken hoe energiedichtheid en piekvermogen de verwijdering beïnvloedden. De instellingen van dat onderzoek zijn specifiek voor die testopstelling en kunnen niet direct worden overgenomen door een moderne vezelreiniger. Lees het gepubliceerde experiment.
Controleer: de textuur van de mal, de staat van de ventilatieopeningen en de kwaliteit van de onderdelen na het reinigen. Neem de tijd voor demontage, transport en herinstallatie mee in de vergelijking.
4. Energie- en industriële infrastructuur
Plaatselijke corrosie en het verwijderen van coatings op toegankelijke staalconstructies kan een nuttige onderhoudstoepassing zijn. Fraunhofer ILT beschrijft mobiele behandelingen van constructies, waaronder hoogspanningsmasten en grote tanks.
Een gecontroleerde werkplaatsklus verschilt van veldwerk in de buurt van actieve apparatuur, brandstoffen of een procesinstallatie. Toegankelijkheid, afscherming en de mogelijkheid om emissies in te dammen kunnen belangrijker zijn dan het nominale laservermogen.
Controleer: de coatingspecificatie, de staat van het oppervlak en de werkvergunning voor de locatie. Gebruik geen gewone reinigingsapparatuur in een potentieel explosieve atmosfeer zonder een goedgekeurde, toepassingsspecifieke regeling.
Een productielijntoepassing omvat meer dan alleen de reinigingskop. Onderdelen moeten in een bekende positie en met een bekende oppervlakteconditie aankomen. De lijn moet ook voldoende ruimte bieden voor veilige straalgeleiding, afzuiging, handling en inspectie.
Voor het voorbereiden van het lassen, moet de las na het reinigen worden gemaakt en gecontroleerd. Een foto van glanzend metaal kan de penetratie of de sterkte van de verbinding niet aantonen. De handleiding voor laserreiniging vóór het lassen legt deze volgende controlestap uit.


5. Scheepsbouw en scheepsreparatie
Toegankelijke reparatiezones zijn vaak geschikter dan een volledige romp. Plaatselijke reiniging kan de hoeveelheid omliggend oppervlak die behandeld en afgeschermd moet worden, verminderen.
Blootstelling aan zeewater roept een extra vraag op: is het oppervlak wel geschikt voor de voorgeschreven coating? Het verwijderen van zichtbare roest bewijst op zich niet dat zouten, stof en ruwheid voldoen aan de eisen van het verfsysteem.
Controleer vóór het overschilderen: de vereiste reinheid, de test op oplosbaar zout en het oppervlakteprofiel. Vergelijk het toegestane oppervlak per uur met de huidige methode, inclusief toegang en schoonmaak.
6. Onderhoud van spoorwegen en zwaar materieel
Laserreiniging kan worden overwogen voor toegankelijke reparatiegebieden en inspectieoppervlakken. Het reinigen van railkoppen is een aparte, gespecialiseerde toepassing: Fraunhofer ILT beschrijft mobiele systemen die voor deze taak zijn ontwikkeld.
Een op een trein gemonteerd railreinigingssysteem en een handbediende werkplaatsreiniger zijn niet uitwisselbaar. Elk systeem stelt andere eisen aan positionering, veiligheid en prestaties.
Controleer: de feitelijke oppervlaktefunctie, afmetingen en goedgekeurde onderhoudsprocedure. Voor rijdende rails moet de eigenaar van de infrastructuur de vereiste prestatie- en acceptatiecontroles van de rails definiëren.
7. Onderhoud van defensiematerieel
Het verwijderen van coatings tijdens geautoriseerd onderhoud is een gedocumenteerde toepassing. Een rapport van de Amerikaanse marine uit 2020 beschrijft een demonstratie van laserablatie aan boord en de verdere werkzaamheden die nodig zijn op het gebied van training, procesinstructies en milieubijproducten.
Het rapport waarschuwde specifiek om de technologie niet als een universele oplossing te beschouwen. Lees het demonstratierapport van de marine.
Controleer: de exacte coatinglagen, de goedkeuring van de apparatuur en de afvalbeheersing. Een succesvolle demonstratie is geen algemene toestemming voor andere platforms of materialen.
8. Productie van elektrische en elektronische apparatuur
Bepaalde metalen contacten, stroomrails en motoraansluitingen moeten mogelijk worden ontdaan van coatings of resten voordat ze worden aangesloten. Laserax beschrijft deze specifieke toepassingen voor elektrische contacten.
Dit maakt een algemene reiniger niet geschikt voor een printplaat met componenten. Dunne geleiders, isolatie en geplateerde lagen kunnen beschadigd raken voordat het ongewenste materiaal volledig is verwijderd.
Controleer: contactweerstand, isolatiekwaliteit, coatingbehoud en kwaliteit van de verbindingen verderop in het proces. Specificeer de exacte legering en lagenopbouw in plaats van simpelweg te vragen om "elektronica-reiniging".
9. Erfgoed- en architectuurbehoud
Specialistische lasers kunnen specifiek vuil, afzettingen of oude lijmresten van culturele objecten verwijderen. Conservatoren moeten daarbij ook het originele materiaal, de pigmenten en de historisch belangrijke oppervlaktelagen behouden.
Het British Museum testte verschillende materialen met Nd:YAG- en Er:YAG-lasers. Sommige behandelingen werkten goed, terwijl donkere veren beschadigd raakten bij de Nd:YAG-tests. Het project laat zien waarom materiaalspecifieke tests belangrijk zijn.
Controleer: de conserveringsdoelstellingen, proefopstellingen en mogelijke onzichtbare veranderingen. Pas geen industriële roestverwijderingsmethode toe op een artefact.
10. Onderhoud van apparatuur voor de voedsel- en drankenindustrie.
Bepaalde resten van apparatuur kunnen tijdens gecontroleerd onderhoud worden verwijderd. Of het oppervlak in contact komt met voedsel, beïnvloedt de acceptatie-eisen.
Zichtbare reinheid is geen bewijs van hygiëne. Voor Amerikaanse faciliteiten die vallen onder 21 CFR 117.35, moet de reiniging gericht zijn op het voorkomen van besmetting en kruisbesmetting met allergenen; de eisen voor desinfectie zijn afhankelijk van de specifieke werkzaamheden. Zie de eisen voor hygiënische bedrijfsvoering.
Controleer: de compatibiliteit met het oppervlak, de beheersing van residuen en de goedgekeurde hygiënecontrole van de faciliteit. Vervang een gevalideerd reinigings- of ontsmettingsprogramma niet alleen op basis van het uiterlijk.
Hoe moet je casestudies over laserreiniging beoordelen?
Het belangrijkste resultaat verschilt per project. Het experiment met de bandenmal onderzocht het reinigingsgedrag. De demonstratie van de marine onderzocht ook hoe het proces kon worden geïntroduceerd en volgehouden. Het conserveringsproject controleerde of de behandeling kwetsbare materialen aantastte.
Vraag een leverancier om bewijs dat uw vraag beantwoordt. Als het probleem een hechtingsfout is, vraag dan om een test met een hechtingsmonster. Als het gaat om verloren onderhoudstijd, vergelijk dan de volledige onderhoudscyclus. Als het uiterlijk ongewijzigd moet blijven, spreek dan vóór de test kleur- en afwerkingslimieten af.
Voorbeelden van derden tonen aan dat een toepassing onder bepaalde voorwaarden mogelijk is. Ze tonen echter niet aan hoe een ongeteste Oceanplayer Laser-configuratie of uw werkstuk presteert.


Kies je voor gepulseerde of continue laserreiniging?
Beide kunnen nuttig zijn. Gepulseerde lasers leveren energie in korte pulsen; continue-golf (CW) lasers leveren energie continu. De juiste keuze hangt af van het reinigingsresultaat en de toelaatbare oppervlakteverandering, en niet van een vaste overeenkomst tussen industrie en machine.
Wanneer is pulserende reiniging een eerste proefbehandeling waard?
Overweeg de ontwikkeling van gepulseerde processen wanneer dunne lagen, gedetailleerde structuren of nauwe oppervlakteafmetingen een gecontroleerde energietoevoer vereisen. De pulsenergie, -duur en -overlap moeten nog steeds afgestemd zijn op de toepassing.
Gepulseerd betekent niet automatisch lage warmteontwikkeling of geen schade. Herhaalde passages kunnen warmteaccumulatie veroorzaken. Beoordeel gepulseerde laserreinigingssystemen na het definiëren van het monster en de acceptatiegrenzen.
Wanneer CW-reiniging een vergelijking verdient
CW-apparatuur kan geschikt zijn voor het verwijderen van roest of coatings op robuust metaal, mits de geteste warmte-inbreng en afwerking acceptabel zijn.
Ruil een hogere zichtbare verwijderingsgraad niet in voor vervorming, ongewenst smelten of een oppervlak dat de volgende bewerking niet doorstaat. Vergelijk beide methoden bij hetzelfde geaccepteerde eindpunt en met de beoogde extractie in werking.
Voor specialistisch werk kan een andere golflengte of laserarchitectuur nodig zijn. Een vermogenslabel alleen geeft geen uitsluitsel over de geschiktheid van een apparaat voor een object, composietmateriaal of een gevoelig elektrisch oppervlak.
Wanneer is een andere schoonmaakmethode een betere keuze?
Behoud het huidige proces als referentiepunt. Laserreiniging is alleen zinvol als het het geaccepteerde resultaat of de gehele workflow verbetert.
- Voorbereiding van coatings voor grote oppervlakken: Straalreiniging kan praktischer zijn wanneer een optimale dekking en een specifiek ankerprofiel – de textuur die de hechting van de coating bevordert – van doorslaggevend belang zijn.
- Grote hoeveelheden olie of losse verontreiniging: Een geschikte voorreinigingsmethode kan de hoeveelheid materiaal die de laser moet verwijderen verminderen. Beoordeel de chemische compatibiliteit en eventuele achtergebleven resten.
- Verborgen gangen of diepe holtes: Een laser heeft een optisch pad naar het doel nodig. Door onderdompeling, circulatie of een andere toegankelijke methode kunnen gebieden worden bereikt die een scanmodule niet kan bereiken.
- Onzeker materiaal of gevaarlijke coating: Identificeer het probleem vóór de test. Onbekende verontreiniging is geen reden om het vermogen te verhogen en het opnieuw te proberen.
Soms is een gecombineerde aanpak het beste: eerst de grove verontreiniging verwijderen en vervolgens een afgebakende functionele zone laserreinigen. Vergelijk de gecombineerde aanpak met het gehele bestaande proces, inclusief drogen, hanteren en afvalverwerking.
Hoe test je een applicatie voordat je hem koopt?
Gebruik een proefopstelling om twee vragen te beantwoorden: kan het vereiste oppervlak worden geproduceerd, en kan het betrouwbaar en met de vereiste snelheid worden geproduceerd?
- Beschrijf het binnenkomende onderdeel. Noteer de legering, dikte, afwerking, geometrie en de ongewenste laag. Voeg zowel normale als complexe productiemonsters toe, niet alleen een eenvoudig vlak proefstuk.
- Bepaal het resultaat vóór het schoonmaken. Geef aan wat verwijderd moet worden, wat behouden moet blijven en wat als schade geldt. Spreek meetbare grenzen af die passen bij de tekening of procesbeschrijving.
- Noteer de geteste configuratie. Geef de volgende gegevens op: lichtbron en kop, vermogen, pulsinstellingen (indien van toepassing), focus, scanpatroon, bewegingssnelheid, overlap, doorgangen en afzuigconfiguratie.
- Inspecteer en voer het volgende proces uit. Combineer oppervlaktecontroles met de daadwerkelijke coating-, hechtings-, las-, vorm- of elektrische test. Gebruik dezelfde methode en acceptatiegrenzen voor het huidige reinigingsproces.
- Meet de volledige cyclus. Neem het laden, positioneren, reinigen, inspecteren, herwerken en routinematige stops mee. Herhaal dit voor representatieve monsters en rapporteer hoeveel monsters de test hebben doorstaan.
Nuttige metingen zijn afhankelijk van de toepassing: laagdikte in µm, oppervlakteruwheid zoals Ra in µm, toegestane maatafwijking in mm, contactweerstand in µΩ, of een overeengekomen hechtings- of lasproef. Gebruik een gedefinieerde meetmethode en testomstandigheden; een getal zonder bijbehorende methode kan misleidend zijn.
Hoe vergelijk je de schoonmaaksnelheid met de totale kosten?
Een scansnelheid is geen productiesnelheid. Meet het aantal geaccepteerde onderdelen per uur, of het aantal geaccepteerde vierkante meters per uur voor vergelijkbare oppervlakken. Extra scans, handelingen en afgekeurde gebieden moeten in de berekening worden meegenomen.
Kosten per geaccepteerd onderdeel = totale relevante proceskosten ÷ geaccepteerde onderdelen
Gebruik dezelfde periode en reikwijdte voor beide alternatieven. Neem arbeidskosten, aanschaf of huur van apparatuur, elektriciteit, optiek, filters, afvalverwerking, onderhoud en herstelwerkzaamheden mee. Voeg de kosten van de veiligheidsbehuizing en afzuiging toe bij de vergelijking van de totale investering.
Illustratieve berekening: een proces dat $120 per uur kost en 30 goedgekeurde onderdelen per uur produceert, kost $4 per goedgekeurd onderdeel. Als de productie daalt naar 20 goedgekeurde onderdelen bij dezelfde uurkosten, stijgt de kostprijs naar $6. Dit zijn aannames en geen beweringen over machinekosten of productiviteit.
Wanneer is automatisering zinvol?
Een robot of portaalconstructie kan een gecontroleerd traject herhalen en de variatie in handmatige positionering verminderen. Het kan echter geen recept corrigeren dat het onderdeel beschadigt. Vergelijk de wisseltijd van de opspaninrichting, de toegang tot het onderdeel en de variatie in de reinigingscyclus voordat u een geautomatiseerd laserreinigingssysteem selecteert.
Welke veiligheids- en afvalbeheersingsmaatregelen horen in het plan thuis?
Open, krachtige reinigingsstralen kunnen oog- en huidletsel veroorzaken; reflecties en brandgevaar vormen eveneens een gevaar. De laserveiligheidsgids van Princeton legt de risico's van directe en gereflecteerde blootstelling uit. Laat een bekwame laserveiligheidsdeskundige de installatie en het werkstuk beoordelen.
- Regel de straal: Beoordeel de insluiting, toegankelijkheid, reflecties, vergrendelingen en onderhoudsomstandigheden. De juiste oogbescherming moet worden gekozen voor de laser en de blootstellingsomstandigheden; deze vervangt geen technische beheersmaatregelen.
- Leg de rookpluim vast: Stem de extractie en filtratie af op het te verwijderen materiaal en het proces. Het wegnemen van de noodzaak voor schurende media betekent niet dat dampen of opgevangen afvalstoffen worden verwijderd.
- Plan de werkplek: Dit omvat brandpreventiemaatregelen, de elektriciteitsvoorziening, training van de bedieners, de omgeving en locatiegebonden werkbeperkingen.
Bepaal de prijs en test de beoogde veiligheidsconfiguratie vanaf het begin. Het uitschakelen van de afzuiging voor een snellere demonstratie is geen representatie van het productieproces.
Wat moet u opsturen voor een beoordeling van uw laserreiniging?
Geef Oceanplayer Laser alle informatie die het proces bepaalt: materiaal en dikte, type en dikte van de laag (indien bekend), afmetingen van het onderdeel, duidelijke foto's, gewenste afwerking en het beoogde resultaat . Vermeld alles wat niet mag veranderen, de volgende productiestap en of de klus in een werkplaats of op locatie wordt uitgevoerd.
Begin met één representatieve productfamilie. De volgende nuttige stap is een gedocumenteerde vergelijking van een voorbeeld met uw huidige methode, gevolgd door een machinevoorstel dat is afgestemd op het resultaat.
Bronnen en toepassingsbewijs
- Fraunhofer ILT — LaserreinigingVerwijderingsmechanismen, laserconfiguraties en voorbeelden, waaronder railkoppen en grote constructies.
- IPG Photonics — Laserreiniging: beschrijvingen van de toepassing door de fabrikant. Algemene voordelenverklaringen vervangen geen onderdeelspecifieke test.
- Laserax — Laserreiniging op batterijen: voorbereiding van het elektrische contact en een door de leverancier gerapporteerde test van de aansluiting tussen lip en stroomrail.
- Zhang et al., Lasertechnologie, 2018: experiment met een bandenmal met behulp van een gepulseerde YAG-lichtbron.
- Amerikaanse marine, februari 2020 — Demonstratie van laserablatie aan boord van een schip: onderhoudsproeven en vereisten voor technologietransitie.
- British Museum — Het aanpakken van conserveringsuitdagingen met behulp van lasers: materiaalafhankelijke baten en schadebevindingen.
- 21 CFR 117.35 — Sanitaire werkzaamheden: Amerikaanse eisen voor reiniging en hygiëne in voedselverwerkingsbedrijven.
- Princeton EHS — Lasergevaren: straling, reflectie en andere lasergevaren.