

Gelaste overlappende verbinding Ontwerpspecificaties
Een lasverbinding met overlappende lasnaden vereist meer dan alleen een overlapmaat. Specificeer de materialen en diktes, de overlap- en paslimieten, de lasgrootte en -positie, de bedrijfsbelastingen, de lasprocedure en de inspectiecriteria. Er bestaat geen standaardregel voor overlap of lasnaadgrootte die voor elk product geldt: de toepasselijke ontwerpnorm en het daadwerkelijke belastingstraject bepalen waaraan de verbinding moet voldoen.
Gebruik deze handleiding om tekeningafmetingen te koppelen aan een verbinding die kan worden gelast, gecontroleerd en in de productie herhaald.

Wat moet er op een tekening van een gelaste overlappende verbinding staan?
Bij een overlappende verbinding overlapt het ene deel het andere. De contactvlakken worden de verbindingsoppervlakken genoemd . "Overlappend" beschrijft de opstelling van de delen; het geeft niet het lasproces aan. Een randlas, een laserlas door de bovenste plaat en een weerstandspuntlas kunnen allemaal gebruikt worden om overlappende delen te verbinden.
Een bruikbare tekening geeft aan wat er gebouwd moet worden. De lasprocedure (WPS) bepaalt hoe het gelast moet worden en het inspectieplan geeft aan hoe het goedgekeurd zal worden. Controleer deze documenten om tegenstrijdige afmetingen of limieten te voorkomen.
Veeg de tabel horizontaal om beide kolommen te zien.
| Tekenitem | Wat te definiëren |
|---|---|
| Materiaal en conditie | Kwaliteit, dikte van elk onderdeel, leveringsconditie en eventuele coating op de lasnaad of verborgen verbindingsvlakken. |
| Gewrichtsgeometrie | Nominale overlapping, toegestane variatie, spleet tussen platen, randpositie en montagetoleranties. |
| Lasafmetingen | Afmetingen van de lasnaad of lasnaad; effectieve lengte en exacte locatie. Voor onderbroken lassen, definieer de segmentlengte en -afstand volgens de aangegeven symboolconventie. |
| Belasting en servicebasis | Vereiste sterkte, belastingsrichting, cyclische of stootbelasting, temperatuur en corrosie- of lekdichtheidseisen, indien van toepassing. |
| Productiecontroles | Proces- en WPS-referentie, toegangszijde, bevestigingsvereisten, volgorde en beperkingen met betrekking tot het verwijderen of repareren van lassen. |
| Aanvaarding | Toepasselijke norm en editie, kwaliteitslimieten voor lassen, maatcontroles, testmethode, bemonstering en vrijgavebevoegdheid. |
Gebruik een consistente tekenconventie, zoals ISO 2553. De symbolen daarin geven de vereisten weer; ze berekenen niet de benodigde lasafmetingen.
Hoeveel overlap is er nodig bij een gelaste overlappende verbinding?
De overlapping moet passen bij de ontworpen verbinding en voldoende ruimte overlaten voor een betrouwbare bevestiging. Begin met de geldende product- of constructienorm en controleer vervolgens de fysieke lay-out. Een minimale afmeting in een specificatie voor constructiestaal is niet automatisch een ontwerpvoorschrift voor een dunne, laser-gelaste behuizing.
- Plaats de benodigde lasnaden. Geef het lastraject, de effectieve lengte en eventuele vereiste rand- of eindafstanden weer.
- Houd rekening met productievariaties. Controleer de kleinst mogelijke overlapping nadat de toleranties voor snijden, buigen en positioneren zijn gecombineerd.
- Controleer de toegang tot de apparatuur. Zorg voor voldoende ruimte voor de lastoorts of laskop, lasdraad, klemmen en inspectieapparatuur. Bij conventioneel weerstandspuntlassen is ook toegang voor de tegenelektrode nodig.
- Controleer het laadpad en de service. Plaatbuiging, scheuren, vermoeiing, corrosie of afdichting kunnen het ontwerp beïnvloeden voordat het lasmetaal zijn maximale capaciteit bereikt.
Meer overlap betekent niet automatisch een sterkere verbinding. Het niet-gelaste contactoppervlak is geen extra versmolten oppervlak. Een grotere overlap kan helpen bij de positionering of fixatie, maar kan ook extra gewicht toevoegen en een grotere, verborgen spleet creëren.
Controleer de slechtst mogelijke passing, niet alleen de nominale tekening. Een prototype gemaakt met zorgvuldig geselecteerde vlakke onderdelen hoeft niet per se de onderdelen op de uiterste grenzen van buigpositie, randrechtheid of coatingdikte weer te geven.
Wat is het verschil tussen de beenlengte en de keelafstand bij een hoeklas?
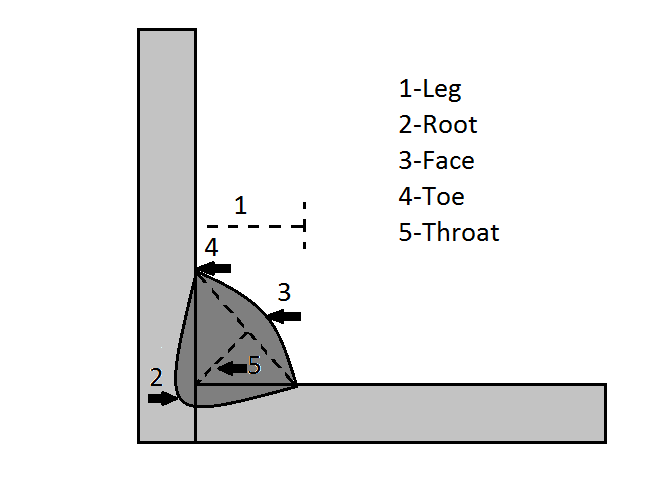
De beenlengte loopt van de laswortel langs één onderdeel tot aan de lasvoet. De keel is de kortste afstand door de hoeklas van de wortel tot het lasvlak. Hier staat z voor beenlengte en a voor geometrische keel, conform de gangbare ISO-notatie.
Voor een ideale, gelijkmatige filet met een vlak oppervlak onder een hoek van 90 graden:
a = z / √2 ≈ 0.707 × z
Geometrisch voorbeeld: een poot van 6 mm geeft een ideale keelopening van ongeveer 4.24 mm. Als de effectieve lengte 100 mm zou zijn, zou de bijbehorende keelopening ongeveer 424 mm² bedragen.
Dit is een oppervlakteberekening, geen belastingswaarde of aanbeveling om een las van 6 mm te gebruiken. De ontwerpsterkte is nog steeds afhankelijk van de gehanteerde regels, het materiaal, de belastingsrichting, de effectieve lengte en de verbonden onderdelen.
Een bolle dop mag niet als extra effectieve keel worden beschouwd, alleen omdat de lasrups groter lijkt. Ongelijke poten, een concave zijde, een opening of onvolledige fusie veranderen de geometrie. Het toekennen van punten voor penetratie voorbij de theoretische wortel moet ook worden onderbouwd volgens de geldende ontwerp- en procedurevoorschriften.
Geometrie en terminologie: TWI's richtlijnen voor het ontwerp van lasverbindingen.
Hoe kan een enkelvoudige overlappende verbinding de belasting dragen?
Bij een enkelvoudige overlappende verbinding zijn de hartlijnen van de elementen versprongen. Door aan de elementen te trekken, kan de verbinding buigen of roteren, en kan de las bovendien in afschuiving worden belast. Dit is excentrische belasting : de kracht werkt weg van de beoogde krachtoverdrachtslijn.
Het openspringen of afbladderen van de overlapping kan spanning concentreren nabij de laswortel of -voet. Bij herhaalde belasting kan die lokale spanning belangrijker zijn dan de totale lengte van de zichtbare las. Het simpelweg optellen van twee laslengtes beschrijft niet hoe een complete lasgroep een excentrische belasting draagt.
Is het lassen van beide zijden hetzelfde als een dubbele overlappende verbinding?
Nee. Het toevoegen van lassen aan beide toegankelijke randen of uiteinden kan de krachtverdeling veranderen, maar de verschuiving tussen twee overlappende elementen blijft bestaan. Een dubbele overlappende verbinding maakt gebruik van een andere constructie, meestal met een centraal element tussen twee buitenste elementen. Een evenwichtige lay-out kan excentriciteit verminderen; ook hiervoor zijn eigen ontwerpcontroles nodig.
Voor cyclische, hijs-, drukvasthoudende of andere veiligheidskritische toepassingen: laat de verantwoordelijke ontwerper de complete constructie beoordelen, inclusief de plaat en de lasgroep. Een formule voor de lasnaad of een ogenschijnlijk sterk ogend voorbeeld bewijst niet dat de constructie geschikt is voor gebruik.
Moeten overlappende lassen doorlopend of onderbroken zijn?
Kies het patroon op basis van de vereiste lastoverdracht en bedrijfsomstandigheden. Een doorlopende las en meerdere kortere segmenten zijn niet automatisch uitwisselbaar, zelfs niet als hun totale lengte overeenkomt.
Veeg om de laspatronen en hun grenzen te vergelijken.
| Patronen | Waarom het geselecteerd kan worden | Wat moet er nog gecontroleerd worden? |
|---|---|---|
| Doorlopende filet | Ononderbroken lastoverdracht langs de aangegeven rand; kan deel uitmaken van een afdichtingsdetail. | Vereiste afmetingen en effectieve lengte, krimp, begin- en eindpunten, en eventuele lektestvereisten. Een doorlopend uiterlijk is geen garantie voor een lekvrije afsluiting. |
| Intermitterende filet | Kan de hoeveelheid lasmateriaal en de warmteontwikkeling verminderen waar het ontwerp ongelaste ruimtes toelaat. | De effectieve lengte, tussenruimte, eindposities, lokale plaatbuiging, cyclische belasting en blootgestelde spleten van elk segment. |
| Punt- of discreet naadpatroon | Gelokaliseerde verbindingspunten zijn geschikt voor herhaalde montage van plaatwerk. | Proces-specifieke factoren zoals lasafmetingen, lasafstand, randafstand, toegankelijkheid en de belasting op elk te verbinden gebied. |
Als er in een tekening "steek" wordt gebruikt, geef dan duidelijk aan welke conventie van toepassing is – meestal de herhalingsafstand tussen overeenkomende punten van aangrenzende lassegmenten. Laat de ene werkplaats het niet interpreteren als een ongelaste opening, terwijl een andere het beschouwt als de hart-op-hartafstand.
Welke veranderingen zijn er voor laser- en weerstandspuntlassen?
De overlapping kan hetzelfde blijven, terwijl de belangrijke lasafmetingen veranderen. Neem een beschrijving van een booglas niet rechtstreeks over naar een ander proces zonder eerst te controleren wat de platen verbindt.
Laserlaslassen: controleer de fusie op het raakvlak.
Met een laser kan een randnaad worden gemaakt of kan de bovenste plaat worden doorboord om deze met de onderste plaat te versmelten. Voor een overlappende naad door de plaat heen, dient u de vereiste versmelting op het raakvlak, de doordringing in het onderste element en eventuele toegestane effecten aan de achterzijde te specificeren en te controleren. De zichtbare bovenrand heeft niet dezelfde afmeting als de versmolten breedte tussen de platen.
Regel de positie van de lasnaad, het contact met de plaat, de focus, het vermogen, de snelheid, de straaloscillatie (indien van toepassing) en de draadaanvoer (indien aanwezig). Alleen het verhogen van het vermogen corrigeert geen laspad dat het gewenste verbindingsgebied mist.
Zinkcoatings voegen een extra variabele toe. Damp die ontstaat tussen de gecoate platen kan het smeltbad verstoren. Een gecontroleerde ontluchtingsopening is een mogelijke oplossing, maar de grootte ervan moet worden afgestemd op de specifieke coating en het proces – en niet worden overgenomen als een universele speling. Zie de uitleg van TWI over zink bij overlappende verbindingen en onze handleiding voor laserlassen van gegalvaniseerd staal.
Weerstandspuntlassen: controleer het gelaste gebied, niet de oppervlaktemarkering.
Bij conventioneel weerstandspuntlassen worden platen tussen tegenover elkaar geplaatste elektroden geperst. Het intern gesmolten gedeelte vormt de lasnaad . Elektrodeafdrukken op de buitenoppervlakken zijn op zichzelf geen bewijs voor een adequate lasnaad.
Definieer de stapeling van de platen, de lasposities, het stroom-/tijd-/krachtschema, de elektrodeconditie en de vereiste destructieve of andere gevalideerde controles. ISO 14373:2024 heeft betrekking op een gespecificeerd bereik van gecoate en ongecoate koolstofarme staalplaatconstructies; het is geen universele puntlasnorm voor elk metaal.
Welke invloed hebben de pasvorm en het materiaal op de kwaliteit van de overlappende verbinding?
De relevante opening is de opening die tijdens het lassen ontstaat. Braam, verbogen randen, coatingophoping, verkeerd geplaatste hechtlassen of beweging van de klem kunnen platen scheiden die op de werkbank perfect op elkaar leken te passen. Controleer het contact in de buurt van het eigenlijke lastraject, inclusief de uiteinden.
Bij een booglas verandert de scheiding de wortelgeometrie en de hoeveelheid metaal die nodig is om de verbinding te overbruggen. Bij een laserlas door de plaat heen verandert het de manier waarop het gesmolten materiaal de onderste plaat bereikt. Het toegestane bereik moet in de procedure worden vermeld en worden geverifieerd met representatieve onderdelen. De richtlijn voor de wortelopening legt het bredere pasprobleem uit.
- Dunne plaat: Controleer de rand op doorsmelting en vervorming. Een grotere lasrups kan beide problemen verergeren.
- Roestvrij staal in corrosieve of hygiënische omgevingen: Houd rekening met verborgen kieren en of reiniging, drainage, afdichting en inspectie na montage mogelijk zijn.
- Aluminium of warmtebehandelde legeringen: Bepaal de exacte kwaliteit en conditie. De eigenschappen van het lasgebied kunnen afwijken van de eigenschappen van het geleverde materiaal.
- Gecoate of ongelijksoortige metalen: De precieze combinatie moet worden bepaald. Het gedrag van de coating, de metaalsamenstelling van de las, rookontwikkeling en corrosie tijdens gebruik kunnen verschillende beheersmaatregelen vereisen.
Plan de hecht- en lasvolgorde in overleg met de mal. Inspecteer de constructie na het losmaken en ook in de gespannen toestand; een mal kan tijdelijk de juiste vorm behouden en terugvering of krimp van de lasnaad maskeren.
Waarom kan een grote overlappende lasnaad toch zwak zijn?
Een praktisch probleem is het wegsmelten van de bovenste hoek van de plaat . Het resultaat kan er weliswaar dik opgevuld uitzien, maar de bruikbare verticale poot en keel kunnen kleiner zijn dan bedoeld. Het toevoegen van meer vulmiddel of warmte herstelt niet noodzakelijkerwijs de ontworpen geometrie.
Vergelijk het werkelijke profiel met de tekening. Controleer ook op onvolledige fusie, ondersnijding, scheuren of een las die buiten het beoogde verbindingsgebied is geplaatst. Een oppervlaktemeter kan de toegankelijke afmetingen bevestigen; deze kan echter niet aantonen dat de verborgen wortel of plaatverbinding is gefuseerd.
TWI bespreekt in zijn praktische beoordeling van hoeklasverbindingen het uitspoelen van de bovenrand, overdimensionering en warmte-inbreng.
Hoe moet een lasverbinding met overlappende verbindingen worden geïnspecteerd?
Kies de inspectiemethode die het beste aansluit op de fout die u wilt opsporen. Een duidelijke visuele grens is nuttig, maar kan niet alle vragen over een verborgen interface beantwoorden.
Veeg om het doel en de beperkingen van elke controle te lezen.
| Check | Wat het kan vaststellen | Wat het niet alleen vaststelt |
|---|---|---|
| Visueel en dimensionaal | Laslocatie, toegankelijke afmetingen, lengte, tussenruimte, oppervlakteconditie en uiteindelijke afmetingen van de assemblage. | Volledige fusie over een verborgen wortel of overlapping. |
| Gesneden en geëtst monster | Lokaal fusieprofiel, penetratie, keelgeometrie of vorm van de smeltpunt in de doorsnede. | Gelijkmatige kwaliteit over de gehele lasnaad of over elk productieonderdeel. |
| Mechanische of functionele test | Prestaties onder de aangegeven test: bijvoorbeeld afschuiving, afpellen, vermoeiing of lekkage. | Prestaties onder een andere belastingrichting, in een andere omgeving of tijdens een nog niet geteste levensduur. |
| Aanvullende niet-destructieve testen | Geselecteerde imperfecties worden geaccepteerd wanneer de methode en procedure geschikt zijn voor de geometrie en het materiaal. | Een universele controle voor elke lasverbinding. Dunne platen en overlappende raakvlakken kunnen de interpretatie bemoeilijken. |
Definieer de testlocaties en acceptatiegrenzen vóór de tests. Neem begin-, eind-, overgangs- en toegestane pasvormextremen op waar relevant. Een goed doorsnedegebied uit het midden van een ideaal teststuk is niet voldoende om elke productieomstandigheid te beoordelen.
Welke normen zijn van toepassing op gelaste overlappende verbindingen?
Er bestaat geen eenduidige "overlappende voegnorm" die voor elke constructie en elk proces geldt. Begin met de product- of constructie-eisen die voor het project zijn vastgesteld, inclusief de vereiste editie. Gebruik vervolgens de relevante teken-, procedurekwalificatie-, uitvoerings- en testnormen.
ISO 5817:2023 behandelt de kwaliteitsniveaus van onvolkomenheden in afgedekte smeltlassen van staal, nikkel en titanium, met uitzondering van elektronenbundellassen. ISO 13919-1:2019 behandelt onvolkomenheden in afgedekte elektronenbundel- en laserlassen van staal, nikkel, titanium en hun legeringen.
Een kwaliteitsniveau voor lassen is geen structurele belastingsclassificatie. Het voldoen aan een imperfectielimiet vervangt niet het ontwerp van de verbinding, de vereiste procedurekwalificatie of een toepassingsspecifieke test. ISO 13919-1 maakt uitdrukkelijk onderscheid tussen kwaliteitsniveaus en geschiktheid voor het beoogde doel.
Zorg dat de eisen met elkaar verbonden blijven: de tekening moet een verbinding vereisen die volgens de goedgekeurde procedure kan worden gerealiseerd, en het inspectieplan moet de kenmerken kunnen verifiëren waarop de acceptatie berust.
Wat moet je controleren vóór de productlancering?
- Stel een representatieve steekproef samen. Gebruik het beoogde materiaal, de coating, de stapelhoogte van de platen, de randvoorbereiding, de opspaninrichting, de toegang en de laspositie.
- Test de toegestane variatie. Vermeld de paslimieten en andere omstandigheden die de fusie of de uiteindelijke afmetingen kunnen beïnvloeden. Noteer de daadwerkelijke instellingen en metingen.
- Bevestig de verborgen verbinding en de vereiste prestaties. Gebruik de geselecteerde onderdelen, mechanische tests, niet-destructieve tests of functionele controles – niet alleen het uiterlijk.
- Blokkeer de vrijgegeven configuratie. Koppel de tekeningrevisie, WPS, opspaninrichtingsinstellingen, inspectieplan en reparatielimieten aan elkaar. Definieer welke wijzigingen moeten worden beoordeeld voordat de productie wordt voortgezet.
Het praktische doel is een herhaalbare verbinding, niet de grootste lasrups. Een degelijke specificatie koppelt het krachtenpad en de afmetingen aan een gecontroleerd proces en bewijst dat de uiteindelijke constructie aan de eisen voldoet.
Bent u van plan een plaatwerkconstructie te laten laserlassen?
Stuur Oceanplayer Laser de tekening, het materiaal en de dikte van beide onderdelen, details over de coating, foto's van de toegang en de vereiste kwaliteits- of functionele tests. Deze details helpen bij het voeren van een zinvol gesprek over het proeflassen.
Bespreek een voorbeeld van een lasproef.Verken laserlassen van plaatmetaal voor meer informatie over het proces en de toepassingsmogelijkheden.
Technische referenties
- TWI — Ontwerp, deel 1: soorten verbindingen, geometrie van afrondingen en belastingsaspecten.
- TWI — Hoeklasverbindingen: praktische aspecten: feitelijk lasprofiel, randsmelting en overdimensionering.
- TRUMPF — Witboek laserlassen: veelvoorkomende laserlasverbindingen.
- ISO 2553:2019, ISO 5817:2023, ISO 13919-1: 2019en ISO 14373:2024: de verschillende toepassingsgebieden van tekensymbolen, laskwaliteit en puntlasprocedures.
Oceanplayer Laser