

Wat is Boogspanning, En hoe ontstaat het?
Boogspanning is het elektrische potentiaalverschil over een werkende elektrische boog. De boog geleidt stroom door een heet, geïoniseerd gas, plasma genaamd. De spanning is afhankelijk van de spleet, de elektroden, het gas en de stroomsterkte; een meting van een lasapparaat kan ook verliezen buiten de boog omvatten. Deze spanning is anders dan de open-circuitspanning die aanwezig is voordat de lasstroom gaat lopen.
Om een meetwaarde te interpreteren, moet u het proces, de meetpunten en of het display een instelling, een gemeten waarde of een booglengtecorrectie weergeeft, identificeren.
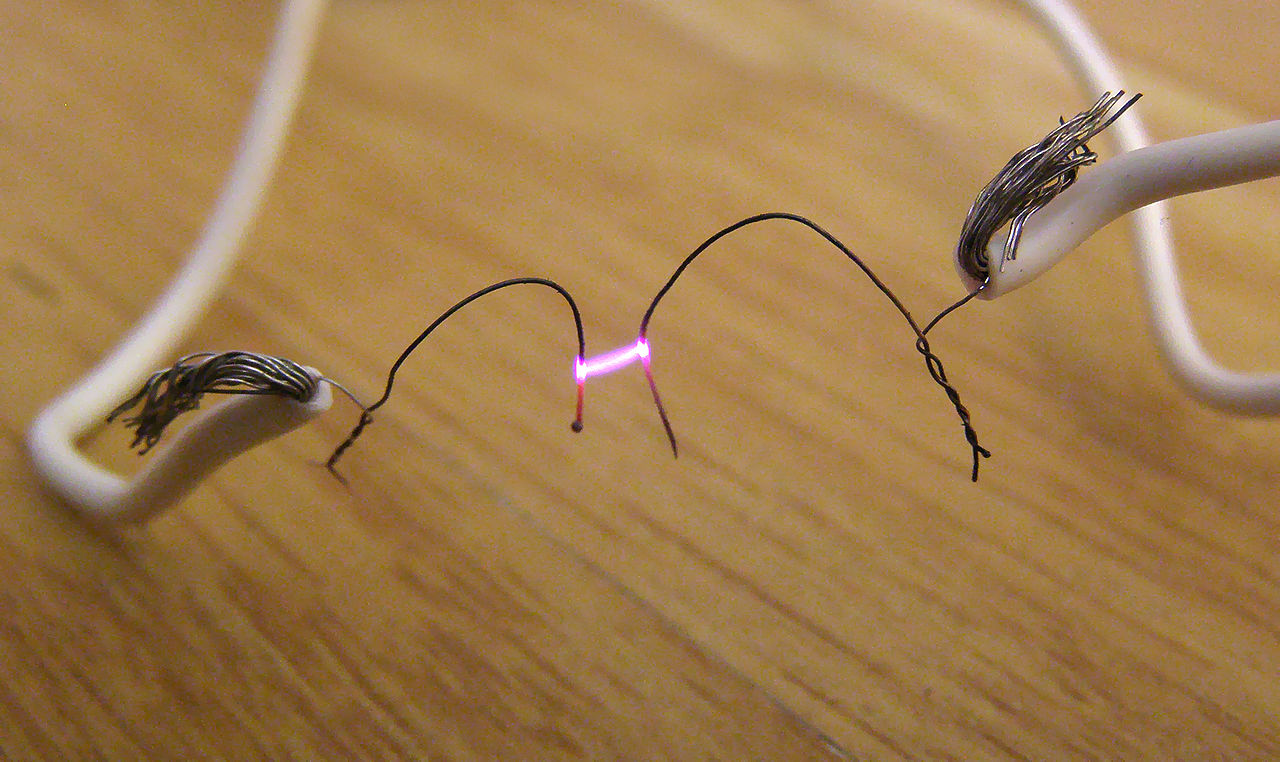
Boogspanning, nullastspanning en ingangsspanning
Spanning beschrijft het potentiaalverschil tussen twee punten. De werkingsstatus en de gekozen punten zijn onderdeel van de betekenis ervan.
Op kleine schermen kunt u de tabel zijwaarts scrollen om alle kolommen te lezen.
| Aantal | Wat het beschrijft | Hoe moet je het interpreteren? |
|---|---|---|
| Boogspanning | De spanning over de geleidende boog, inclusief de gebieden waar de elektroden zijn bevestigd. | Een eigenschap van het lasproces onder belasting. Noteer de meetlocaties, omdat praktische metingen ook andere spanningsdalingen kunnen omvatten. |
| Open circuit spanning (OCV) | De uitgangsspanning zonder dat er lasstroom loopt. | Het is doorgaans hoger dan de boogspanning tijdens bedrijf. Spanningsverlagende functies kunnen de stationaire waarde beïnvloeden. De open-circuitspanning (OCV) is geen input voor een lasenergieberekening. |
| Klemspanning | De spanning gemeten bij de uitgangsaansluitingen van de voedingsbron. | Tijdens het lassen treedt er spanningsval op langs het circuit tussen die aansluitingen. Een gecompenseerde weergave kan een andere waarde tonen. |
| Netspanning | De toevoer naar de lasmachine. | Een label zoals 110 V of 220 V beschrijft de voedingsspanning, niet de spanning over de lasboog. |
Een spanningsinstelling is ook iets anders dan een meting. Een controller kan een bepaalde waarde instellen, terwijl een display een gemeten gemiddelde weergeeft of de laatst gemeten laswaarde vasthoudt. Lees de displaydefinitie voordat u deze vergelijkt met een lasprocedurespecificatie (WPS). Keuzes aan de voedingszijde worden behandeld in de handleiding voor 110 V versus 220 V lasapparaten.
Hoe ontstaat een elektrische boog?
Een elektrische boog heeft een bron van elektrische energie nodig en een pad waarlangs de opening kan worden doorkruist. Door de boog te starten ontstaat dat pad; de continue stroom houdt het in stand.
- De startmethode creëert een geleidingspad.Bij contactstartprocessen raken de elektroden elkaar kortstondig aan en scheiden zich vervolgens weer. TIG-lassen kan gebruikmaken van een gecontroleerde liftstart of hoogfrequente ontsteking die de spleet ioniseert zonder contact.
- Het gas wordt plasma.Ionisatie maakt elektronen los van atomen, waardoor geladen ionen overblijven. Deze deeltjes kunnen bewegen onder invloed van een elektrisch veld, waardoor stroom kan lopen door gas dat aanvankelijk een slechte geleider was.
- De elektrische toevoer houdt het hete kanaal in stand.De boog wisselt energie uit met de elektroden, het gas en de omgeving. De werkspanning is afhankelijk van de resulterende plasmaomstandigheden en de reactie van de stroombron.
Een hete geleidende spleet heeft niet dezelfde ontstekingsomstandigheden nodig als een koude spleet. Open circuitspanning (OCV), een toegevoegde hoogfrequente ontstekingspuls en de boogspanning tijdens bedrijf zijn drie verschillende grootheden. Een boog heeft bovendien continue energie nodig; ionisatie alleen is niet voldoende om hem brandend te houden.
Zie de uitleg van TWI over TIG-apparatuur voor het verschil tussen HF- en liftstart.

Waardoor ontstaat de spanningsval over de boog?
Het totaal omvat twee gebieden vlakbij de elektroden en de plasmastroom ertussen. De zichtbare opening is slechts een deel van de verklaring.
Het gebied waar elektronen vanuit de kathode het plasma binnenkomen. De omstandigheden aan het elektrodeoppervlak beïnvloeden deze gelokaliseerde spanningsbijdrage.
Het geleidende gas tussen de elektroden. De spanningsval hierover is afhankelijk van de lengte, samenstelling, temperatuur en de stroomvoerende doorsnede.
Het gebied waar elektronen de anode binnendringen. De bijdrage ervan hangt af van de elektrode en de omstandigheden waaronder de boog wordt aangebracht.
Dit is een beschrijving van de gebieden, geen vaste spanningswaarden. Bij AC-lassen verandert de polariteit van de elektroden gedurende de cyclus.
Waarom is er doorgaans meer spanning nodig voor een langere boog?
Bij vergelijkbare stroomsterkte, gas- en elektrodeomstandigheden vereist een langere plasmastroom doorgaans een grotere spanningsval. Daardoor is spanning nuttig voor het bewaken van de booglengte. Het levert echter geen universele omrekening van volt per millimeter op: veranderingen in gas-, stroom- of elektrodeomstandigheden beïnvloeden de relatie.
Een boog gedraagt zich ook anders dan een vaste weerstand. De geleidbaarheid en vorm ervan veranderen naarmate de boog opwarmt en de stroomsterkte verandert. Een relatie die in één werkingsgebied is gemeten, kan niet worden doorgetrokken naar elke boog. NISTIR 5037, paragraaf 2.3.3 , maakt onderscheid tussen de booggebieden en de contact- en draadverlengingsspanningsdalingen bij GMAW.
Wat is de spanningsregeling bij MIG-, TIG- en elektrodelassen?
Bij conventioneel MIG-lassen wordt de spanning voornamelijk gekoppeld aan de draadaanvoersnelheid. Bij TIG- en elektrodelassen wordt vooral de stroomsterkte ingesteld, waarbij de spanning reageert op de booglengte die door de operator of een hoogteregelsysteem wordt aangehouden.
Constante spanning: de draad smelt om de voedingsspanning aan te passen.
Bij conventioneel gasmetaalbooglassen (GMAW, vaak MIG/MAG genoemd) zorgt een kortere boog voor een toename van de stroomsterkte, waardoor de draad sneller smelt. Een langere boog vermindert de stroomsterkte, waardoor de aanvoerdraad de tijd krijgt om bij te blijven. Dit helpt de booglengte te herstellen. De draadaanvoersnelheid heeft een grote invloed op de stroomsterkte die nodig is om dit evenwicht te bewaren.
"Constant" beschrijft de karakteristiek van de bron; de spanning varieert nog steeds tijdens het opstarten, kortsluitingen en andere storingen.
Constante stroom: de spanning volgt de aangehouden spleet.
Bij gaswolfraambooglassen (GTAW/TIG) en booglassen met beklede elektroden (SMAW/elektrodelassen) veroorzaakt een matige verandering in de booglengte een spanningsverandering, terwijl de stroomsterkte veel minder verandert. De operator regelt daarom de boogafstand direct. Een hogere spanningsmeting kan duiden op een langere boog zonder dat dit een nieuwe stroomsterkte aangeeft.
Deze relatie geldt binnen het werkingsbereik van de bron. Het betekent niet dat de machine stroom kan blijven leveren over elke opening.
Vergelijk de bedieningsmodus voordat u de spanningswaarden vergelijkt. Scroll zijwaarts op kleine schermen.
| Proces | Lees de spanning af naast | Belangrijkste interpretatielimiet |
|---|---|---|
| TIG / GTAW | Stroomsterkte, afstand tussen wolfraam en werkstuk, afschermgas, DC-polariteit of AC-programma. | Alleen de spanning kan een hoogteverandering niet isoleren wanneer ook de stroomsterkte, het gas of het wisselstroom-/pulsprogramma verandert. |
| Stick / SMAW | Stroomsterkte, elektrodeclassificatie, polariteit en booglengte (door de operator vastgehouden). | Het type elektrode en de polariteit beïnvloeden het werkingsbereik. Vergelijk de metingen onder overeenkomende omstandigheden. |
| Conventioneel MIG/MAG-lassen en booglassen met gevulde draad (FCAW) | Draadaanvoer, draadtype/diameter, gas, polariteit, elektrode-uitbreiding en overdrachtsmodus. | Bij kortsluitingsoverdracht worden contact en vlambogen opzettelijk afgewisseld. Een fluctuerende spanningscurve is niet automatisch een storing. |
| Gepulseerd of synergisch draadlassen | Het exacte machineprogramma en de betekenis van de spannings- of booglengteregeling. | Een trim- of correctienummer mag niet in volt worden weergegeven. Breng het nummer niet over naar een andere machine of een ander programma. |

Er bestaat niet één "normale lasspanning".
Een bereik zonder proces-, verbruiks- en bedrijfsomstandigheden kan misleidend zijn. Gebruik het machineprogramma en de elektrodegegevens voor de daadwerkelijke lasverbinding. Voor de draad- en spanningsinstelling wordt de relatie tussen draadsnelheid en spanning in de MIG-handleiding gedetailleerder beschreven.
Als specifiek voorbeeld beschrijft de handleiding OM-285184B van Miller, sectie 7-11 , een correctie van de booglengte bij gepulseerd MIG-lassen, gecentreerd op 0.0. Die nul is een referentiepunt, niet een boogspanning van nul of een boogopening van nul.
Waarom wijken de weergave op het apparaat en een externe meter van elkaar af?
Controleer eerst of ze dezelfde punten meten, over hetzelfde interval, met dezelfde middelingmethode. Een verschil kan worden veroorzaakt door circuitverliezen, compensatie van het beeldscherm of golfvormverwerking.
Een meting die dicht bij de fakkel ligt, omvat nog steeds meer dan alleen plasma.
Bij draadlassen omvat de spanning die tussen de contacttip en het werkstuk wordt gemeten de spanning van de boog plus de spanningsval over de elektrode en contacteffecten. Door het meetpunt van de machine naar de lastoorts te verplaatsen, worden kabelverliezen gedeeltelijk geëlimineerd; de spanning van de draad tussen de tip en de boog blijft echter behouden.
De elektrodeverlenging loopt van de contacttip tot het smeltende uiteinde van de draad. De booglengte loopt van dat uiteinde tot het smeltbad. Voor de vereenvoudigde geometrie die hier wordt weergegeven, is de som van deze afmetingen de afstand van de contacttip tot het werkstuk (CTWD). De "uitsteeklengte" van het mondstuk heeft een andere dimensie wanneer de contacttip verzonken is.
In een benadering met constante weerstand is de extra spanningsval tussen twee meetpunten I × R. Gepulseerde circuits hebben echter ook dynamische effecten, dus dit is geen volledig momentaan model.
Berekende illustratie: bij 200 A veroorzaakt een veronderstelde extra circuitweerstand van 0.010 Ω een spanningsval van 2.0 V en 400 W aan resistieve opwarming in dat deel van het circuit. Dit zijn hypothetische ingangswaarden, geen normale weerstandsdoelwaarde. Een verschil op de display alleen geeft niet aan waar het verlies optreedt.
Onderscheid de ingestelde, gemeten en vastgehouden waarden; controleer de afstandsmeting en compensatie. De documentatie van Fronius over de circuitweerstand geeft een voorbeeld waarbij de uitgangsspanning de gecontroleerde waarde bij een vlamboog overschrijdt met de spanningsval in de slangbundel.
Volg de instructies van het instrument en de lasser voor het proces, de ingangslimieten en de isolatie. TWI waarschuwt specifiek dat de ontstekingsspanning van TIG-lassen instrumenten kan beschadigen die niet ontworpen zijn voor boogbewaking.
Gebruik voor beide instrumenten hetzelfde interval voor constant lassen. Registreer de start, het vullen van de krater en de stop afzonderlijk wanneer deze gebeurtenissen worden onderzocht. Noteer de meetpunten, CTWD, het programma, het verbruiksartikel, het gas, de stroomsterkte en de rijsnelheid.
Gemiddelde spanning, wortelgemiddelde kwadraat (RMS) en momentane spanning beschrijven verschillende dingen. Een RMS-aanduiding alleen geeft geen gemiddeld elektrisch vermogen weer. Gebruik voor variërende golfvormen gesynchroniseerde spannings-/stroommeting met de bandbreedte en berekeningsmethode die de procedure vereist.
Veiligheidsvoorschriften voor laswerkzaamheden: lascircuits kunnen dodelijke elektrische schokken veroorzaken. Schakel de stroombron uit voordat u draden aansluit of verwisselt; elektrische testen moeten worden uitgevoerd door bevoegd personeel met behulp van een goedgekeurde opstelling. Stop als de isolatie, connectoren of apparatuur beschadigd zijn. Zie de SafeWork NSW-waarschuwing voor booglassen.
Hoe worden spanning en stroomsterkte omgezet in energie per laslengte?
Elektrisch vermogen is spanning vermenigvuldigd met stroomsterkte op hetzelfde moment. De energie per lengte-eenheid is ook afhankelijk van de snelheid. Een hogere spanning op zich leidt niet tot een hogere warmte-input of een diepere fusie.
Variërende golfvorm: Pgemiddelde = gemiddelde[v(t) × i(t)]
Energie (kJ/mm) = 60 × Pgemiddelde (kW) ÷ snelheid (mm/min)
De grens van de spanningsmeting blijft onderdeel van het resultaat. De waarden die bij de machine worden gemeten, kunnen verliezen buiten het beoogde lasgebied omvatten.
Gebruik voor gepulseerde, wisselstroom- of kortsluitgolfvormen het gemeten gemiddelde momentane vermogen. Afzonderlijke gemiddelde spannings- en stroommetingen zijn niet voldoende.
Voer positieve, eindige waarden in de aangegeven eenheden in. Lege, nul- of ongeldige invoerwaarden wissen het resultaat. De beginwaarden zijn slechts een voorbeeld en geen aanbevolen instellingen.
schatting van het elektriciteitsverbruik
- Elektrische kracht
- 4.80 kW
- Energie per laslengte
- 0.960 kJ/mm
Stabiel gelijkstroomvoorbeeld: 4.80 kW en 0.960 kJ/mm.
Er wordt geen efficiëntiefactor toegepast. Het resultaat bepaalt geen WPS-limiet, lasacceptatie of vlamboogbeveiliging.
Uitgewerkt voorbeeld: stabiele DC
Neem aan dat de spanning constant 24 V en de stroomsterkte 200 A zijn bij een gedefinieerde meetgrens. Het vermogen is 4.8 kW. Bij een snelheid van 300 mm/min, of 5 mm/s, is de energie per lengte-eenheid 4.8 ÷ 5 = 0.960 kJ/mm . Het verdubbelen van de snelheid terwijl het vermogen gelijk blijft, halveert deze waarde. Deze berekening voorspelt echter niet de uiteindelijke vorm van de las.
Waarom het vermenigvuldigen van afzonderlijke gemiddelden kan mislukken
Neem een hypothetische golfvorm met twee niveaus: de helft van de tijd 30 V en 300 A, de andere helft 20 V en 100 A. Dit is een rekenkundig voorbeeld, geen lasprogramma.
Gemiddeld vermogen = (30 × 300 + 20 × 100) ÷ 2 = 5.5 kW
Gemiddelde V × gemiddelde I = 25 × 200 = 5.0 kW
Bij een snelheid van 300 mm/min bedragen de corresponderende energieën 1.10 en 1.00 kJ/mm. Het verschil komt doordat spanning en stroomsterkte gelijktijdig veranderen. Het vermenigvuldigen van RMS-waarden is overigens geen algemeen alternatief voor het middelen van hun momentane product.
Boogenergie en warmte-input worden niet altijd op dezelfde manier benoemd.
TWI maakt onderscheid tussen boogenergie en warmte-inbreng, berekend met een procesefficiëntiefactor: HI = η × AE. Het merkt ook op dat sommige Amerikaanse normen ongecorrigeerde boogenergie als "warmte-inbreng" beschouwen. Gebruik de definitie en methode die vereist zijn door de betreffende procedure. De rekenmodule voor warmte-inbreng bij lassen behandelt efficiëntie en eenheidsomrekeningen.
Wat moet je controleren als de spanning niet klopt?
Gebruik de meetwaarde om het onderzoek te verfijnen. Controleer de meting en de bedrijfsmodus voordat u een instelpunt wijzigt.
Op kleine schermen kunt u zijwaarts scrollen om de onderzoeksrubriek te bereiken.
| Observatie | Mogelijke verklaring | Wat moet ik vervolgens controleren? |
|---|---|---|
| Weergave en meter wijken af. | Verschillende meetpunten, kabelverliezen, compensatie, middeling of een vastgehouden weergave. | Vergelijk dezelfde lasinterval en hoeveelheid. Laat het circuit controleren voordat u ervan uitgaat dat de controller defect is. |
| Bij een conventionele MIG-lasnaad worden een stomp of een bolle lasrups gevormd. | De spanning kan laag zijn ten opzichte van de draadaanvoer. Verplaatsing, aanvoer en toegang tot gewrichten kunnen vergelijkbare symptomen veroorzaken. | Herstel de gespecificeerde draad, gas, polariteit en CTWD; controleer de voeding en aansluitingen. Stel vervolgens af volgens de geldende installatie-instructies. |
| Conventioneel MIG-lassen heeft een slechte boogbeheersing. | Een te hoge spanning kan bijdragen aan een onregelmatige vlamboog en een turbulente smeltzone. | Controleer de draadaanvoerbalans en de beoogde overdrachtsmodus. Wijzig één variabele tegelijk en vergelijk het daadwerkelijke resultaat van de verbinding. |
| TIG- of elektrode-spanning stijgt | Een langere boog bij ongeveer dezelfde stroomsterkte is een mogelijke verklaring. | Controleer de afstand tussen elektrode en werkstuk, de gebruikte techniek, en vervolgens de toestand van het gas/de elektrode en de meetpunten. |
| Gepulseerde of kortsluitspanning fluctueert | De golfvorm kan zich normaal gedragen, of er kan sprake zijn van een mechanische/elektrische storing. | Vergelijk dit met het verwachte gedrag van hetzelfde programma. Eén gemiddelde waarde kan deze gevallen niet van elkaar onderscheiden. |
De richtlijnen van Miller voor MIG-lassen met massieve draad beschrijven de bovenstaande symptomen van hoge en lage spanning. Dit zijn aanwijzingen, geen eenduidige diagnoses. Het uiterlijk van het oppervlak en een stabiel spanningsverloop kunnen geen interne fusie of mechanische prestaties aantonen; bevestig het resultaat met behulp van de vereiste inspectie.
Bewaar de uiteindelijke registratie als bruikbaar: proces/programma, materiaal en verbinding, elektrode of draad, gas, polariteit, stroomsterkte, spanningsdefinitie en meetpunten, rijsnelheid, CTWD, instrument en inspectieresultaat. Dit is beter reproduceerbaar dan het opslaan van een foto van een spanningsweergave.
Geldt hetzelfde principe ook voor stroomonderbrekers en laserlassen?
Stroomonderbrekers onderbreken de stroomkring.
Een vlamboog kan tussen contacten blijven bestaan nadat deze zijn gescheiden. Sommige laagspanningsschakelaars leiden de vlamboog naar een vlambooggoot die deze verdeelt en afkoelt, waardoor de stroom wordt onderbroken. De handleiding voor stroomonderbrekers van ABB illustreert dit mechanisme. De spanningsval van de vlamboog is anders dan de voedingsspanning van het circuit, en de lasspanning kan niet bepalen wat het uitschakelvermogen van een stroomonderbreker is of wat de vereisten voor vlamboogbeveiliging zijn.
Bij gewoon laserlassen wordt optische energie geleverd.
Bij laserlassen is geen elektrische boog tussen een elektrode en het werkstuk nodig. Een heldere rookpluim betekent niet dat de boogspanning een parameter is bij laserlassen. Hybride laserbooglassen combineert beide warmtebronnen, waardoor het zowel laserinstellingen als parameters voor de elektrische boog heeft. De handleiding voor lasersleutelgatlassen legt het optische proces uit.
Technische referenties
- NISTIR 5037 — Controle van gas-metaalbooglassen met behulp van booglichtdetectieParagrafen 2.3.3 en 3.1: booggebieden, proces-spanningscomponenten en plasmageleiding.
- TWI — Kenmerken van de stroombronGedrag bij open circuit en regeling met constante stroom/constante spanning.
- TWI — MIG-stroom- en draadaanvoerregelingDoorbranden van de draad, zelfcorrectie en effecten van elektrode-uitbreiding.
- TWI — Meting van booglasparametersLocatiebepaling, TIG-ontsteking en golfvormbewuste acquisitie.
- Miller — Uitsteeksel, elektrode-uitbreiding en CTWDDe afmetingen en hun verschillende referentiepunten.
- Fronius — Meting van de weerstand van een lascircuitHoofdstuk in de handleiding waarin de gecompenseerde spanning en de metingen van de uitgangsaansluiting worden uitgelegd.
- TWI — Warmte-input en boogenergieEnergie per lengte-eenheid, efficiëntieconventies en vermogensstraalprocessen.
- Miller OM-285184B - Secties 7-11 en 7-13Een apparaatspecifiek voorbeeld van booglengteaanpassing en rapportage van het gemeten gemiddelde vermogen.
Booglassen vergelijken met laserlassen?
Voor een gesprek met Oceanplayer Laser, deel de volgende informatie: materiaal, dikte, verbinding, huidige werkwijze en gewenst lasresultaat. Vermeld ook de belangrijkste productieproblemen, zoals vervorming, afwerkingstijd of bereikbaarheid.