

Wat is Werkverharding? Waarom metaal harder wordt als het gebogen wordt
Werkverharding, ook wel vervormingsverharding genoemd, is de toename van de weerstand van een metaal tegen permanente vervorming nadat het plastisch is vervormd. Een permanente buiging kan de lokale sterkte en hardheid verhogen doordat kristaldefecten verdere beweging belemmeren. De keerzijde hiervan is meestal een verminderde ductiliteit voor de volgende vormstap. Een kleine, volledig elastische buiging veroorzaakt niet dezelfde verandering.


Wat verandert er als metaal permanent wordt gebogen?
Voordat een metaal bezwijkt, vervormt het voornamelijk elastisch: verwijder de belasting en het keert terug naar zijn oorspronkelijke vorm. Zodra een deel van het materiaal bezwijkt, blijft er enige vervorming over. Werkverharding beschrijft hoe de weerstand tegen verdere plastische vervorming toeneemt naarmate die permanente vervorming zich ophoopt.
Koudvervorming is het proces; koudvervorming is een reactie van het materiaal. Walsen, trekken, stempelen en buigen kunnen dit allemaal veroorzaken. "Koud" betekent onder het temperatuurbereik waarbij thermische verzachting de vervormingsstructuur gemakkelijk verwijdert; het betekent meestal kamertemperatuur, maar vereist geen koud werkstuk. Zie de verwerkingsdefinities van de Copper Development Association.
Dit verschilt van verharding door afschrikken, verouderen of het veranderen van de oppervlaktechemie. Die behandelingen maken gebruik van andere mechanismen, hoewel een legering meerdere versterkingsmechanismen kan combineren.
| Eigendom | Wat het betekent | Wat koud werk doorgaans verandert |
|---|---|---|
| Vloeisterkte / vloeisterkte | De benodigde spanning om permanente vervorming te starten of voort te zetten. | Toename van de belasting langs hetzelfde traject. |
| Hardheid | Weerstand tegen een gespecificeerde indrukproef. | Meestal neemt de toename toe in het plastisch vervormde gebied. |
| buigzaamheid | Capaciteit voor plastische vervorming vóór breuk. | De resterende vervormbaarheid neemt doorgaans af. |
| Elastische stijfheid | Weerstand tegen omkeerbare doorbuiging. | De elasticiteitsmodulus verandert veel minder dan de sterkte. De vorm van een onderdeel kan de stijfheid sterk beïnvloeden. |
| Taaiheid / vermoeidheidsweerstand | Weerstand tegen breuk of herhaalde belasting onder de aangegeven omstandigheden. | Geen automatische verbetering: scheuren, restspanningen en gebruiksomstandigheden spelen een rol. |
Een U-profiel voelt stijver aan dan een platte strip, mede door zijn vorm. Zie stijfheid versus sterkte bij staal en aluminium voor dit onderscheid.

Waarom maakt plastische vervorming verdere beweging moeilijker?
Metalen bevatten kristallen, ofwel korrels. Binnen elke korrel zorgen lijndefecten, dislocaties genaamd , ervoor dat lagen atomen in kleine stapjes kunnen verschuiven. Het hele vlak hoeft niet in één keer te bewegen.
Plastische vervorming produceert en herschikt dislocaties. Naarmate er meer dislocaties ophopen, interageren ze met elkaar, raken ze in de knoop en vormen ze obstakels voor verdere beweging. Er is dan meer spanning nodig om het metaal plastisch te laten vloeien. Die toenemende weerstand is het kernmechanisme van conventionele werkverharding, zoals beschreven in NIST's Deformation of Metals.
Het metaal wordt niet simpelweg dichter opeengepakt. De interne defectstructuur verandert. Het resultaat hangt af van de legering, de begincondities, de temperatuur en de manier waarop het wordt vervormd.
Waar treedt werkverharding op bij een buiging?
Bij een buiging wordt niet over de gehele dikte een uniforme hoeveelheid koudvervorming toegepast. Bij een eenvoudige buiging rekt het buitenoppervlak uit, wordt het binnenoppervlak samengedrukt en is de longitudinale rek lager nabij de neutrale laag.
- Buitenoppervlak: spanningDe langere buitenste boog rekt uit. Wanneer de spanning plastisch is, kan het materiaal harder worden en dunner. Krassen, bramen en beschadigde randen kunnen scheurtjes veroorzaken.
- Nabij de neutrale laag: lagere longitudinale rekDe spanningsneutrale laag kan verschuiven tijdens strak plastisch buigen. De K-factor die wordt gebruikt voor buigtoeslag is een proceskalibratie, geen universele materiaalconstante.
- Binnenoppervlak: compressieDe kortere binnenboog wordt samengedrukt en kan ook werkverharding ondergaan. Afhankelijk van de geometrie en de ondersteuning kunnen verdikking, rimpeling of knikken een beperkende factor worden.
Een kleinere binnenradius ten opzichte van de dikte betekent over het algemeen een grotere oppervlaktespanning. Dit betekent niet dat het onderdeel beter is. Houd bij het controleren van de minimale buigradius rekening met de daadwerkelijke legering, harding, randconditie en gereedschappen.
Wat is het verschil tussen verharding, terugvering en herhaald buigen?
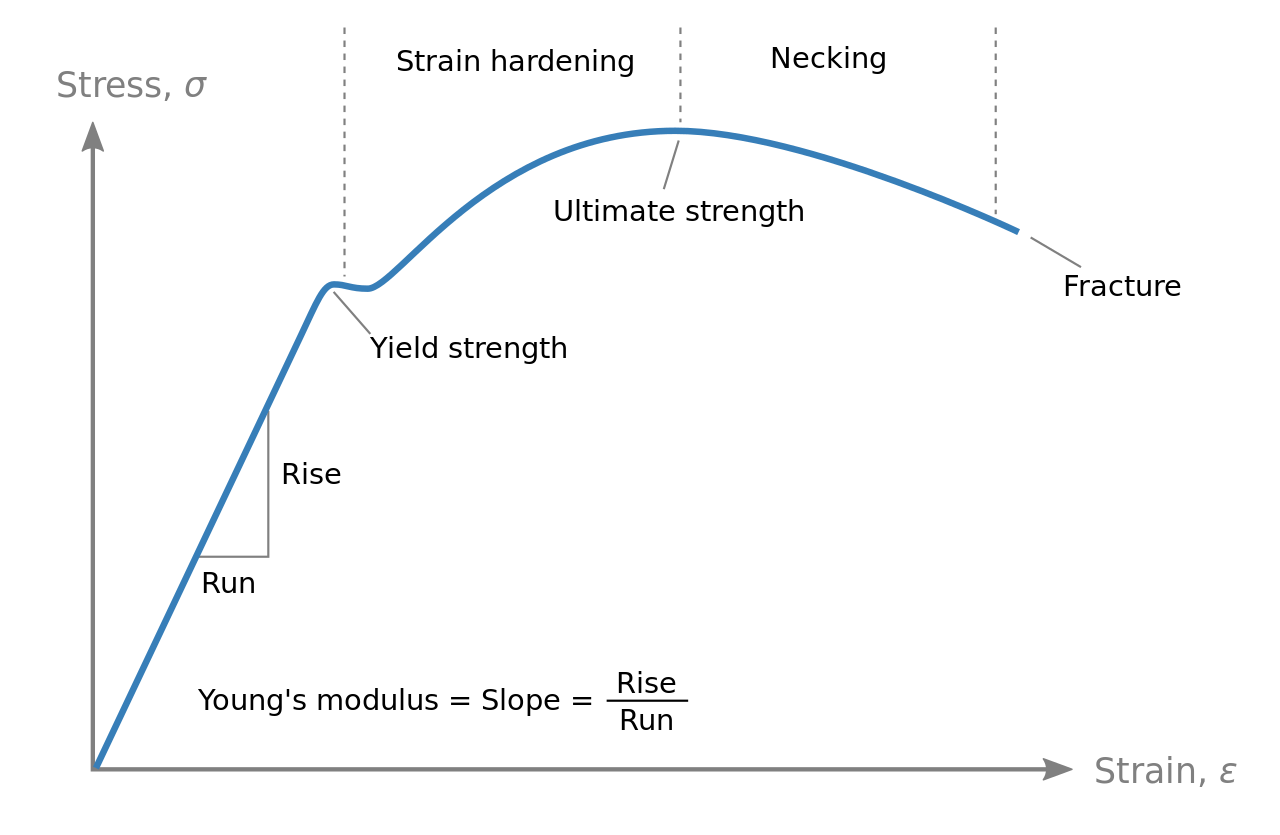
Op een trekspanning-rekcurve beschrijft de initiële helling de elastische respons. Na de vloeigrens kan een metaal steeds meer spanning nodig hebben om de plastische vervorming voort te zetten. Als de belasting wordt weggenomen, herstelt het elastische gedeelte zich, terwijl de permanente rek behouden blijft.
Bij herbelasting in dezelfde richting hervat de plastische vervorming zich over het algemeen nabij de eerder bereikte vloeispanning. Dit is iets anders dan terugvering : de vormverandering die wordt veroorzaakt door elastisch herstel wanneer de vormbelasting wordt verwijderd. Terugvering is afhankelijk van materiaaleigenschappen, geometrie, gereedschap en het belastingstraject, zoals besproken door NIST.
Het omkeren van de belasting verandert het beeld. Eerdere plastische vervorming kan de vloeigrens in de omgekeerde richting verlagen – het Bauschinger-effect . Een regel voor verharding in dezelfde richting kan op zichzelf geen recht-en-buigbewerking voorspellen. Trek-drukproeven onderzoeken deze reactie.

Waarom breekt een paperclip uiteindelijk? Herhaaldelijk en permanent buigen combineert een veranderende verhardingsreactie met opgebouwde schade en laagcyclische vermoeiing. Het laat zien dat de vervormingsgeschiedenis ertoe doet; het isoleert niet de hardheid en stelt geen veilig aantal buigingen vast.
Welke metalen worden koudvervormd?
Veel kneedbare metalen doen dat wel. De nuttige vergelijking is tussen exacte kwaliteiten en leveringsomstandigheden bij vergelijkbare vervorming – niet een universele rangschikking van "staal versus aluminium versus koper".
| Materiaal / conditie | Typisch gedrag | Wat te controleren voordat u een formulier opstelt |
|---|---|---|
| 304 / 316 austenitisch roestvrij staal | Kan tijdens het vormen sterk verharden. Sommige kwaliteiten en omstandigheden ontwikkelen ook door vervorming geïnduceerd martensiet. | Aanvangssterkte, rek, temperatuur en daadwerkelijke kwaliteit. Ga er niet van uit dat elk roestvrij staal zich hetzelfde gedraagt. |
| Koolstofarm plaatstaal | Het materiaal biedt vaak een nuttige vervormbaarheid in een vormbare toestand; voorafgaande koudbewerking beïnvloedt de volgende bewerking. | Eigenschappen van de rol, walsrichting en kwaliteit van de productierand. Hoogsterktestaal vereist eigen buiggegevens. |
| Aluminium plaat | Veel 1xxx-, 3xxx- en 5xxx-H-geharde legeringen verkrijgen hun sterkte door vervormingsharding. Warmtebehandelbare legeringen zijn ook afhankelijk van de precipitatietoestand. | De volledige temperatuuraanduiding. Een T6-conditie is niet zomaar een maatstaf voor koudbewerking. |
| Koper en veel soorten messing | Door te walsen en te trekken kan een scala aan hardheden ontstaan, van zacht tot hard. | Tempereren, korrelgrootte en resterende vervormbaarheid controleren vóór een volgende buig- of trekbewerking. |
Materiaalrichtlijnen: SSINA-fabricagebronnen en de Copper Development Association . Productspecifieke gegevens hebben voorrang boven beschrijvingen op familieniveau.
Hoe wordt werkverharding toegepast in de productie?
Koudvervorming kan doelbewust sterkere strips, draden en gevormde onderdelen opleveren zonder de legeringssamenstelling te veranderen. Het proces moet voldoende ductiliteit behouden voor latere bewerkingen.


Walsen en strip temperen
Diktevermindering veroorzaakt koudvervorming en verandert de korreloriëntatie. Een harde strip kan een nuttige veerkracht bieden, maar kan minder geschikt zijn voor een strakke buiging dan dezelfde legering in een zachtere toestand.


Tekenen en gefaseerde vormgeving
Door draad door een matrijs te trekken, wordt de doorsnede ervan kleiner. Meerdere reducties vereisen mogelijk tussentijds gloeien om de vervormbaarheid te herstellen. De foto toont het trekprincipe, niet een productiesterktetest.
Wanneer uitharding een procesprobleem wordt
Ongeplande koudbewerking kan een tweede buig- of richtstap lastiger maken. Bij verspanen kan wrijving of langdurig contact met een bot snijvlak gevoelige legeringen verharden en de volgende snede moeilijker maken. De conditie van het gereedschap, de voeding en de instelling moeten afgestemd zijn op het materiaal.
Voor een algemene vorminstelling kunt u de regels voor het buigen van metaal blijven volgen . Een goede processpecificatie omvat de begintemperatuur en de volledige vormvolgorde.
Wat vertellen de n-waarde en het percentage koud werk je?
Ze beschrijven verschillende dingen. De n-waarde karakteriseert de trekverharding van een materiaal over een aangegeven testinterval. Het percentage koudvervorming beschrijft doorgaans de sectiereductie in een proces zoals dieptrekken.
De exponent van de spanningsverharding
In dit gangbare machtswetmodel is σ de werkelijke vloeispanning, εp de werkelijke plastische vervorming, K een aangepaste sterktecoëfficiënt en n een dimensieloze grootheid. K heeft dezelfde spanningseenheid als σ.
Bij vergelijkbare materialen en testomstandigheden kan een hogere n-waarde duiden op een groter vermogen om trekspanning te verspreiden voordat deze zich lokaliseert. Het is geen hardheidsscore of een op zichzelf staande regel voor de minimale buigradius.
ASTM E646 beschrijft de meting van de treksterkte (n-waarde) vóór insnoering en merkt op dat een enkele machtscurve mogelijk niet het gehele plasticiteitsbereik bestrijkt. Noteer het aangepaste interval, de richting, de temperatuur en de reksnelheid. Deze K-waarde is niet gerelateerd aan de K-factor die wordt gebruikt voor buigtoeslag.
Percentage koudwerk als gevolg van sectieverkleining
A0 en Af zijn de begin- en einddoorsnedeoppervlakten, waarbij dezelfde eenheden worden gebruikt.
Berekend voorbeeld: het uitrekken van een draad van 10 mm² naar 8 mm² resulteert in een oppervlaktevermindering van 20%. Dit betekent niet dat de hardheid met 20% toeneemt. Bij een ideale, uniforme en volumebehoudende rek is de corresponderende werkelijke axiale rek ln(10/8) ≈ 0.223.
Een gebogen plaat heeft een spanningsgradiënt over de dikte. Wijs dit op de tekening gebaseerde percentage niet toe aan de gehele buiging en gebruik geen van beide getallen om een hardheidswaarde te voorspellen zonder gegevens uit materiaaltesten.
Kan gloeien de werkverharding ongedaan maken?
Ja. Een geschikte gloeibehandeling kan de opgeslagen vervormingsstructuur verminderen, de hardheid verlagen en de ductiliteit herstellen. De juiste temperatuur, tijd en afkoelingsmethode zijn afhankelijk van de legering, de beginconditie, de mate van koudvervorming en de gewenste eindeigenschappen.
Herstel
Dislocaties herschikken zich en een deel van de restspanning wordt opgeheven. De sterktevermindering kan gering zijn.
Herkristallisatie
Nieuwe korrels met relatief weinig dislocaties groeien in de vervormde structuur, wat leidt tot een aanzienlijkere verweking.
Graangroei
Verdere blootstelling aan hitte kan de herkristalliseerde korrels doen vergroven en het vormings- of gebruiksgedrag veranderen.


De gloeihandleiding van TWI legt het doel en de fasen van het onthardingsproces uit. Een spanningsontlastende behandeling is niet per se een volledige gloeibehandeling. Verwarmen kan ook neerslag, fasen, oxidatie en afmetingen beïnvloeden, waardoor het niet garandeert dat de oorspronkelijke staat bij levering behouden blijft.
Gloeien herstelt geen beginnende scheur. Een gebarsten onderdeel vereist een goedgekeurde behandeling, niet zomaar een nieuwe warmtebehandeling.
Wat gebeurt er als een koudvervormd onderdeel wordt gelast?
De lasnaad en de warmtebeïnvloede zone kunnen andere eigenschappen hebben dan het gevormde basismetaal. Door verhitting kan een koudvervormd gebied zachter worden door herstel of herkristallisatie. Andere legeringen kunnen reageren door precipitatieveranderingen, temperen of faseovergangen.
Het gegevensblad van Hydro voor 6061 vermeldt bijvoorbeeld dat lassen de sterkte in het T6-lasgebied kan verminderen. Dat is een probleem dat inherent is aan warmtebehandelbare legeringen en mag niet alleen worden verklaard door het wegvallen van werkverharding.
Laserlassen introduceert ook een thermische cyclus. Een smalle lasnaad bewijst op zich niet dat de vereiste lokale eigenschappen behouden zijn gebleven. Controleer de uiteindelijke verbinding en het aangrenzende gevormde gebied na de volledige reeks van vormen, verbinden en eventuele daaropvolgende warmtebehandeling.
Hoe kun je controleren of werkverharding een probleem heeft veroorzaakt?
Een scheur of een open buighoek is een symptoom, geen diagnose. Vergelijk de daadwerkelijke materiaalpartij, buiggeometrie, randen en productiegeschiedenis voordat u het recept wijzigt.
| Waargenomen probleem | Te verzamelen bewijsmateriaal | Volgende vergelijking |
|---|---|---|
| Scheur in de buitenste bocht | Werkelijke straal/dikte, hardheid, walsrichting en oorsprong van de scheur. | Vergelijk een bocht met een grotere radius met een meer vervormbare bocht bij dezelfde randvoorbereiding. |
| Scheuren alleen bij de snijranden | Braamranden, beschadigingen aan de randen, nabijgelegen gaten en inkepingen. | Vergelijk de geprepareerde en de in de productie gebruikte snijkanten; beoordeel vervolgens de snijkant die bij de fabricage is gebruikt. |
| Hoek opent na het lossen | Belaste en onbelaste hoek, materiaaleigenschappen en gereedschapsgeometrie. | Kalibreer de terugveringcompensatie op representatieve onderdelen. |
| Schade na het rechtzetten | Aantal, richting en ernst van eerdere plasticbewerkingen. | Vergelijk de onderdelen met de onbewerkte exemplaren en bekijk de toegestane herstelprocedure. |
| Zachte plek naast een lasnaad | Locatie, thermische geschiedenis en een geschikte hardheidsmeting. | Beoordeel het legeringsspecifieke warmte-effect en bevestig de uiteindelijke eisen voor de verbinding. |
Koppel de test aan de eigenschap.
Een Vickers- of Knoop -hardheidsmeting over een voorbereid oppervlak kan lokale variaties aan het licht brengen; ASTM E384 behandelt micro-indentatietesten. Oppervlaktevoorbereiding, testkracht en indentatieafstand beïnvloeden het resultaat.
Trekproeven meten de vloeigrens in een bepaalde richting, de treksterkte en de rek. Buigproeven controleren de ductiliteit onder een gespecificeerde geometrie. Noch een hardheidsgetal, noch een buigresultaat alleen garandeert de vermoeiingslevensduur, de restspanning of de prestaties van een gelaste constructie.
Leg voldoende procesgeschiedenis vast om het resultaat te kunnen reproduceren.
Houd de legering en hardheid, het materiaalcertificaat, de dikte, de walsrichting, de buigradius, het gereedschap, de randconditie en de vormingsvolgorde bij elkaar. Neem ook het latere lassen, verwarmen en nabewerken mee. De acceptatie-eisen moeten het eindproduct beschrijven, niet alleen de binnenkomende plaat.
Technische referenties
- NIST — Deformatie van metalen: dislocaties en het fysieke mechanisme van werkverharding.
- NIST — Springback en Trek-drukproeven: belastingstraject, elastisch herstel en omgekeerde vervorming.
- ASTM E646-16 (2024): beperkingen bij het meten van de treksterkte (n-waarde) en de pasvorm.
- Copper Development Association — Termen en definities: terminologie met betrekking tot koudvervorming, ductiliteit en verwerking.
- SSINA — Fabricage: overwegingen met betrekking tot het vormen en koudvervormen van roestvrij staal.
- TWI — Gloeien: herstel, herkristallisatie en verzachting.
- Hydro — Gegevensblad legering 6061: sterkteveranderingen als gevolg van temperen en lassen.
- ASTM E384-22: hardheidsmeting met behulp van micro-indentatie.
Bent u van plan een gevormd onderdeel met een laser te lassen?
Deel de specificaties van de legering en hardheid, de dikte, de buiglocatie, de tekening van de lasverbinding en de uiteindelijke sterkte-eisen met Oceanplayer Laser om een representatieve lasproef te bespreken.