

6061 Aluminium Przewodność cieplna:T4 kontra T6
Przy temperaturze około 20°C (68°F) Kaiser podaje typową przewodność cieplną wynoszącą 154 W/(m·K) dla 6061-T4/T451 i 167 W/(m·K) dla 6061-T6/T651. W tym zestawie danych T6 jest o około 8.4% wyższe. Są to użyteczne wartości wstępnego projektu, a nie gwarantowane wartości minimalne ani dowód na to, że gotowy radiator będzie pracował o 8.4% chłodniej.

Przewodność cieplna aluminium 6061 w 20°C
Przed skopiowaniem wartości należy zapoznać się z pełną temperaturą odpuszczania i testowania. Poniższa tabela wykorzystuje typowe wartości firmy Kaiser w temperaturze 20°C . Grupa blach prętowych i prętowych firmy Kaiser grupuje T4 z T451; dokument dotyczący blach i płyt zawiera wyszczególnienie T451.
| 6061 stan | Typowe k w 20°C | BtuIT/(h·ft·°F) | BtuIT·in/(h·ft²·°F) | Jak go używać |
|---|---|---|---|---|
| O temper | 180 W/(m·K) | 104 | O 1,250 | Odniesienie do materiału wyżarzanego; nie jest to normalny wybór wytrzymałości dla gotowego elementu konstrukcyjnego. |
| T4/T451 | 154 W/(m·K) | 89.0 | O 1,070 | Wstępne dane wejściowe dotyczące temperatury pokojowej, gdy materiał starzony naturalnie i warunki źródłowe są zgodne. |
| T6/T651 | 167 W/(m·K) | 96.5, często zaokrąglane do 97 | O 1,160 | Wstępne dane wejściowe dotyczące temperatury pokojowej dla materiału sztucznie starzonego w dopasowanych warunkach. |
Wartości podstawowe: blachy, zwoje i płyty Kaiser 6061 oraz pręty i pręty Kaiser 6061. Oba określają wartości przewodnictwa jako typowe.
W tej tabeli przewodnictwo T6 jest o 13 W/(m·K) wyższe: (167 − 154) ÷ 154 × 100 ≈ 8.4%. Dla identycznej, prostej ścieżki metalowej oznacza to około 7.8% mniejszy opór cieplny , a nie 8.4% spadek temperatury całego urządzenia.
Stop O jest wyżarzany i bardziej miękki. Jego wyższa przewodność cieplna pokazuje, dlaczego wytrzymałości i przewodzenia ciepła nie da się ocenić jedną prostą regułą. Najpierw wybierz stan mechaniczny, a następnie oceń ścieżkę cieplną.

Co oznacza przewodnictwo cieplne? właściwie znaczy?
Przewodność cieplna, oznaczana jako k lub λ , informuje, jak łatwo ciepło przenika przez materiał. Wyższa wartość oznacza, że ten sam kształt może przenosić więcej ciepła przy tej samej różnicy temperatur.
Użyteczny sposób, aby to zobrazować: ciepło łatwiej przenika przez szeroki, krótki element niż przez wąski, długi. Przewodność opisuje materiał; kształt decyduje, ile z tej przewagi może wykorzystać dana część.
Q̇ = kAΔT / LQ̇ to przepływ ciepła w W, A to powierzchnia przekroju poprzecznego w m², ΔT to różnica temperatur między strefą ciepłą i zimną w K, a L to długość ścieżki w m.
R = L / (kA)R to opór cieplny w K/W: różnica temperatur potrzebna do przeniesienia jednego wata tą drogą. Wzory te zakładają stały, jednowymiarowy przepływ ciepła i stałą wartość k.
Trzy często mylone terminy
- Przewodność k jest właściwością materiału wyrażoną w W/(m·K).
- Przewodność G = kA/L obejmuje rzeczywistą geometrię i jest podawana w W/K.
- Dyfuzyjność cieplna α = k/(ρcp) Opisuje, jak szybko rozprzestrzenia się zmiana temperatury. Tutaj ρ to gęstość, a cp to ciepło właściwe. Jednostką dyfuzyjności jest m²/s; nie jest to ta sama wartość co przewodność.
Diagram przewodzenia ciepła: Chcastan / Wikimedia Commons , domena publiczna.
Dlaczego 6061-T6 może przewodzić ciepło lepszy niż T4?
Ciepło w aluminium jest przenoszone głównie przez poruszające się elektrony. Rozpuszczone atomy stopu mogą zakłócić ten ruch. Obróbka cieplna zmienia sposób rozmieszczenia magnezu, krzemu i innych pierwiastków – nie zmienia nazwy stopu ani jego stopnia czystości.
Obróbka roztworów i hartowanie
Obróbka w roztworze rozpuszcza więcej pierwiastków stopowych w aluminium. Szybkie chłodzenie, zwane hartowaniem, tymczasowo zatrzymuje wiele z tych atomów.
T4: naturalne starzenie w temperaturze pokojowej
Podczas naturalnego starzenia w temperaturze pokojowej tworzą się małe grupy atomów. Zmienia to wytrzymałość, ale nie jest to ten sam proces, co kontrolowany cykl sztucznego starzenia.
T6: kontrolowane sztuczne starzenie
Sztuczne starzenie powoduje powstawanie drobnych cząstek zwanych osadami. Może ono zmniejszyć ilość rozpuszczonej substancji rozpraszającej elektrony, a jednocześnie wzmacnia stop. Pomaga to wyjaśnić różnicę w przewodności elektrycznej w cytowanych tabelach.
Mechanizm: Metalurgia obróbki cieplnej, prowadzony przez NIST . Zależność zależy od rzeczywistej historii starzenia; sama wytrzymałość nie determinuje współczynnika k.

Ten diagram przedstawia główną ścieżkę do T6. Rzeczywista praktyka moczenia, hartowania i starzenia zależy od produktu i odpowiedniej procedury.
Schemat: Bob Clemintime / Wikimedia Commons , CC BY-SA 4.0.

Wytrawiona mikrostruktura 6061-T6 ukazuje granice ziaren i fazy wtórne. Nie jest to bezpośrednia mapa przepływu ciepła ani struktura uniwersalna dla każdego produktu 6061.
Zdjęcie: Bob Clemintime / Wikimedia Commons , CC BY-SA 4.0.
Dlaczego rzeczywista wartość może się różnić
Skład w granicach normy 6061, szybkość hartowania, historia starzenia, forma produktu, wady i temperatura badania mogą wpłynąć na zmianę wyniku.
- T6 nie zawsze wynosi dokładnie 167 W/(m·K).
- T4 nie zawsze wynosi dokładnie 154 W/(m·K).
- Przewodność elektryczna jest związana z przewodzeniem ciepła, ale nie jest tym samym pomiarem.
- Obróbka na gorąco lub spawanie mogą zmienić miejscowy stan techniczny.
Przelicz W/(m·K) na Jednostki BTU poprawnie
Przewodność cieplna obejmuje jednostki mocy, długości i przedziału temperatur. Samo pomnożenie watów przez 3.412 nie przelicza pełnej wartości.
BtuIT/(h·ft·°F) = W/(m·K) × 0.577789154 zmienia się w 88.98, zwykle pokazywane jako 89.0. 167 zmienia się w 96.49, często zaokrąglane do 97.
W/(m·K) = BtuIT/(h·ft·°F) × 1.730735Używaj tej odwrotności tylko w przypadku jednostek przewodnictwa wyrażonych w stopach.
BtuIT·in/(h·ft²·°F) = W/(m·K) × 6.93347Liczba w calach jest 12 razy większa od liczby w stopach. Zapisz pełną jednostkę: Btu·in/(h·ft²·°F) to nie Btu/(h·in·°F).
W/(in·K) = W/(m·K) × 0.0254T4 osiąga 3.91 W/(in·K), podczas gdy T6 osiąga 4.24 W/(in·K).
| Wartość początkowa | BtuIT/(h·ft·°F) | BtuIT·in/(h·ft²·°F) | Puścić oczko) | W/(m·°C) |
|---|---|---|---|---|
| 6061-T4/T451: 154 W/(m·K) | 89.0 | O 1,070 | 3.91 | 154 |
| 6061-T6/T651: 167 W/(m·K) | 96.5 | O 1,160 | 4.24 | 167 |
Współczynniki konwersji są zgodne z Przewodnikiem NIST po układzie SI, Załącznik B.9 . Tabela wykorzystuje międzynarodową tabelę Btu, Btu IT.
W/(m·K) i W/(m·°C) mają taką samą wartość przewodnictwa liczbowego, ponieważ jednostki Kelvina i Celsjusza mają taką samą wielkość.
Dodaj 273.15 tylko przy przeliczaniu bezwzględnego odczytu w stopniach Celsjusza na kelwiny. Nie dodawaj tej wartości do różnicy temperatur.
Przesunięcie o 32 stopnie odnosi się do odczytów temperatury bezwzględnej, a nie do różnic temperatur stosowanych we wzorach na przewodnictwo.
Jak T4 i T6 wpływają temperatura części?
Obliczenia ilustracyjne – nie jest to test produktu. Rozważmy ścieżkę o długości 50 mm i przekroju 20 mm × 20 mm. Utrzymuj zimny koniec w temperaturze 20°C i przepuść przez niego prąd o natężeniu 10 W. W jednostkach SI: L = 0.050 m, a A = 0.000400 m².
R = L/(kA)W tym przykładzie założono stałe, jednowymiarowe przewodzenie, stałe k, brak oporu styku i brak wytwarzania ciepła wewnętrznego.
| Wynik | T4 przy 154 W/(m·K) | T6 przy 167 W/(m·K) |
|---|---|---|
| Masowy opór | 0.812 K/W | 0.749 K/W |
| Różnica temperatur przy 10 W | 8.12 K | 7.49 K |
| Różnica | T6 obniża obliczoną temperaturę gorącego końca o około 0.63°C. | |
Użycie tych stałych wartości temperatury pokojowej daje temperatury nagrzewania około 28.1°C i 27.5°C. Niewielki wzrost temperatury utrzymuje ilustrację blisko warunków odniesienia, ale nie zastępuje on danych materiałowych zależnych od temperatury w przypadku projektu krytycznego.
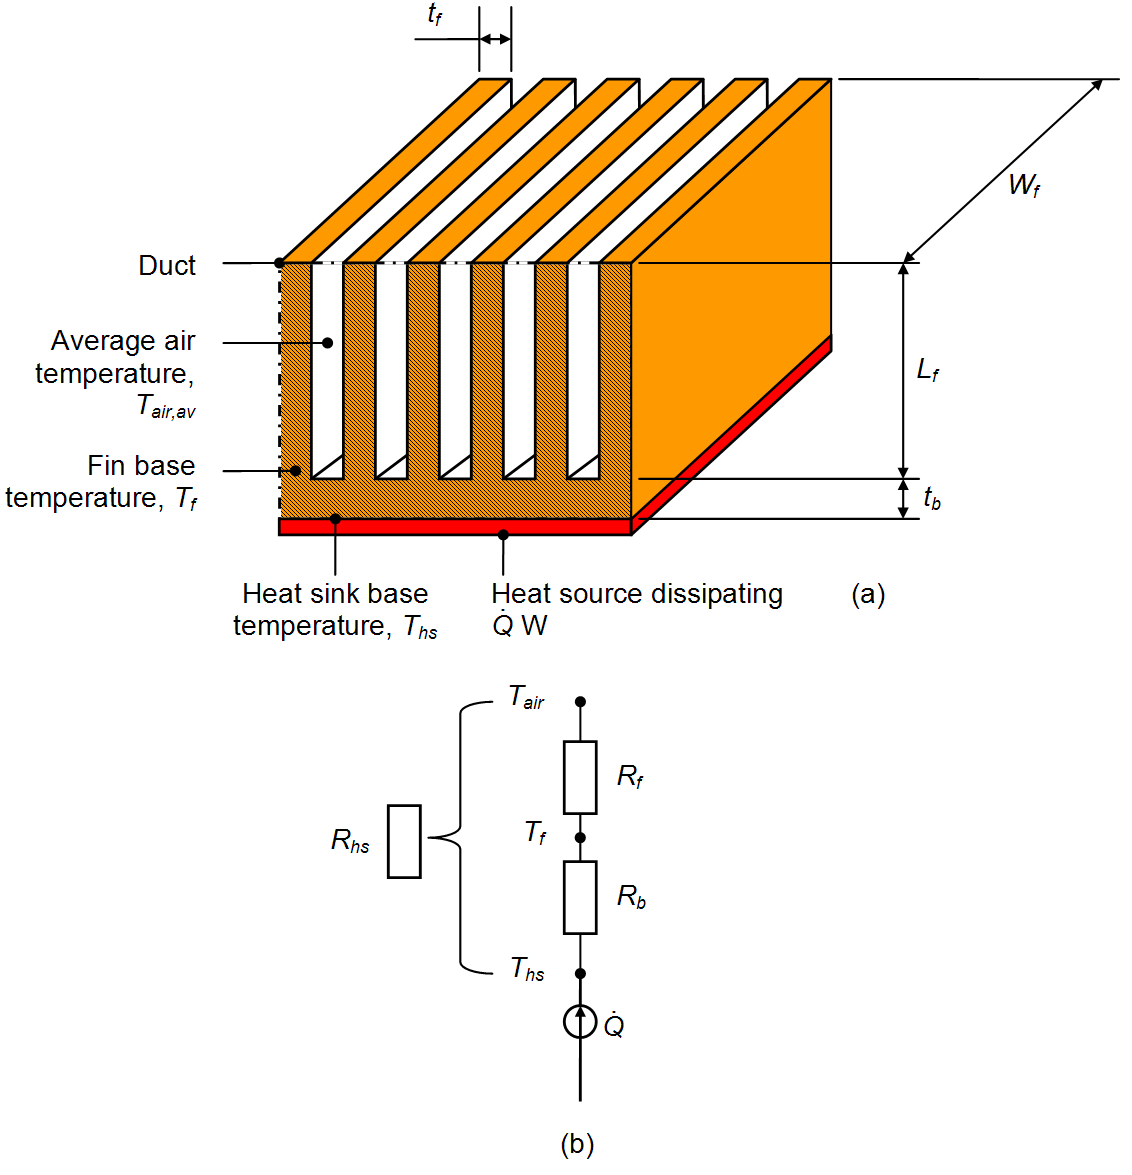
Prawdziwa ścieżka cieplna składa się z kilku oporników, nie tylko aluminium. Schemat: Dtc5341 / Wikimedia Commons , domena publiczna.
Dlaczego wartości przewodnictwa 6061 różnią się między źródłami?
Inna liczba nie oznacza automatycznie błędu. Porównaj produkt, temperaturę, rodzaj pomiaru i metodę pomiaru, zanim zdecydujesz, które źródło jest odpowiednie dla Twojej części.
k zmienia się wraz z temperaturą
Wartości Kaisera podano dla temperatury 20°C. Wartości temperatury pokojowej nie należy przenosić do środowiska kriogenicznego lub wysokotemperaturowego bez odpowiedniego zestawu danych k(T).
Płyta nie jest automatycznie wytłaczana
Hydro podaje typową przewodność T4/T4511 dla wytłaczanego materiału na poziomie 155 W/(m·K) w temperaturze 25°C, podczas gdy wartość Kaisera dla pręta/sztaby wynosi 154 w temperaturze 20°C. Różnią się zarówno baza produktu, jak i temperatura.
Zachowaj przyrostek łagodzący stres
T451, T651, T4511 i T6511 rejestrują różne ścieżki przetwarzania. Nie należy skracać warunku uporządkowanego, ponieważ tabela przewodnictwa grupuje niektóre wartości.
Krytyczne projekty wymagają dopasowanych okazów
Tekstura, porowatość, powłoki, kierunek próbki i lokalne defekty mogą mieć wpływ na mierzoną lub efektywną przewodność.
Spawanie i narażenie na działanie wysokiej temperatury
Spawanie, lutowanie twarde, obróbka roztworem, cykl starzenia lub długie wypalanie w wysokiej temperaturze mogą zmienić lokalny stan wytrącania i gotową część.
Dopasuj dowody do ryzyka projektowego
Przejście od wartości podręcznikowej → wartości specyficznej dla dostawcy → krzywa temperatury → test partii → walidacja montażu w miarę wzrostu ryzyka i wrażliwości termicznej.


Wysokość żeber, rozstaw, grubość podstawy, powierzchnia źródła ciepła i przepływ powietrza często mają większy wpływ na całkowity wynik niż 13 W/(m·K).
Profile radiatorów aluminiowych; stop i hartowanie nie są certyfikowane przez obraz. Ulfbastel / Wikimedia Commons , domena publiczna.
Powinieneś wybrać T4 czy T6?
Nie wybieraj stopnia twardości wyłącznie na podstawie przewodności. Zazwyczaj na pierwszym miejscu stawiamy metodę produkcji i ostateczne wymagania mechaniczne.
Wybierz T4 lub T451, gdy
- Część wymaga znaczącego uformowania przed osiągnięciem ostatecznego wieku.
- Producent lub wytwórca sztucznie postarza produkt po jego uformowaniu.
- Dopuszczalna jest niższa wytrzymałość w stanie dostarczonym.
- Twój wstępny model może tolerować niższą typową wartość k.
Wybierz T6 lub T651, gdy
- Gotowy element musi mieć wytrzymałość odpowiadającą określonemu stanowi sztucznego starzenia.
- Produkt odprężony, taki jak T651, jest określony pod kątem stabilności obróbki; samo T6 nie oznacza takiego samego sposobu obróbki odprężającej.
- Niewielki wzrost przewodności ułatwia przewodzenie masowe.
- Późniejsze spawanie i podgrzewanie jest uwzględniane w planie materiałowo-procesowym.
Zachowaj pełny sufiks
T651 i T6511 nie są nazwami dekoracyjnymi. Stowarzyszenie Aluminium zauważa, że oznaczenia stanu utwardzenia reprezentują różne parametry przetwarzania i nie należy ich traktować jako automatycznych zamienników.
Gdzie jest przewodność cieplna 6061 co jest najważniejsze?
Ta sama wartość stopu może być istotna w jednym produkcie, a praktycznie nieistotna w innym. Określ, która część ścieżki cieplnej kontroluje temperaturę.
Rozpraszacze ciepła i płyty chłodzące
Korzyści rosną, gdy ciepło przemieszcza się na dużą odległość w płaszczyźnie aluminium. Należy również sprawdzić ścianki kanałów, rozkład przepływu, uszczelnienie i interfejs źródła.
Obudowy elektroniki
Podkładki montażowe, płaskość, materiał interfejsu termicznego i konwekcja zewnętrzna mogą mieć większe znaczenie niż różnica między T4 a T6.
Wytłaczane radiatory
Rozprzestrzenianie się pary wodnej, wydajność żeber, tolerancja profilu i przepływ powietrza, a także przewodność cieplna decydują o końcowej temperaturze.
Tacki i płyty akumulatorowe
Przewodność może mieć wpływ na jednorodność temperatury, ale połączenia, kontakt ogniw, przepływ chłodzenia, obciążenia zderzeniowe i szczelność nadal mają decydujący wpływ na projekt.
Rozdzielacze i korpusy zaworów
Przewodnictwo ścianek może być mniejsze niż opór filmu płynnego. Ciśnienie, zmęczenie, korozja i uszczelnienie pozostają kluczowe.
Narzędzia i osprzęt obrabiany mechanicznie
Przewodnictwo może pomóc w nagrzewaniu i wyrównywaniu temperatury, podczas gdy naprężenia szczątkowe, rozmieszczenie grzejników, czujniki kontrolne i cykle kontrolują dokładność.
Jak powinna wyglądać krytyczna przewodność? zostać przetestowanym?
Wybierz metodę dopasowaną do temperatury, próbki i wymaganej niepewności. Wynik pomiaru błyskawicznego i wynik pomiaru przewodnictwa w stanie ustalonym to nie to samo.
Badanie przewodności: ASTM E1225
Metoda ta pozwala na określenie przewodnictwa jednorodnych, nieprzezroczystych ciał stałych za pomocą metody ostrożnego, porównawczego, podłużnego przepływu ciepła. Należy przeanalizować średnią temperaturę próbki, orientację, kontakty, materiały odniesienia i niepewność pomiaru.
Badanie dyfuzyjności: ASTM E1461
Metoda błyskowa mierzy przede wszystkim dyfuzyjność cieplną. Przewodność jest następnie wyprowadzana z k = αρc p , więc dane dotyczące gęstości i pojemności cieplnej muszą być dopasowane do warunków i temperatury.
Badanie temperatury gotowego montażu
Badanie gotowego elementu może obejmować połączenia, powłoki, interfejsy i konwekcję. Często jest bardziej przydatne w przypadku temperatury produktu, ale nie pozwala na wyizolowanie masy k bez odpowiedniego modelu.
Kiedy przewodność musi być wymogiem zakupu
Typowa wartość podana w karcie katalogowej nie jest obietnicą dotyczącą konkretnej partii. Jeśli projekt wymaga gwarantowanego limitu, należy uzgodnić te punkty przed złożeniem zamówienia.
| Rekord | Co powinno zawierać wymaganie |
|---|---|
| Materiał i stan końcowy | Stop, całkowity stan odpuszczenia, forma produktu, wymiary, specyfikacja produktu oraz wszelkie późniejsze formowanie, spawanie lub starzenie. |
| Limit termiczny | Czy k jest wartością odniesienia projektowego czy wymaganym minimum/zakresem; należy uwzględnić temperaturę metalu i kierunek przepływu ciepła. |
| Plan testowy | Uzgodniona metoda i wydanie, lokalizacja i ilość próbki, temperatura badania oraz dane wejściowe dotyczące gęstości/pojemności cieplnej w przypadku wyznaczania przewodności. |
| Akceptacja i zapisy | Wymagana niepewność, reguła dotycząca wyników granicznych, możliwość śledzenia partii i raporty dostarczone przez dostawcę. |
| Wydajność części | Obciążenie cieplne, interfejsy, przepływ powietrza lub warunki chłodziwa i maksymalna dopuszczalna temperatura komponentu. |
Co się dzieje po obróbce mechanicznej i spawaniu czy anodowanie?
Obróbka zmienia geometrię, a nie zazwyczaj określony stan skupienia
Usunięcie metalu zmienia powierzchnię i długość ścieżki, więc przewodność zmienia się, nawet jeśli k nie ulega zmianie. Intensywne cięcie może również ujawnić problemy z naprężeniami szczątkowymi, dlatego właściwy przyrostek „odprężony” jest cenny.
Spawanie tworzy lokalną historię termiczną
Metal spoiny i strefa wpływu ciepła nie utrzymują automatycznie stanu spoiny macierzystej T6. Geometria złącza, porowatość, tlenek i powierzchnia styku również powodują nierównomierną ścieżkę cieplną.
Anodowanie to osobna warstwa
Tlenek lub powłoka powinny być zazwyczaj modelowane jako osobna warstwa i interfejs. Nie należy obniżać przewodności całego elementu aluminiowego tylko dlatego, że jedna powierzchnia jest anodowana.
Materiał interfejsu termicznego nie zmienia aluminium k
Zmienia to rezystancję spoiny. Grubość spoiny, ciśnienie, pustki i starzenie mogą z łatwością przeważyć różnicę 13 W/(m·K) w zakresie temperatur T4 i T6.
Planujesz spawać laserowo element 6061?
Udostępnij firmie Oceanplayer Laser rysunek, stop i stopień utwardzenia, grubość ścianki, rodzaj złącza oraz wymagania dotyczące jakości spoiny. Jeśli ciepło przenika przez spoinę, uwzględnij obciążenie cieplne i ograniczenia temperatury, aby wydajność cieplna została uwzględniona w omówieniu testu próbki.
Materiały powiązane i poradniki spawalnicze
Opublikowane strony zawierają informacje na temat wyboru stopu, jego wytwarzania i właściwości termicznych.
Źródła wykorzystane do ten przewodnik
Skorzystaj z arkuszy producenta, aby poznać podane przez niego wartości dotyczące materiałów, z arkuszy NIST, aby poznać jednostki i dane zależne od temperatury, oraz z arkuszy norm testowych, aby poznać odpowiadające im metody pomiaru.
- Kaiser Aluminum — 6061 Arkusze, zwoje i płyty – dane techniczne: typowe wartości właściwości fizycznych dla O, T451, T6 i T651 w temperaturze 20°C.
- Kaiser Aluminum — 6061 Dane techniczne prętów i sztab: typowe wartości 20°C dla T4/T451 i T6/T651.
- Hydro — Arkusz danych stopu 6061: kontekst produktu, wytwarzania i stanu utwardzenia dla wytłaczanego 6061.
- Przewodnik NIST po SI, załącznik B.9: współczynniki przeliczeniowe przewodnictwa i oporu cieplnego.
- Materiały kriogeniczne NIST — aluminium 6061-T6: korelacja zależna od temperatury w podanym zakresie.
- Metalurgia obróbki cieplnej — odniesienie hostowane przez NIST: substancja rozpuszczona, starzenie i mechanizm przewodnictwa.
- Stowarzyszenie Aluminium — ANSI H35.1/H35.1M:obecny system oznaczania stopów aluminium i ich stopnia utwardzenia.
- ASTM E1225-25a: zabezpieczona porównawcza metoda wzdłużnego pomiaru przewodnictwa cieplnego.
- ASTM E1461:kontekst dyfuzyjności cieplnej metody błyskowej i pochodnej przewodności.
- MIT Unified Engineering — Przewodzenie ciepła:Prawo Fouriera i rola przewodnictwa zależnego od temperatury.