

Czy mosiądz może być Spawane laserowo?
Tak – mosiądz można spawać laserowo, ale parowanie cynku, wysoki współczynnik odbicia i szybki przepływ ciepła sprawiają, że jest on mniej tolerancyjny niż stal. W tym poradniku omówiono kwestie doboru stopu, wyboru źródła lasera, kontroli porowatości i pękania, oparów, konstrukcji złącza, drutu spawalniczego oraz testów, które należy przeprowadzić przed produkcją.
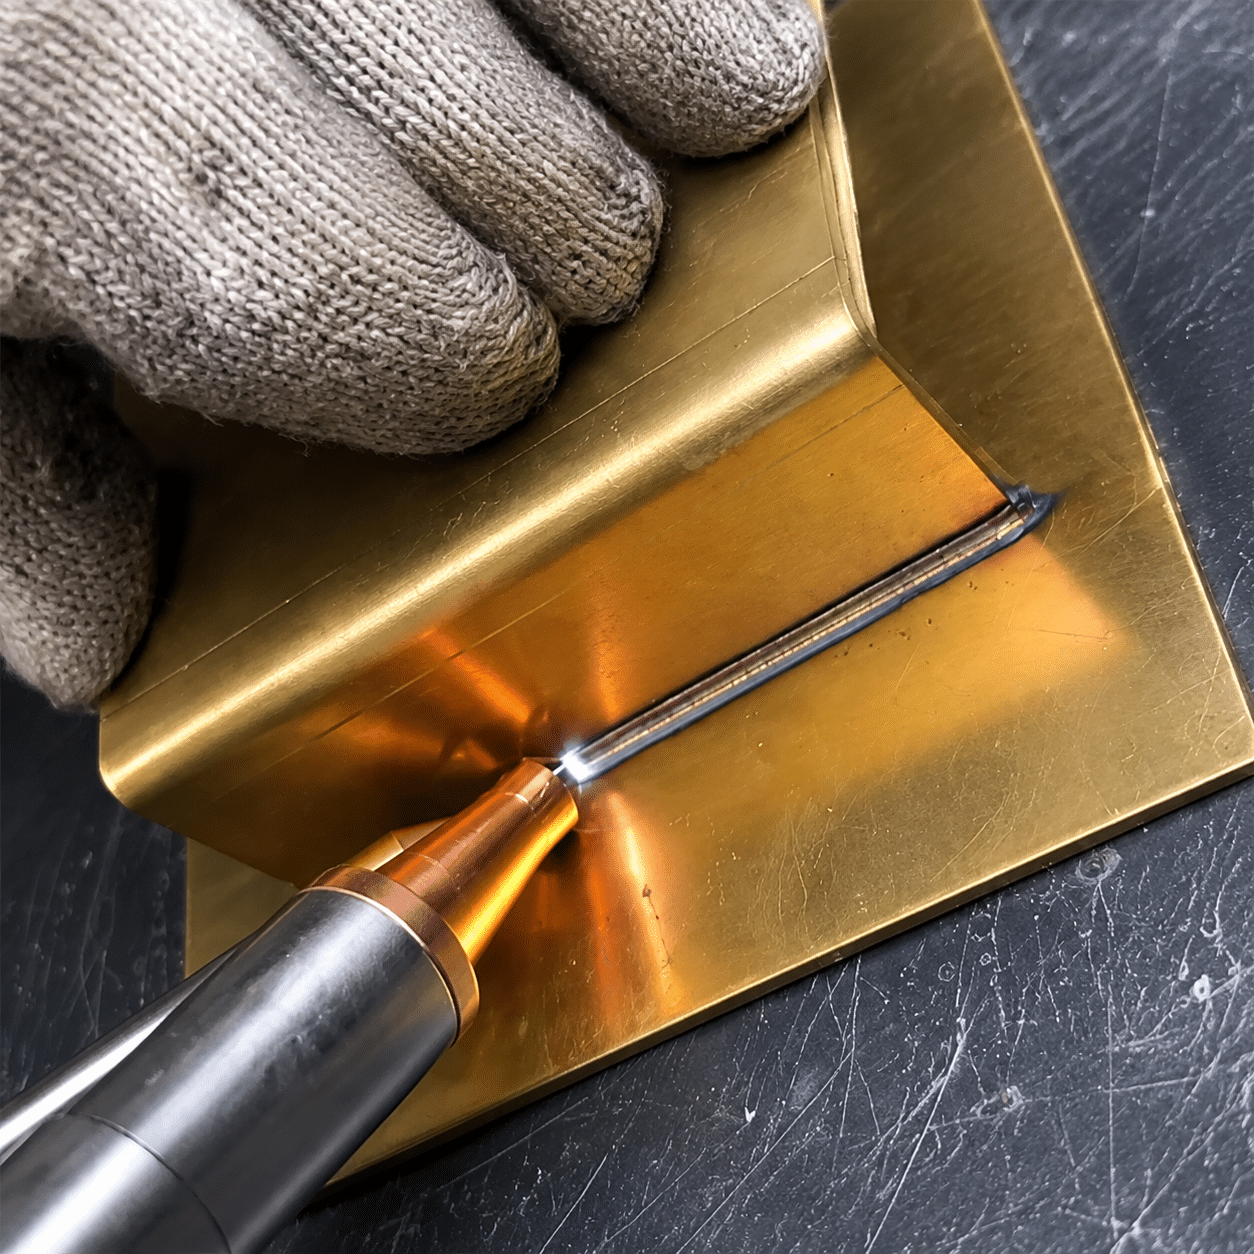
Cztery decyzje przed pierwsze spawanie próbne
Zacznij od stopu, następnie skontroluj opary cynku, dopasuj laser do wymagań absorpcyjnych i zaprojektuj ekstrakcję wokół rzeczywistego złącza. Te cztery kontrole określają, czy zastosowanie mosiądzu wymaga strukturalnej próby spawania.
Niższe gatunki cynku są na ogół łatwiejsze do spawania, ale nawet CuZn37 można spawać przy użyciu odpowiedniego procesu.
Ciśnienie pary może spowodować destabilizację otworu, wyrzucenie stopionego materiału i powstanie porów pod atrakcyjnym górnym koralikiem.
Długość fali źródła, profil wiązki, prędkość przemieszczania się, drgania i ogniskowanie muszą tworzyć stabilne okno energetyczne.
Spawanie mosiądzu może generować opary tlenku cynku, dlatego też środki bezpieczeństwa muszą być zaprojektowane pod kątem konkretnego procesu.
Kiedy spawanie laserowe mosiądzu jest dobrym pomysłem?
Spawanie laserowe jest najbardziej atrakcyjne, gdy element mosiężny wymaga niewielkiej strefy wpływu ciepła, precyzyjnego szwu, lokalnego dostarczania energii lub automatyzacji. Typowe zastosowania obejmują styki elektryczne, obudowy czujników, osprzęt, drobny sprzęt, zespoły dekoracyjne, części instrumentów oraz podzespoły łączące mosiądz ze stalą. Cienkie lub kompaktowe elementy mogą odnieść korzyści, ponieważ wiązka laserowa może skupić energię na znacznie mniejszym obszarze niż wiele konwencjonalnych metod łączenia.
Proces jest mniej atrakcyjny, gdy stop jest nieznany, materiał zawiera ołów, spoina zatrzymuje opary, elementy mają nierównomierne szczeliny, spoina ma charakter czysto dekoracyjny i można ją lutować w niższej temperaturze lub fabryka nie może zainstalować skutecznych systemów kontroli lasera i oparów. Sama gładka spoina nie jest dowodem jakości: pory i pęknięcia spowodowane cynkiem mogą znajdować się pod powierzchnią.
Jak wygląda udane spawanie laserowe mosiądzu?
Dobry wynik to nie tylko „złoty kolor”. Charakteryzuje się stabilną penetracją, spełniającą wymagania dotyczące spoiny, ograniczonym niedopełnieniem, kontrolowaną utratą cynku, brakiem niedopuszczalnej populacji porów, brakiem sieci pęknięć, powtarzalną geometrią ściegu oraz stanem powierzchni zgodnym z rysunkiem. Plan kontroli może obejmować polerowany przekrój, radiografię lub tomografię komputerową w przypadku prac krytycznych, badanie szczelności, rozciąganie lub odrywanie, kontrolę wymiarów oraz monitorowanie produkcji.
Czy przenośna spawarka laserowa światłowodowa nadaje się do spawania mosiądzu?
Ręczny laser światłowodowy o długości fali 1064 nm może spawać wybrane zastosowania mosiądzu, zwłaszcza po tym, jak test referencyjny wykaże, że źródło, ruch wiązki, drut, prędkość posuwu i połączenie mogą utworzyć stabilną spoinę. Mosiądz jest jednak bogaty w miedź i może silnie odbijać energię bliskiej podczerwieni przed stopieniem. Elementy o wysokiej zawartości cynku lub silnie odblaskowe mogą wymagać węższego okna roboczego niż stal, a niektóre prace mogą preferować system o zielonej długości fali lub specjalistyczny system profilu wiązki zamiast standardowej konfiguracji ręcznej.
Dlaczego mosiądz jest trudniejszy do spawania laserowego niż stal?
Mosiądz łączy odblaskową, bogatą w miedź powierzchnię z cynkiem, lotnym pierwiastkiem stopowym. Belka musi zainicjować stabilny stop, jednocześnie zapobiegając uszkodzeniu otworu klucza przez ciśnienie pary i zmianie lokalnego składu.
Niedopasowanie temperatury
Przybliżone temperatury odniesienia służące zrozumieniu procesu, nie są to wartości zadane dla produkcji.
Niska absorpcja początkowa
Lasery światłowodowe bliskiej podczerwieni mogą słabo sprzęgać się z zimną, bogatą w miedź powierzchnią. Absorpcja zmienia się szybko po stopieniu, więc przejście może być nagłe.
Prężność par cynku
Para opuszczająca roztopiony zbiornik może powodować rozpryski, niedopełnienie, niestabilność kapilary i powstawanie porów uwięzionych podczas krzepnięcia.
Szybki przepływ ciepła
Stopy bogate w miedź szybko przewodzą ciepło, więc moc, rozmiar plamki i prędkość przemieszczania muszą umożliwiać łączenie się bez nadmiernego lokalnego piku.
Zmiany w składzie
Nadmierna utrata cynku może zmienić kolor spoiny i lokalny skład chemiczny. Gatunki ołowiowe powodują poważne problemy z oparami i metalurgią.
Które gatunki mosiądzu są łatwiejsze do obróbki? spawanie laserowe?
Spawalność zazwyczaj maleje wraz ze wzrostem zawartości cynku i dodatków obrabianych mechanicznie, ale skład stopu to tylko jeden z czynników wpływających na decyzję. Tabela stanowi jedynie orientacyjny przewodnik po klasyfikacji, a nie zastępuje certyfikatu materiałowego i spoiny próbnej.
| Rodzina mosiądzu | Typowy kierunek kompozycji | Względne dopasowanie spawania laserowego | Główny problem procesowy | Zalecany następny krok |
|---|---|---|---|---|
| Mosiądz czerwony / metal złocony | Około 5–15% cynku, bogate w miedź | Bardziej korzystne | Odbicie i przewodzenie ciepła nadal mają istotne znaczenie | Skoncentruj się, zwiększ szybkość i zapewnij osłonę kuponom |
| Mosiądz nabojowy (taki jak CuZn30) | Około 30% cynku | Test kontrolowany | Więcej oparów cynku i możliwe niedopełnienie lub porowatość | Porównaj źródło, ruch wiązki i odpowietrzanie połączeń |
| Mosiądz żółty / CuZn37 | Około 35–37% cynku | Węższe okno | Niestabilność dziurki od klucza, rozpryski i pory wewnętrzne | Użyj ustrukturyzowanej macierzy parametrów i przekrojów |
| Mosiądz łatwo skrawalny z ołowiem | Wysoka zawartość cynku i ołowiu | Recenzja specjalistyczna | Kontrola oparów zawierających ołów, pęknięć i składu | Wstrzymaj się do czasu profesjonalnej oceny stopu i elementów sterujących EHS |
| Nieznany lub platerowany mosiądz | Niezweryfikowany stop bazowy lub powłoka | Nie zgaduj | Nieznane opary, reakcje powłokowe i niestabilne wyniki | Przed jakąkolwiek próbą laserową zidentyfikuj stop i powłokę |
Czy Twoja część mosiężna jest rozsądna? kandydat do spawania laserowego?
Ten szybki ekran pomaga zorganizować kolejną rozmowę. Nie kwalifikuje on spoiny ani nie zastępuje przeglądu bezpieczeństwa.
Opisz aplikację
Wybierz najbardziej zbliżone, znane warunki. Nieznany materiał powinien zawsze prowadzić do pierwszej identyfikacji i badań.
Rozsądne jest przeprowadzenie kontrolowanej próby spawania laserowego mosiądzu.
Zacznij od matrycy kuponów i sprawdź ją pod powierzchnią, zanim potwierdzisz konfigurację maszyny.
Zielony vs 1064 nm, impulsowy vs CW: co jest lepsze do mosiądzu?
Żaden typ lasera nie sprawdzi się w każdym zastosowaniu mosiądzu. Długość fali wpływa na początkowe sprzężenie, natomiast format impulsu, profil wiązki, ogniskowanie i ruch decydują o tym, jak energia dociera do złącza.
| Kierunek lasera | Dlaczego może pomóc | Typowy kandydat | Główne ograniczenie | Co porównywać w procesie |
|---|---|---|---|---|
| Zielony laser 515 nm | Wyższa absorpcja w materiałach bogatych w miedź może poprawić sprzężenie energii i inicjację procesu | Cienkie, odblaskowe lub precyzyjne części ze stopu miedzi | Koszt i dostępność specjalistycznego systemu | Stabilność początkowa, odpryski, penetracja i utrata cynku |
| Światłowód impulsowy 1064 nm / półprzewodnikowy | Energia impulsu i czas pozwalają na lokalizację ciepła na małych częściach | Mikrospawy, cienkie sekcje i połączenia dyskretne | Maksymalna intensywność może wyrzucić materiał, jeśli jest źle kontrolowana | Nakładanie się impulsów, energia, ognisko, krater i poziom porów |
| Laser światłowodowy CW 1064 nm | Wydajne, ciągłe szwy i szeroka dostępność przemysłowa | Dłuższe szwy i części produkcyjne po kwalifikacji | Niska absorpcja w stanie zimnym i nagłe przejście sprzężenia | Rampa mocy, kołysanie wiązki, prędkość i stabilność otworu kluczowego |
| Rdzeń i pierścień / belka regulowana | Redystrybuuje energię w celu stabilizacji stopu i otworu klucza | Mosiądz o wysokiej zawartości cynku i wymagający głębokiej penetracji | Specjalistyczna optyka i inżynieria procesowa | Równowaga pierścienia/rdzenia, rozmiar plamki, powierzchnia szwu i porowatość CT |
Nadaj priorytet sterowalności
Energia impulsowa lub lepiej absorbowana długość fali może stworzyć szersze okno stabilności, ale impuls nie może powodować wyrzutu materiału bogatego w cynk ani jego przepalenia.
Kontroluj przejście
W przypadku spawania światłowodów prądem ciągłym (CW) należy sprawdzić narastanie mocy, ogniskowanie, drgania i prędkość przesuwu, aby proces nie przeskoczył od odbicia do nadmiernego wtapiania.
Przetestuj prawdziwy staw
W przypadku maszyny przenośnej należy oceniać rzeczywisty osprzęt, ruch operatora, przewód, gaz, wyciąg i kąt dostępu — nie należy brać pod uwagę tylko płaskiej płyty.
Co powoduje porowatość, pękanie i przebarwienia w mosiądz spawany laserowo?
Traktuj każdą wadę jako dowód na przepływ stopu, ulatnianie się pary, dystrybucję energii i czystość. Nie reaguj na każdy problem, po prostu zwiększając moc.
Porowatość i dziurki
Opary cynku mogą zostać uwięzione podczas zamykania basenu. Zaciski, niestabilne otwory i nagłe zatrzymanie zwiększają ryzyko.
- Sprawdź odpowietrzanie połączeń i położenie belki
- Sprawdź prędkość, rampę zwalniającą i pozycję ogniskową
- Przekrój spoiny; nie oceniaj tylko powierzchni
Pękanie na gorąco
Zmiany składu, odkształcenia termiczne, ograniczenia i niekorzystna ścieżka krzepnięcia mogą powodować pęknięcia na linii środkowej lub granicach ziaren.
- Potwierdź zawartość stopu i ołowiu
- Zredukuj niepotrzebne szczytowe ciepło i ograniczenia
- Oceń odpowiedni wypełniacz i rozkład wiązki
Niedopełnienie i odpryski
Gwałtowne parowanie może wyrzucić stopiony metal i pozostawić wgłębienie. Częstą przyczyną jest nadmierna intensywność pików.
- Sprawdź rozmiar plamki i szerokość drgań
- Ustabilizuj sprzęgło zamiast dodawać mocy
- Przewód należy stosować dopiero po ustaleniu przyczyny problemu
Czarny lub biały osad
Osady tlenków mogą być odbiciem wysokiej temperatury, nieodpowiedniego ekranowania lub kondensacji pary wodnej bogatej w cynk. Kolor jest wskazówką, ale nie stanowi pełnej diagnozy.
- Sprawdź zasięg gazu i położenie dyszy
- Sprawdź kierunek wyciągania względem osłony
- Przegląd chemii powierzchni i ciepła wprowadzanego
Brak fuzji
Odbicie światła, nieostry przekaz, nadmierna prędkość lub utrudniony dostęp mogą uniemożliwić równomierne topnienie, nawet gdy powierzchnia wygląda na rozgrzaną.
- Potwierdź lokalizację wiązki i odległość roboczą
- Pomiar penetracji na przekroju poprzecznym
- Sprawdź, czy źródło jest odpowiednie dla danego stopu
Niestabilna szerokość stopki
Zmienne odstępy, ruchy ręczne, wykończenie powierzchni lub szybko zmieniająca się absorpcja mogą sprawić, że szew będzie zachowywał się naprzemiennie jak przewodzenie i jak dziurka od klucza.
- Poprawa mocowania i spójności krawędzi
- Rekordowa moc, prędkość i chwiejność jednocześnie
- Rozważ automatyzację w celu powtarzalnej produkcji
Jakie powinny być parametry spawania laserowego mosiądzu? rozwinięty?
Nie ma jednej, sprawdzonej receptury opartej wyłącznie na grubości. Opracuj okno z rzeczywistym stopem, połączeniem i testem odbiorczym, monitorując jednocześnie wady pod powierzchnią.
| Zmienna | Jeśli za nisko lub za wąsko | Jeśli za wysoko lub za szeroko | Co zweryfikować |
|---|---|---|---|
| Moc lasera / energia impulsu | Brak fuzji, niespójna inicjacja | Odpryski, niedopełnienie, utrata cynku, przepalenie | Penetracja, obniżenie szwu i pory wewnętrzne |
| Szybkość podróży | Nadmiar ciepła na długość i parowanie | Niewystarczające zespolenie i nieciągły szew | Energia liniowa, ciągłość stopki i obszar wpływu ciepła |
| Rozmiar plamki / ostrość | Wysoka intensywność i niestabilny wyrzut | Niska gęstość energii i płytka fuzja | Odległość robocza, rzeczywista ostrość i głębokość fuzji |
| Szerokość/częstotliwość drgań | Wąski koralik z ograniczoną tolerancją szczeliny | Płytka, zbyt szeroka lub przegrzana powierzchnia | Profil stopki, połączenie ścianek bocznych i rozkład przerw |
| Gaz osłonowy | Utlenianie i słaba ochrona przed roztopionym płynem | Turbulencje zakłócające osłonę lub przepływ pary | Odległość dyszy, wzór przepływu i pozostałości |
| Szczelina łącząca / ścieżka odpowietrzająca | Uwięziona para w niektórych konfiguracjach okrążeń | Niedopełnienie, niewspółosiowość i brak mostkowania | Przekrój specyficzny dla danego stawu – nie ma uniwersalnej szczeliny |
| Podajnik drutu | Niewystarczające wypełnienie szczeliny, w której wymagany jest wypełniacz | Zimny drut, nadmierne zbrojenie lub niestabilność | Stop drutu, pozycja podawania, rozcieńczenie i wytrzymałość połączenia |
Zablokuj tożsamość materiału
Rejestruj oznaczenie stopu, zawartość cynku, zawartość ołowiu, powłokę, grubość i stan powierzchni.
Zdefiniuj wspólną akceptację
Określ penetrację, obciążenie, wymagania dotyczące nieszczelności, wygląd, dopuszczalne pory i metodę kontroli.
Uruchom macierz parametrów
Zmieniaj jedną zmienną sterowaną na raz i zapisuj moc, prędkość, ostrość, chybotanie, gaz i drut.
Sprawdź poza górnym koralikiem
Przed dopuszczeniem do obrotu należy wykonać przekroje poprzeczne oraz odpowiednie badania mechaniczne, szczelności lub testy nieniszczące.
Dopasowanie może mieć tak samo duże znaczenie jak moc lasera
Para potrzebuje kontrolowanej drogi ucieczki, ale połączenie musi również zawierać wystarczającą ilość metalu, aby utworzyć solidną spoinę. Najlepsza geometria to ta sprawdzona w rzeczywistym montażu.
Utrzymuj powtarzalność wyrównania
Ciasne, równe krawędzie redukują zmienność ściegu. Celowo wprowadzona szczelina może pomóc w niektórych warunkach parowania, ale może również powodować niedopełnienie; należy to określić zamiast stosować uniwersalną miarę 0.1–0.2 mm.
Nie zatrzymywać oparów cynku
Para wodna wytwarzana na styku może powodować wzrost ciśnienia. Sprawdź przesunięcie belki, strategię odpowietrzania, nakładanie, położenie zacisku i czy inny rodzaj połączenia jest bezpieczniejszy.
Zabezpiecz krawędź przed zawaleniem
Otwarty dostęp ułatwia ucieczkę pary, ale cienkie krawędzie mogą szybko się stopić. Ważne są oprawy, kąt wiązki, ostrość i obniżona intensywność szczytowa.
Użyj drutu z określonego powodu
Odpowiedni wypełniacz na bazie miedzi lub brązu krzemowego może wypełnić szczelinę lub dostosować skład chemiczny spoiny, ale zmienia również rozcieńczenie i właściwości spoiny. Należy potwierdzić zgodność ze specyfikacją części.
Chroń, nie tworząc turbulencji
Argon jest powszechnym punktem wyjścia; hel lub mieszanki mogą być rozważane w przypadku wybranych zastosowań. Przepływ musi być zgodny z geometrią dyszy, dostępem i kierunkiem przepływu pary.
Usuń olej i niestabilne powłoki
Olej, tlenki, powłoki galwaniczne i zanieczyszczenia warsztatowe wpływają na absorpcję, opary i porowatość. Stosuj kontrolowaną metodę czyszczenia i utrzymuj spoinę w suchości przed spawaniem.
Spawanie mosiądzu wymaga kontroli inżynieryjnej, a nie tylko otwartych drzwi
Podgrzewanie stopów zawierających cynk może powodować powstawanie oparów tlenku cynku, związanych z gorączką metaliczną. Mosiądz ołowiowy lub powlekany może stwarzać dodatkowe zagrożenia. Należy kontrolować pióropusz u źródła i wykonać wymagane planowanie bezpieczeństwa laserowego klasy 4.
Przed testem należy sprawdzić stop i powłoki. Mosiądz automatowy może zawierać ołów, a stare elementy dekoracyjne mogą zawierać powłokę lub pozostałości, które zmieniają zarówno skład oparów, jak i właściwości spawalnicze.
Wychwytywanie oparów blisko źródła
Należy stosować wyciąg miejscowy przeznaczony do pracy w strefie oparów i umieszczony tak, aby nie odciągać gazu osłonowego od spoiny.
Oceń narażenie przy pomocy wykwalifikowanego wsparcia
Wydajność wentylacji i ochrona dróg oddechowych muszą być dostosowane do konkretnego stopu, szybkości produkcji, obudowy i lokalnych przepisów.
Kontrola zagrożeń laserowych klasy 4
Zaplanuj ogrodzenie lub kontrolowany obszar, blokady, ochronę oczu dostosowaną do długości fali, powierzchnie odblaskowe, szkolenie i procedury awaryjne.
Sprawdź ekstrakcję podczas produkcji
Uruchom system, sprawdź filtry i kanały oraz upewnij się, że zmiany osprzętu lub dyszy nie spowodują przeniesienia pióropusza poza strefę wychwytywania.
Kiedy należy lutować, lutować lub spawać oporowo zamiast?
Najlepszy proces to taki, który spełnia wymagania dotyczące połączenia przy najniższym całkowitym ryzyku i kosztach. Spawanie laserowe nie jest automatycznie najlepszym wyborem dla każdego zespołu mosiężnego.
| Metoda łączenia | Często dobrze pasuje do | Kierunek siły | Główny kompromis | Wybierz kiedy |
|---|---|---|---|---|
| Spawanie laserowe | Precyzyjne szwy, automatyzacja, niskie zniekształcenia, kompaktowe wprowadzanie ciepła | Złącze zgrzewane po zakwalifikowaniu | Para cynkowa, odblaskowość, system bezpieczeństwa i rozwój procesu | Szew wymaga precyzji lub przepustowości i można go prawidłowo zweryfikować |
| Lutowanie TIG / brąz krzemowy | Dekoracyjne, wysokocynkowe lub wrażliwe na szczeliny montażowe | Spoina klejona materiałem wypełniającym zamiast pełnego połączenia z metalem nieszlachetnym | Bardziej widoczny wypełniacz i wykwalifikowana praca ręczna | Niższa temperatura metalu bazowego zmniejsza przyczynę wygotowywania cynku z mosiądzu |
| Lutowanie | Elektryka, hydraulika i lekkie, cienkie części | Połączenie o niższej temperaturze i mniejszej wytrzymałości | Nie nadaje się do zastosowań o wysokich wymaganiach konstrukcyjnych lub temperaturowych | Łączne obciążenie jest niewielkie, a prostota kosztów ma większe znaczenie niż fuzja |
| Zgrzewanie oporowe | Nakładające się paski, kontakty i zlokalizowane punkty | Zlokalizowany punkt lub staw projekcyjny | Dostęp do elektrod, ślady i ograniczona możliwość wykonania szwu ciągłego | Łączenie punktowe o dużej objętości jest ważniejsze niż łączenie ciągłe |
| Mocowanie mechaniczne / klejenie | Zespoły wrażliwe na ciepło, różne lub nadające się do użytku | Zależy od konstrukcji zapięcia lub kleju | Dodane składniki, czas utwardzania lub rozmiar połączenia | Ryzyko związane z ciepłem i oparami jest większe niż wartość połączenia spawanego |
Przekonujący wynik wymaga czegoś więcej niż piękny koralik wierzchni
Poniższe obrazy aplikacji Oceanplayer ilustrują rodzaje dowodów, jakie powinna zawierać próba spawania. Próba spawania mosiądzu powinna zawierać oznaczenie stopu, grubości, ustawień i wyniki kontroli.


Obserwuj proces, a następnie poproś o przeprowadzenie testu przeznaczonego specjalnie dla mosiądzu.
Sprawdź proces spawania, ruch palnika, przygotowanie złącza i wykończenie spoiny. W przypadku spawania mosiądzu prześlij dokładny stop, grubość, konstrukcję złącza i cel kontroli, aby badanie próbki mogło skupić się na parowaniu cynku, porowatości i kontroli pęknięć.
Przed wyborem maszyny sprawdź spoinę mosiężną.
Udostępnij certyfikat stopu, grubość, rysunek złącza, długość spoiny, wielkość produkcji i wymagania dotyczące akceptacji. Oceanplayer może pomóc w ustaleniu właściwego kierunku badań i konfiguracji maszyny.
Zidentyfikować
Sprawdź stop, cynk, ołów, powłokę, grubość i rodzaj złącza.
Testowanie
Porównaj kierunek, moc, prędkość, ostrość, gaz i drut lasera.
Uprawomocnić
Przekrój, kontrola i testowanie spoiny pod kątem rzeczywistych wymagań.
Powiązane maszyny do spawania laserowego, prowadnice i narzędzia inżynierskie
Na tych stronach można porównać konfiguracje maszyn oraz określić ilość wprowadzanego ciepła, zapotrzebowanie na drut i plan gazu osłonowego przed wykonaniem testu próbnego.
Spawanie laserowe mosiądzu FAQ
Krótkie odpowiedzi na najczęstsze pytania kupujących i inżynierów dotyczące spawania mosiądzu laserem światłowodowym.
Czy mosiądz można spawać laserowo?
Tak. Mosiądz można spawać laserowo, jeśli stop jest zidentyfikowany, a proces obejmuje kontrolę współczynnika odbicia, parowania cynku, dopasowania spoin, ekranowania, ekstrakcji i wymaganej kontroli spoin. Gatunki o wysokiej zawartości cynku lub ołowiu wymagają bardziej starannej oceny.
Czy laser światłowodowy może spawać mosiądz?
Laser światłowodowy 1064 nm może spawać wybrane zastosowania mosiądzu, jednak zimny mosiądz słabo absorbuje energię bliskiej podczerwieni, a sprzężenie może szybko ulec zmianie po stopieniu. Test próbny powinien potwierdzić zgodność źródła, ruch wiązki, ogniskowanie, prędkość i jakość spoiny wewnętrznej.
Czy zielony laser jest lepszy do spawania mosiądzu?
Zielona długość fali około 515 nm jest absorbowana przez materiały bogate w miedź skuteczniej niż konwencjonalne światło bliskiej podczerwieni, co może poprawić inicjację i stabilność procesu. Nie jest ona jednak automatycznie lepsza dla każdego połączenia; nadal istotne są moc, profil wiązki, grubość, prędkość i koszty produkcji.
Dlaczego mosiądz spawany laserowo tworzy pory?
Cynk może odparować, zanim bogata w miedź matryca całkowicie się stopi. Jeśli ta para zostanie uwięziona podczas krzepnięcia, powstaną pory. Geometria spoiny, stabilność otworu klucza, prędkość ruchu, ogniskowanie, rampa opadania i ucieczka pary – wszystkie te czynniki wpływają na wynik.
Dlaczego mosiądz pęka podczas spawania laserowego?
Możliwe czynniki to utrata cynku, dodatek ołowiu lub innych dodatków stopowych, odkształcenia termiczne, nadmierne usztywnienie, niestabilny przepływ stopu oraz niekorzystna ścieżka krzepnięcia. Przed zmianą parametrów należy potwierdzić stop i sprawdzić lokalizację pęknięć.
Czy spawanie laserowe mosiądzu wymaga stosowania gazu osłonowego?
Większość prób spawania metodą termojądrową wykorzystuje osłonę obojętną, taką jak argon, z helem lub jego mieszaninami w wybranych procesach. Prawidłowy dobór gazu i przepływu zależy od konstrukcji dyszy, dostępu, stopu, prędkości i wymaganego stanu powierzchni.
Czy do spawania laserowego mosiądzu potrzebny jest drut spawalniczy?
Nie każde złącze wymaga spoiwa. Drut może pomóc w wypełnieniu szczelin, nadaniu odpowiedniego kształtu spoinie lub dostosowaniu składu chemicznego spoiny. Stop spoiwa, jego rozcieńczenie i właściwości złącza muszą zostać sprawdzone pod kątem konkretnego zastosowania.
Czy można spawać laserowo mosiądz ze stalą nierdzewną?
Spawanie laserowe mosiądzu ze stalą nierdzewną o różnych właściwościach jest technicznie możliwe, a opublikowane prace badały połączenia laserem impulsowym. Różne wartości absorpcji, przewodnictwa cieplnego, właściwości topnienia i formowania się warstw międzymetalicznych sprawiają, że pozycja wiązki i jej testowanie są szczególnie ważne.
Jaka moc jest najlepsza do spawania laserowego mosiądzu?
Nie ma uniwersalnej wartości mocy. Wymagana moc zależy od stopu, zawartości cynku, długości fali, formatu impulsu, profilu wiązki, rozmiaru plamki, grubości, spoiny, prędkości i celu penetracji. Każde zalecenie dotyczące pojedynczej mocy należy traktować jako niekompletne do momentu przetestowania próbki.
Czy opary cynku powstające podczas spawania mosiądzu są niebezpieczne?
Podgrzewanie metalu zawierającego cynk może powodować powstawanie oparów tlenku cynku, związanych z gorączką metaliczną. Należy zidentyfikować stop, wychwycić pióropusz za pomocą specjalnego wyciągu, ocenić narażenie pracowników i przestrzegać obowiązujących przepisów BHP i bezpieczeństwa laserowego.
Czy mosiądz powinienem spawać laserowo czy lutować?
Wybierz spawanie laserowe, gdy precyzja spoiny, niskie odkształcenia lub automatyzacja uzasadniają rozwój procesu i wymogi bezpieczeństwa. Lutowanie może być lepszym rozwiązaniem w przypadku elementów dekoracyjnych, wysokocynkowych lub wrażliwych na szczeliny, które nie wymagają pełnego stopienia metalu bazowego.
Jak mogę ocenić jakość spawu laserowego mosiądzu przed produkcją?
Potwierdź stopy i powłoki, zdefiniuj kryteria akceptacji, opracuj udokumentowane okno parametrów, przekrój reprezentatywnych próbek i przeprowadź badania mechaniczne, szczelności lub nieniszczące wymagane dla konkretnego komponentu.
Odniesienia techniczne i źródła bezpieczeństwa
Niniejszy przewodnik stanowi przełożenie opublikowanych badań i rządowych wytycznych dotyczących bezpieczeństwa na przyjazne dla klienta informacje dotyczące planowania. Nie zawiera on kwalifikowanej procedury spawania ani projektu bezpieczeństwa dla konkretnego miejsca.
- Hugger i in., „Spawanie mosiądzu wiązką laserową”, Physics Procedia 56 (2014) — Zachowanie dziurki od klucza CuZn37 i parowanie cynku.
- Laser Zentrum Hannover, „Spawanie mosiądzu wiązką laserową z wiązką rdzeniową i pierścieniową” (2023) — Badanie głębokiej penetracji CuZn37/CuZn39Pb3.
- Fraunhofer, badanie procesu zielonego lasera 515 nm na miedzi — kontekst sprzężenia długości fali dla materiałów bogatych w miedź.
- Kieszonkowy przewodnik NIOSH: Dymy spawalnicze — drogi narażenia, objawy i kontekst zdrowia zawodowego.
- Baza danych NIOSH Engineering Controls: Lokalna wentylacja wyciągowa podczas spawania — wskazówki dotyczące kontroli przechwytywania źródła.