

Lista kontrolna przykładowych testów spawarki laserowej: Co należy zweryfikować przed złożeniem zamówienia
Przed zatwierdzeniem spawarki laserowej sprawdź rzeczywiste wymagania dotyczące arkusza, złącza i produktu. Wypolerowany, generyczny kupon może pokazać, że laser tworzy ścieg. Nie gwarantuje on jednak, że Twój element będzie wytrzymały, szczelny, płaski, odporny na korozję, bezpieczny w produkcji ani możliwy do powtórzenia po opuszczeniu stanowiska przez zespół demonstracyjny.

Użyj rzeczywistego gatunku, grubości, powłoki, wykończenia, złącza, zakresu dopasowania, dostępu i osprzętu — lub wyraźnie oznacz wynik wstępny.
Przed szlifowaniem, polerowaniem, malowaniem lub czyszczeniem należy wykonać zdjęcia i dokonać oględzin, aby ukryć pęknięcia, pory lub przepalenia.
Używaj oznaczonych makrosekcji i innych testów opartych na ryzyku. Wygląd wierzchołka nie może ujawnić wszystkich warunków wewnętrznych ani reakcji na obciążenie.
Przeprowadź wiele próbek w realistycznych warunkach i zachowaj dokładną konfigurację, metodę, rekordy i wyzwalacze zmian.
Co powinien wykazać test próbny spawarki laserowej przed złożeniem zamówienia?
Przed zamówieniem spawarki laserowej należy poprosić dostawcę o zespawanie dostarczonego lub w pełni dopasowanego arkusza w rzeczywistym złączu. Należy zarejestrować dopasowanie i konfigurację maszyny. Następnie należy sprawdzić nienaruszoną spoinę, wyciąć reprezentatywne przekroje, wybrać testy mechaniczne lub testy wad odpowiadające rzeczywistemu ryzyku awarii, zmierzyć odłączoną część, przeprowadzić wszelkie wymagane kontrole szczelności lub korozji, sprawdzić klasę 4 kontroli lasera i oparów oraz powtórzyć wynik.
Wykorzystaj dyscyplinę próby kwalifikacyjnej procedury — zdefiniowany materiał, połączenie, zmienne, testy i zapisy — ale nazwij to wykonalnością komercyjną lub wynikiem akceptacji próbki, chyba że odpowiednia kwalifikacja kodu została faktycznie zakończona.
Często wykorzystuje płaski, łatwy w użyciu kupon, idealne dopasowanie, nową optykę i wyspecjalizowanego operatora. Jest to przydatne do wstępnej oceny wykonalności, ale jego wynik może nie zostać przeniesiony na formowaną część.
Wykorzystuje materiały możliwe do prześledzenia, reprezentatywne połączenie oraz wstępnie uzgodnione dowody dotyczące wyglądu, połączenia, funkcji, wymiarów, bezpieczeństwa i powtarzalności.
| Warunki testowe | Decyzja, którą może wesprzeć | Wymagane dowody | Granica zatrzymania |
|---|---|---|---|
| Kupon dostawcy ogólnego | Tylko wczesna wykonalność procesu | Tożsamość materiału, konfiguracja maszyny, ustawienia i nienaruszony wynik | Nie należy dokonywać zakupu innego materiału, złącza lub części formowanej. |
| Wspólny kupon dopasowany do produkcji | Badanie sprzętu i procesów | Rzeczywisty stopień, grubość, powłoka, połączenie, zakres dopasowania, makroprzekroje i powtarzane wyniki | Zatrzymaj się, jeśli montaż, stan nawierzchni lub dostarczona konfiguracja nie są zgodne. |
| Rzeczywisty element formowany | Akceptacja zamówienia w przedsprzedaży lub dowód FAT | Kontrole funkcjonalne, wymiarowe, wykończeniowe, szczelności lub obciążenia, a także powtarzalność i zapisy przekazania | Zatrzymaj się, jeśli wyświetlana jest tylko jedna wybrana lub wypolerowana część. |
| Kod lub kwalifikacja klienta | Formalne zwolnienie tylko wtedy, gdy spełnione są warunki dokumentu regulującego | Obowiązujące WPS/PQR, wykwalifikowany personel, wymagane próbki, metody, zapisy i zatwierdzenia | Nigdy nie nazywaj demonstracji komercyjnej formalną kwalifikacją. |
Jakich dowodów należy zażądać w związku z konkretnym badaniem spawalniczym?
Wybierz najbardziej zbliżone warunki. Wynik zawiera listę dowodów, o które należy poprosić – nigdy parametrów maszynowych ani automatycznego przejścia.
Próba może stanowić podstawę decyzji o zakupie dopiero po przydzieleniu i zamknięciu brakujących elementów kontrolnych i dowodowych.
To tylko pomoc w planowaniu. Nie jest to WPS, decyzja o akceptacji kodu, kwalifikacja inspekcji ani zatwierdzenie bezpieczeństwa lasera.
Co należy wysłać dostawcy przed wykonaniem badania próbki?
Dostawca może zaproponować rozwiązanie spawalnicze. Kupujący nadal definiuje część i to, co musi zostać udowodnione. Prosimy o przesłanie tych danych przed datą testu, aby najtrudniejsze warunki nie zostały odkryte po złożeniu depozytu.
Należy podać rodzaj rewizji, miejsca spoin, wymiary krytyczne, aspekty estetyczne oraz informację, czy w próbie wykorzystano próbkę czy rzeczywisty element.
Podaj gatunek, grubość, stopień utwardzenia (jeśli ma to zastosowanie), wykończenie, powłokę, folię, wymagania dotyczące partii i dozwolony stan czyszczenia.
Zdefiniuj krawędź, nakładanie, przerwę, niedopasowanie, wyrównanie, zaciskanie, pozycję, dostęp, początek, koniec i narożniki.
Wybierz wytrzymałość, szczelność, wymiary, wygląd, korozję, higienę, zmęczenie, kod lub dowody klienta.
Udostępnij długość szwu, objętość, pozycje, oczekiwany takt, obsługę, zmiany, liczbę operatorów i poziom automatyzacji.
Zidentyfikuj proponowany obszar kontrolowany, otoczenie odbijające, system odprowadzania spalin, materiały palne, zasilanie elektryczne i przeszkolenie właściciela.

Spawanie laserowe cienkich blach jest wrażliwe na dopasowanie. Udokumentuj rzeczywisty stan krawędzi, nakładanie, krzywiznę, dostęp do pistoletu i sposób mocowania. Jeśli produkcja dopuszcza odstęp lub zakres rozbieżności, sprawdź stan nominalny i uzgodnione realistyczne granice.
- Zawierać: starty, zatrzymania, narożniki, krótkie szwy i zmiany kąta działa.
- Kontrola po wydaniu: Mocne zaciski demonstracyjne mogą maskować zniekształcenia produkcji lub ograniczenia dostępu.
- Zachowaj cały system: uszczelniacz, kołnierz, element mocujący lub szew mechaniczny może pozostać częścią ostatecznej ścieżki wycieku.
Jakie kontrole należy przeprowadzić w celu akceptacji lub odrzucenia próbki spoiny laserowej?
12 kontroli jest pogrupowanych w cztery bramki. Każda bramka odpowiada na inne pytanie kupującego, więc jedna wypolerowana próbka nie może sama w sobie przesunąć zakupu do przodu.
Czy próbka przedstawia część produkcyjną?
Identyfikowalność materiału
Użyj arkusza dostarczonego przez kupującego lub w pełni dopasowanego. Zapisz gatunek, grubość, powłokę, wykończenie, stan utwardzenia, stan powierzchni, wypełniacz i numer partii.
Połączenie i dopasowanie
Skopiuj rzeczywisty szew, krawędź, nakładkę, dopuszczalną szczelinę, niedopasowanie, dostęp, położenie i metodę zacisku. Przetestuj krytyczne granice bez wymyślania uniwersalnej maksymalnej szczeliny.
Dokładna konfiguracja maszyny
Zidentyfikuj źródło, głowicę, optykę, dyszę, podajnik drutu, osłonę, osprzęt, blokady, wersję oprogramowania i stan konserwacji.
Czy zapis zachowuje rzeczywisty proces spawania?
Ustawienia testowe i metoda operatora
Rejestruj moc większą niż: tryb wyjściowy, metodę przesuwu, ostrość lub odległość, oscylację, gaz, przewód, zaciski, starty, zatrzymania i metodę narożnikową, jeśli ma to zastosowanie.
Stan wizualny po spawaniu
Przed szlifowaniem, polerowaniem, malowaniem lub czyszczeniem należy przeprowadzić kontrolę. Należy zwrócić uwagę na pęknięcia, nieciągłości, podtopienia, niedopełnienia, nakładki, przepalenia, otwory, odpryski, utlenianie oraz słabe punkty początkowe lub narożniki.
Makroskopia i fuzja
Wytnij, przygotuj i zbadaj oznaczone przekroje w odpowiednich miejscach. Makroskopia może pokazać geometrię zrostu, stan korzeni, pory i wyraźny brak zrostu w płaszczyźnie cięcia.
Czy testy odzwierciedlają rzeczywiste ryzyko awarii danej części?
Zachowanie mechaniczne
Wybierz metodę obciążenia zginającego, rozciągającego, odrywającego, zrywającego, ciągnącego, skręcającego lub funkcjonalnego, która odzwierciedla rzeczywiste połączenie i obowiązujące wymagania. Najpierw zdefiniuj próbkę, kierunek i regułę zniszczenia.
Istotna metoda defektów
Wizualizacja, badania makroskopowe, penetracyjne, radiografia, ultradźwięki i testy szczelności pozwalają na ocenę różnych warunków. Cienka blacha i geometria połączeń mogą ograniczać skuteczność metody, dlatego należy wykazać jej przydatność.
Zniekształcenia i wymiary
Zmierz wymiary, jakie musi zachować produkt — płaskość, prostopadłość, położenie kołnierza, stosunek otworów lub dopasowanie do drzwi — przed i po spawaniu oraz po zwolnieniu osprzętu.
Czy wynik można powtórzyć w produkcji?
Wyciek i funkcja
W przypadku części uszczelnionych należy określić zatwierdzone ciśnienie, próżnię, pęcherzyk, rozpad, znacznik lub inną metodę, w tym granicę, medium, stan, stabilizację, czas trwania, instrument i akceptację.
Korozja, wykończenie i EHS
Weryfikacja uszkodzeń powłoki i napraw na blachach ocynkowanych; przebarwień, zanieczyszczeń i określonej obróbki w przypadku stali nierdzewnej; a także plany wychwytywania źródeł i kontroli lasera klasy 4.
Powtarzalność i przekazywanie
Powtarzaj realistyczne starty, zatrzymania, zakręty, pozycje i warianty. W razie potrzeby dodaj drugiego przeszkolonego operatora i powtarzaj po każdej zmianie ustawień lub konfiguracji.
Dlaczego ładnie wyglądający spaw laserowy nie wystarczy do akceptacji?
Metody inspekcji pozwalają odpowiedzieć na różne pytania. Należy użyć najprostszej kombinacji, która pozwoli ujawnić istotne tryby awarii, i określić kryteria akceptacji na podstawie rzeczywistego produktu, umowy lub specyfikacji.
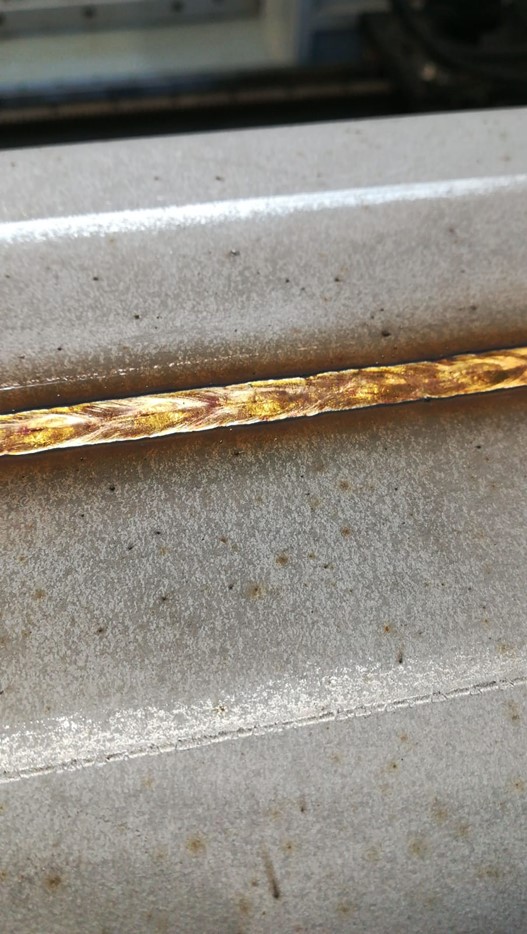
Czysty materiał może wykazywać ciągłość, utlenianie, podtopienia, odpryski oraz zachowanie start/stop. Nie może jednak wykazać każdego ukrytego poru, granicy stopienia, reakcji na obciążenie ani ścieżki przecieku.
Zdjęcie: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.
Wytrawiony fragment może ujawnić geometrię penetracji i wewnętrzne nieciągłości w jej miejscu. Jest to dowód z próby, a nie dowód na to, że każdy milimetr długiego szwu jest identyczny.
Zdjęcie: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.Która metoda kontroli jest odpowiednia do ryzyka awarii danej części?
Tabela stanowi mapę planowania. Obowiązujący rysunek, przepisy, specyfikacja klienta oraz wykwalifikowany zespół techniczny określają ostateczną metodę i wartości akceptacji.
| Priorytet produktu | Dowody do rozważenia | Ważna granica |
|---|---|---|
| Obudowa kosmetyczna | Wizualny obraz po spawaniu, wymiary po zwolnieniu uchwytu, makroprzekroje nowego połączenia, uzgodniona trasa wykończenia. | Piękna twarz nie może być dowodem wewnętrznej spójność i powtarzalności. |
| Połączenie nośne | Badania mechaniczne specyficzne dla danego stawu, zapis pęknięć, makroskopowe przekroje i określone badania nieniszczące (NDE), jeśli to uzasadnione. | Kierunek i akceptacja testu muszą odzwierciedlać rzeczywistą ścieżkę obciążenia. |
| Uszczelniony kanał, zbiornik lub obudowa | Kompletny test szczelności brzegowej, obejmujący narożniki, punkty początkowe/końcowe, mocowania i ostateczny stan po spawaniu. | Próby ciśnieniowe mogą być niebezpieczne, dlatego należy stosować kontrolowaną procedurę produktu i określone limity. |
| Montaż o krytycznym wymiarze | Pomiary oparte na danych przed i po wykonaniu wielu próbek po zwolnieniu zacisku i uchwytu. | Nie zatwierdzaj na podstawie pojedynczego wybranego zdjęcia lub odczytu z urządzenia. |
| Usługa antykorozyjna lub higieniczna | Śledzenie stopu/wykończenia, odzyskiwanie powierzchni, kontrola zanieczyszczeń, możliwość czyszczenia i przegląd specyficznych usług. | Sam niski odcień lub pasywacja nie są dowodem na to, że usunięto wszystkie tlenki i zanieczyszczenia. |
W jaki sposób ocynkowana i nierdzewna stal zmieniają test próbki?
Nie należy przenosić czystego wyniku pomiaru z próbki ze stali węglowej na ocynkowaną lub nierdzewną blachę produkcyjną.
Co należy sprawdzić w przypadku stali ocynkowanej?
Cynk może wpływać na pióropusz, porowatość, odpryski i stabilność stopu. Spawanie narusza również pierwotną warstwę ochronną w pobliżu spoiny.
- Zidentyfikuj rzeczywistą powłokę, olej powierzchniowy i styk złącza.
- Sprawdź nietknięte próbki i makroskopowe fragmenty pod kątem obecności porów lub niestabilnych fuzji.
- Sprawdź przechwytywanie źródła dla rzeczywistej geometrii przedmiotu obrabianego i oceń narażenie.
- Określ wszelkie dozwolone lokalne sposoby przygotowania i naprawy powłoki po spawaniu.
- Sprawdź stan naprawy pod kątem planowanego zastosowania w pomieszczeniach zamkniętych, w środowisku wilgotnym lub narażonym na korozję.
Co należy sprawdzić w przypadku stali nierdzewnej?
Odcienie ciepła, tlenki, odpryski i zanieczyszczenia stalą węglową mogą mieć znaczenie w przypadku zastosowań mokrych, chlorkowych, chemicznych, higienicznych lub kosmetycznych.
- Należy używać właściwego gatunku, wykończenia i specjalnych, czystych narzędzi.
- Uzgodnij dopuszczalny odcień i wymaganą metodę obróbki powierzchni.
- Przed wykonaniem określonego etapu pasywacji należy usunąć tlenki i zanieczyszczenia spoiny.
- Nie należy traktować pasywacji jako zamiennika usuwania przebarwień lub większych zanieczyszczeń.
- Zweryfikuj ostateczną powierzchnię pod kątem korozji, możliwości czyszczenia i wyglądu.
Które urządzenia kontroli lasera i oparów klasy 4 muszą być gotowe?
Jak należy obserwować test próbny spawarki laserowej w fabryce?
Obserwacja jest cenna w przypadku kosztownej maszyny, nowego dostawcy lub połączenia z problemami wytrzymałościowymi, wyciekami, korozją lub bezpieczeństwem. Jeśli podróż jest niemożliwa, skorzystaj z podglądów na żywo, oznaczonych próbek, plików z surowymi dokumentami i dostarczonych próbek fizycznych, jeśli ryzyko to uzasadnia.
Nie pozwól, aby dopracowana wersja próbna zatarła ilość pracy, jaką włożono w jej wyprodukowanie, aby ją dopracować, wyczyścić lub poprawić.
Zatwierdź plan przed cięciem.
Zamroź rysunki, materiały, połączenia, zestaw próbek, dowody, uprawnienia do zaliczenia/niezaliczenia, własność próbki i zasady ponownego testu.
Sprawdź tożsamość i stan przed spawaniem.
Etykiety fotograficzne, powlekanie, folia ochronna, krawędzie, czyszczenie, pomiar grubości, szczelina, wyrównanie i zaciski.
Potwierdź podaną konfigurację.
Rejestruj źródło, głowicę, optykę/dyszę, system przewodów/gazu, osprzęt, pakiet bezpieczeństwa, oprogramowanie/program i stan konserwacji.
Przyjrzyj się pierwszemu, nietkniętemu przejściu.
Zwróć uwagę na start, zatrzymanie, zakręty, kontrolę ruchu, kierunek smugu, ekstrakcję, odbicia i każdą regulację dokonaną podczas strojenia.
Zachowaj i sprawdź próbki po spawaniu.
Przed przystąpieniem do szlifowania, czyszczenia, polerowania lub nakładania powłoki należy wykonać zdjęcia przy równomiernym oświetleniu i zaznaczyć wszystkie widoczne oznaki.
Oznacz miejsca wycięcia i przetestowania.
Przed cięciem wybierz próbki makroskopowe, mechaniczne, NDE i retencyjne. Zachowaj wystarczającą ilość materiału do niezależnej analizy, jeśli to konieczne.
Zmierz zwolniony zespół.
Zdemontuj osprzęt, zanotuj wymiary funkcjonalne i przeprowadź zdefiniowany test szczelności, dopasowania lub obciążenia na całej granicy.
Zamknij błędy i odbierz pakiet.
Rejestruj niezgodności, powtarzaj wymagane testy po wprowadzeniu korekt, zachowuj surowe dane, próbki fizyczne, ostateczne limity i pozostałe ryzyka.

Zanotuj rzeczywistą grubość blachy, odstęp, zakładkę i wymiary po spawaniu. Wartości nominalne i wygląd po zamocowaniu nie wystarczą.
Zdjęcie: Jeremyida002, Wikimedia Commons, CC BY-SA 4.0.Jakie sygnały ostrzegawcze oznaczają, że należy przerwać sprzedaż?
Każde ostrzeżenie oznacza, że łańcuch dowodowy jest niekompletny. Poproś o brakujący test, zamiast przyjmować ustną obietnicę.
W jaki sposób zatwierdzona próbka powinna zostać wpisana do zapytania ofertowego (RFQ), zapytania ofertowego (FAT) i zamówienia zakupu?
Próbka zmniejsza ryzyko tylko wtedy, gdy jej tożsamość, konfiguracja, wyniki i ograniczenia są uwzględniane w ofercie cenowej, zamówieniu zakupu, odbiorze w zakładzie produkcyjnym i dokumentach produkcyjnych.
- Wykrywa problemy ze złączami i dopasowaniem przed złożeniem lub wypuszczeniem.
- Zamienia twierdzenia marketingowe w dowody na istnienie arkusza i jego funkcję.
- Tworzy jeden rekord dla dostawcy, kupującego, jakości i operacji.
- Ujawnia informacje dotyczące bezpieczeństwa, dymu i prac wykończeniowych przed instalacją.
- Ograniczone badanie nie jest w stanie udowodnić nieograniczonej zmienności materiału lub produkcji w przyszłości.
- Do przeprowadzenia testów mogą być potrzebne próbki niszczące, wsparcie laboratoryjne i dodatkowe materiały.
- Możliwość demonstracji u dostawcy nie zastępuje możliwości obejrzenia obiektu u kupującego.
- Zmiany w produkcji wymagają szczegółowego przeglądu i ewentualnego ponownego testowania.
Często zadawane pytania dotyczące testowania próbek spawarki laserowej
Krótkie odpowiedzi na pozostałe pytania kupującego, na które główna lista kontrolna nie udzieliła pełnej odpowiedzi.
Ile próbek spawania laserowego powinien zamówić kupujący?
Nie ma uniwersalnej liczby. Należy poprosić o wystarczającą liczbę, aby uwzględnić stan nominalny, realistyczny montaż lub granice materiałowe, krytyczne punkty początkowe, końcowe, narożniki i pozycje, a także oddzielne elementy do przeglądu wizualnego, makroskopów, testów niszczących lub funkcjonalnych oraz utrzymania klienta. Części o wyższym znaczeniu wymagają więcej dowodów i powtórzeń.
Czy powinienem prosić o makroskop dla każdej próbki spawania laserowego?
Makroskroje są szczególnie cenne w przypadku nowego połączenia, cienkiej lub powlekanej blachy, krytycznego szwu lub nieznanego procesu. Ich liczba i lokalizacja powinny być dostosowane do ryzyka. Przekrój pokazuje tylko płaszczyznę cięcia, dlatego należy połączyć go z dowodami wizualnymi i funkcjonalnymi, jeśli liczy się cały szew.
Jak sprawdzić szczelność spawanego laserowo elementu blaszanego?
Należy zastosować metodę określoną dla danego produktu – taką jak podtrzymywanie ciśnienia, zanik, tworzenie pęcherzyków powietrza, próżnia lub gaz znakujący – i określić medium, ciśnienie lub próżnię, stabilizację, czas trwania, temperaturę, czułość instrumentu, granicę i dopuszczalny wynik. Należy uwzględnić narożniki, punkty początkowe/końcowe i przyłącza. Test ciśnieniowy musi przebiegać zgodnie z kontrolowaną, bezpieczną procedurą.
Czy można zastosować w produkcji ogólne ustawienia maszyny?
Potraktuj to jedynie jako punkt wyjścia. Ustawienia produkcyjne należy przetestować pod kątem rzeczywistego materiału, grubości, powłoki, połączenia, montażu, mocowania, metody przesuwu, osłony lub układu wypełniacza oraz potrzeby akceptacji. Zapisz testowane okno i zmiany, które powodują weryfikację lub kolejną próbę.
Które normy określają granice dowodów i bezpieczeństwa?
- AWS C7.4/C7.4M:2017-AMD1 — proces spawania wiązką laserową, kontrola jakości, sprzęt i struktura operatora.
- AWS B2.1/B2.1M:2026 — formalna procedura i kwalifikacja wykonania, w tym spawanie wiązką laserową, gdy jest to przywoływane w dokumencie odniesienia.
- ISO 15614-11: 2025 — formalne testy kwalifikacyjne WPS dla spawania elektronowego i laserowego.
- ISO 13919-1: 2019 — poziomy jakości niedoskonałości dla spoin laserowych/wiązką elektronów w stali, niklu i tytanie; poziomy opisują jakość produkcji, a nie przydatność do określonego celu.
- ISO 13919-2: 2021 — poziomy jakości niedoskonałości dla aluminium, magnezu i czystej miedzi.
- ISO 17637: 2016 — wizualne badanie złączy spawanych, w tym badanie złączy przed spawaniem.
- ISO 17639: 2022 — przygotowanie i sposób przeprowadzania badań makro- i mikroskopowych spoin.
- ISO 3452-1: 2021 — zasady badań penetracyjnych nieciągłości powierzchniowo-otwartych; nie ustala kryteriów akceptacji.
- ISO 9712: 2021 — kwalifikacja i certyfikacja personelu NDT, jeśli jest wymagana.
- Podręcznik techniczny OSHA: Zagrożenia związane z laserem — obszary kontrolowane, zakończenie wiązki, wejście, szkolenie i sterowanie klasą 4.
- AWS: Bezpieczeństwo ręcznego spawania laserowego — praktyczne zagadnienia bezpieczeństwa dotyczące przenośnych systemów dużej mocy.
- NIOSH Engineering Controls: Spawanie LEV — kontekst wychwytywania źródeł i kontroli oparów w zależności od materiału.
- Outokumpu: obróbka poprodukcyjna — kontekst barwienia, czyszczenia, trawienia i pasywacji stali nierdzewnej.
Co należy przesłać w celu uzyskania rekomendacji dotyczącej sprzętu objętego gwarancją próbną?
Udostępnij rysunek, rzeczywisty materiał i powłokę, przekrój złącza, zakres montażu, wymagania dotyczące wykończenia lub szczelności, wielkość produkcji i ograniczenia lokalizacji. Oceanplayer Laser może pomóc w przekształceniu ich w reprezentatywną matrycę testową i rekomendację sprzętu.