

Co to jest znakowanie laserowe
oraz Jak to działa?
Znakowanie laserowe wykorzystuje skupioną wiązkę światła do zmiany powierzchni i tworzenia tekstu, logo, numerów seryjnych lub kodów odczytywalnych maszynowo. Maszyna znakująca koordynuje działanie lasera, układu optycznego i oprogramowania, aby umieścić wzór na elemencie. Rezultatem może być zmiana koloru, faktury powierzchni lub grawerunek – nie każde znakowanie laserowe usuwa materiał.
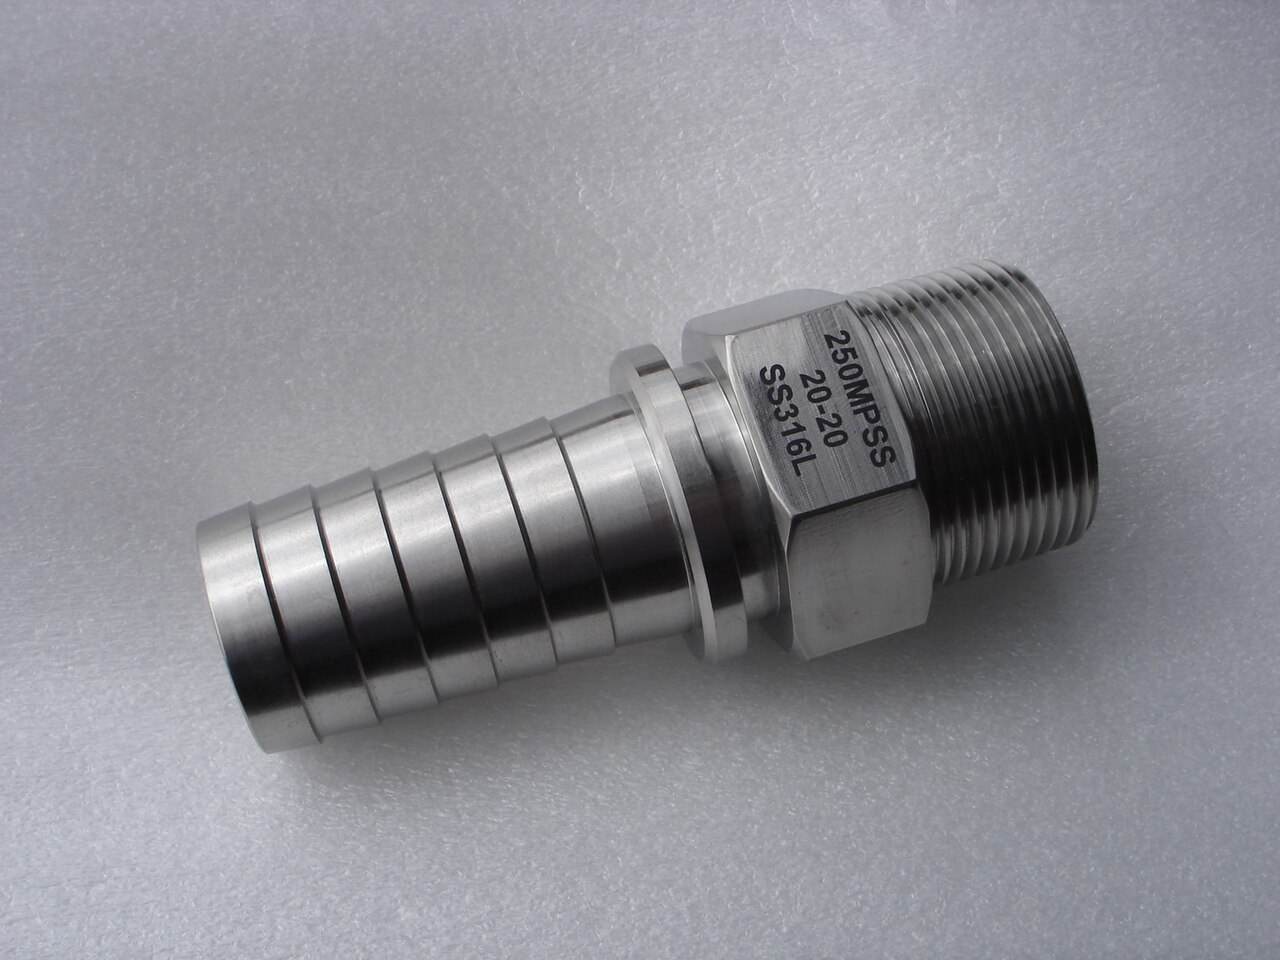
Komponent 316L grawerowany laserowo, sfotografowany przez Teda Lariviere'a , domena publiczna. Przykład grawerowanego rezultatu, nie jest to test produkcyjny Oceanplayer Laser.
Jak działa znakowarka laserowa?
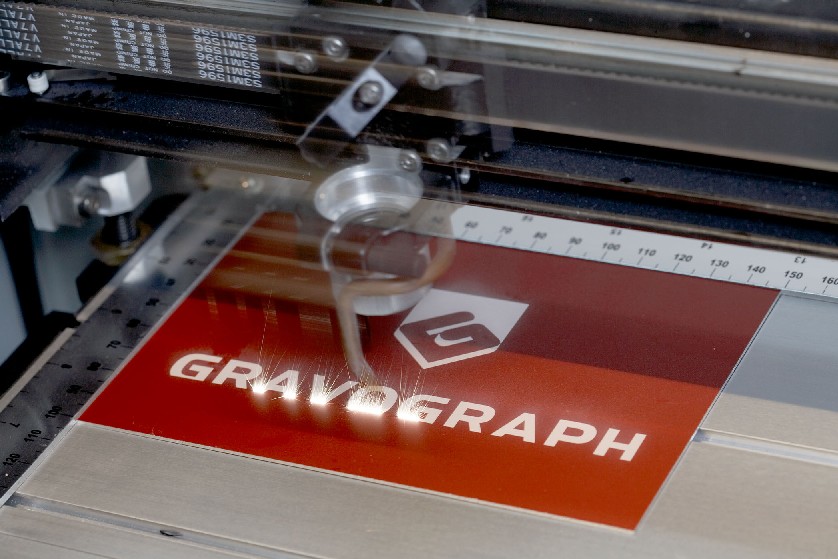
Maszyna przekształca cyfrowy wzór w kontrolowaną ścieżkę ekspozycji laserowej. Gdy materiał pochłonie wystarczającą ilość energii, jego powierzchnia ulega zmianie. W wielu systemach znakowania element pozostaje w jednym położeniu; wiązka laserowa przesuwa się po nim.
Typowa konstrukcja przemysłowa wykorzystuje dwa małe, napędzane silnikiem zwierciadła, zwane galwanometrami lub galwosami. Jedno z nich kieruje wiązkę w każdym kierunku przez pole znakowania. Soczewka skupiająca skupia ją na przedmiocie obrabianym. Sterownik lasera koordynuje ruch wiązki z działaniem lasera. [1]

- Przygotuj wzór i jego dane.Oprogramowanie definiuje tekst, grafikę, obszary wypełnienia i zawartość kodu. W przypadku numerów seryjnych źródło danych musi dostarczyć prawidłową wartość dla każdej części; nawet znak krzyżyka może zawierać nieprawidłową liczbę.
- Zlokalizuj część i ustaw ostrość.Oprawa utrzymuje powierzchnię oznakowania na zamierzonej wysokości i w odpowiedniej orientacji. Kamera lub czujnik może pomóc w pozycjonowaniu. Ostrość nie jest po prostu „wystarczająco bliska”: zmiana wysokości może zmienić miejsce i oznaczenie.
- Zastosuj wybraną recepturę laserową.Źródło dostarcza określony sygnał wyjściowy, podczas gdy skaner podąża za wzorcem. W systemie impulsowym moc, częstotliwość powtarzania i czas trwania impulsu wpływają na sposób, w jaki energia dociera do powierzchni.
- Narysuj kontury lub wypełnij obszar.Wiązka może narysować linię raz, wypełnić kształt gęsto rozmieszczonymi liniami skanowania lub powtórzyć przejścia. Te opcje wpływają na wygląd i czas przetwarzania.
- Obejrzyj gotowy znak.Sprawdź zawartość, położenie i wynik powierzchni. Jeśli znak jest kodem, odczytaj go lub zweryfikuj metodą wymaganą dla danej aplikacji przed wydaniem części.
Nie wszystkie maszyny korzystają z tego samego układu. Niektóre poruszają głowicą na suwnicy; inne dodają oś obrotową, śledzenie przenośnika lub kontrolę ostrości dla części zakrzywionych i schodkowych. Płaski obszar znakowania sam w sobie nie dowodzi, że maszyna potrafi utrzymać ostrość na zakrzywionej powierzchni.
Znakowanie laserowe, grawerowanie i trawienie: jaka jest różnica?
Znakowanie laserowe to szerokie pojęcie; grawerowanie to jeden ze sposobów na uzyskanie znaku. Słowo „trawienie” jest używane rzadziej. Omawiając zadanie, należy opisać wymagany efekt powierzchni, zamiast opierać się wyłącznie na nazwie procesu.
| Semestr | To, co zwykle opisuje | Co powinna udowodnić próbka |
|---|---|---|
| znakowanie laserowe | Widoczny i czytelny wzór uzyskany poprzez zmianę materiału lub warstwy powierzchniowej. | Wymagany kontrast, lokalizacja i czytelność, przy akceptowalnym wpływie na część. |
| Grawerowanie laserowe | Usunięcie materiału pozostawiające wgłębiony wzór. | Głębokość, jakość krawędzi, kontrola zanieczyszczeń i wpływ na pozostałą sekcję. |
| Trawienie laserowe | Często jest to płytki proces teksturowania powierzchni lub płytkiego usuwania; terminologia różni się w zależności od dostawcy. | Uzgodniona głębokość lub profil powierzchni. Nie zakładaj uniwersalnego limitu głębokości na podstawie słowa „trawienie”. |
Na mniejszych ekranach przesuń tabelę poziomo, aby zobaczyć każdą kolumnę.
Na przykład gładki, ciemny znak identyfikacyjny i wgłębiony numer identyfikacyjny mogą spełniać różne potrzeby. Jeśli ma to znaczenie dla dostępu do czyszczenia, uszczelnienia, zmęczenia materiału lub wyglądu, przed wyborem procesu należy określić, jaka zmiana powierzchni jest dozwolona.
W jaki sposób laser zmienia powierzchnię metalu lub tworzywa sztucznego?
Ten sam widoczny kolor może wynikać z różnych zmian fizycznych. To ważne, ponieważ znak, który na pierwszy rzut oka wygląda dobrze, może zachowywać się inaczej podczas czyszczenia, ścierania lub późniejszej obróbki.
Metale: utlenianie, tekstura powierzchni lub usuwanie
Ekspozycja laserowa może utworzyć kontrastową warstwę tlenku, przetopić powierzchnię lub usunąć materiał. Te metody nie zapewniają jednakowego stanu powierzchni. W przypadku znakowania laserowego metali należy odróżnić wymóg kontrastu od wymogu głębokości; „przyciemnienie” nie jest pełną specyfikacją. [1]
Tworzywa sztuczne: zmiana koloru, spienianie lub karbonizacja
Polimer lub jego barwniki mogą zmieniać kolor pod wpływem promieniowania laserowego. Spienianie może powodować powstawanie komórek rozpraszających światło i jaśniejszych śladów na ciemnym plastiku. Karbonizacja może powodować powstawanie ciemniejszych śladów na jaśniejszym plastiku. Rzeczywista reakcja zależy od składu i lasera, a nie tylko od nazwy żywicy. [2]
Części powlekane: odsłonić warstwę kontrastową
Usunięcie wierzchniej warstwy może odsłonić inny kolor pod spodem. Jednym z zastosowań jest podświetlany przycisk sterujący: symbol musi przepuszczać światło, a otaczająca go powłoka musi pozostać nienaruszona. Jest to zadanie polegające na usunięciu warstwy, a nie na prośbie o głębokie grawerowanie w całej części. [2]
Jakie rodzaje laserów są stosowane do znakowania?
Lasery światłowodowe, UV i CO₂ to popularne punkty wyjścia, ale nie są one zamienne. Materiał musi absorbować wybraną długość fali w użyteczny sposób. Wybór zawęża się pod względem zachowania impulsu i wymaganego wykończenia.
| Źródło | Typowe zastosowania do oceny | Co nadal wymaga testu próbnego |
|---|---|---|
| Włókno pulsacyjne Zwykle około 1,064 nm | Identyfikacja i grawerowanie metali, niektóre tworzywa sztuczne i powierzchnie powlekane. | Kontrast, głębia i efekty ciepła mają wpływ na dokładny gatunek, wykończenie lub recepturę. |
| UV Zwykle 355 nm | Delikatne oznaczenia na odpowiednich tworzywach sztucznych i innych zastosowaniach, w których przydatne są krótsze fale. | Reakcja materiału, jakość krawędzi oraz wszelkie uszkodzenia termiczne lub powierzchniowe. „UV” nie oznacza braku uszkodzeń. |
| CO Często około 10.6 µm | Materiały organiczne, takie jak drewno i papier, a także odpowiednie tworzywa sztuczne i szkło. | Czytelny kontrast i faktura. Nie zakładaj, że ta sama maszyna będzie znakować gołe metale w ten sam sposób. |
Podane długości fal są typowymi przykładami, a nie jedynymi długościami fal dostępnymi w każdej rodzinie źródeł. [1] [2] [3]
Zielone lasery oraz systemy pikosekundowe i femtosekundowe również służą do specjalistycznych zadań znakowania. Długość fali i czas trwania impulsu opisują różne właściwości: krótszy impuls nie oznacza automatycznie krótszej długości fali.
Czy MOPA różni się od lasera światłowodowego?
Marker światłowodowy MOPA to nadal laserowy marker światłowodowy. MOPA oznacza wzmacniacz mocy oscylatora głównego , układ generujący sygnał, a następnie go wzmacniający. W wielu przemysłowych systemach znakowania zapewnia on większą kontrolę nad czasem trwania impulsu i częstotliwością powtarzania niż konwencjonalna konstrukcja z przełączaniem dobroci (Q-switch). [3]
Ta elastyczność może pomóc w dostrojeniu trudnego znaku, ale nie gwarantuje znakowania kolorem, mniejszej ilości ciepła ani szybszego wydruku na każdym materiale. Porównaj rzeczywiste ustawienia źródła i wynik próbki – nie porównuj „MOPA vs. włókno”, jakby to były wzajemnie wykluczające się kategorie.
Aby uzyskać bardziej szczegółowe porównanie źródeł, zobacz artykuł „ Oznakowanie światłowodowe a znakowanie laserowe UV ”. W przypadku urządzeń zbudowanych ze źródeł światłowodowych o regulowanym impulsie, zobacz artykuł „Urządzenia do znakowania laserowego MOPA”.
Dlaczego konkretny materiał i wykończenie są takie ważne?
„Aluminium” to nie wszystko. Surowe, anodowane i malowane aluminium prezentuje belki o różnych powierzchniach. Podobnie, dwa elementy oznaczone tą samą rodziną tworzyw sztucznych mogą zawierać różne pigmenty lub dodatki i pozostawiać różne ślady.
Przykład ilustrujący: czarna obudowa z formowanego szkła dobrze się znakuje, natomiast biała wersja daje słaby kontrast przy użyciu tej samej receptury. Przed zwiększeniem mocy sprawdź, czy zmieniła się formuła i absorpcja. Pierwsza udana próbka nie potwierdziła obu kolorów.
Przetestuj reprezentatywne części produkcyjne, w tym warianty wykończenia i koloru, które będziesz faktycznie sprzedawać. Wypolerowany kupon demonstracyjny nie zastępuje teksturowanej, zakrzywionej lub powlekanej części produkcyjnej.
Które ustawienia mają wpływ na jakość i szybkość znakowania laserowego?
Żadne pojedyncze ustawienie nie ma wpływu na cały efekt. Zachowaj stały materiał i pożądany efekt wykończenia, oceniając jednocześnie, jak te ustawienia ze sobą współdziałają:
- Zachowanie mocy i impulsu: średnia moc, energia impulsu, czas trwania impulsu i częstotliwość powtarzania są ze sobą powiązane, ale nie są tym samym.
- Prędkość skanowania: jak szybko plamka przemieszcza się po powierzchni. Szybsze skanowanie zmienia ekspozycję dostarczoną wzdłuż linii.
- Odstępy między kreskowaniami i przejścia: odstęp między liniami wypełnienia i liczba powtórzeń. Mniejsze odstępy lub więcej przejść zwiększają nakład pracy, ale nie zawsze poprawiają efekt końcowy.
- Ustawienia ostrości i pola: rozmiar plamki, wysokość robocza i użyteczne pole znakowania muszą być dostosowane do najmniejszego elementu i geometrii części.
Prosty przykład odstępu między impulsami
Rozważmy linię prostą skanowaną ze stałą prędkością 1,000 mm/s z równomiernie rozmieszczonymi impulsami o częstotliwości 50 kHz , czyli 50 000 impulsów na sekundę. Odległość między środkami impulsów wynosi:
Odstęp między impulsami = prędkość skanowania ÷ częstość impulsów
1,000 ÷ 50 000 = 0.020 mm = 20 µm
Przy 2,000 mm/s i tej samej częstotliwości impulsów odstęp wynosi 40 µm. Jest to ilustracja obliczeniowa, a nie zalecany przepis na znakowanie.
Obliczenia nie mówią o stopniu nakładania się ani o tym, czy znak będzie akceptowalny. Nadal potrzebny jest rzeczywisty rozmiar plamki, energia impulsu, reakcja powierzchni i wzór skanowania. Zakłada się również stały ruch; narożniki i obszary przyspieszenia wymagają osobnej uwagi.
Prędkość skanowania nie jest liczbą gotowych części na godzinę
Cykl produkcyjny obejmuje załadunek, pozycjonowanie, znakowanie, sprawdzanie rezultatów i rozładunek. Podana prędkość skanera pomija większość tych czynności. Porównaj kompletne cykle z wykorzystaniem tej samej grafiki, jakości znakowania i metody obsługi części.
Czy znakowanie laserowe jest trwałe i czy może uszkodzić część?
Znak laserowy może być trwały, ponieważ zmienia powierzchnię elementu lub jego warstwę wierzchnią zamiast zwykłej drukowanej etykiety. Trwałość nie oznacza jednak niemożności usunięcia . Zużycie może usunąć płytki ślad, późniejsze wykończenie może go zakryć, a ekspozycja na substancje chemiczne może zmienić jego kontrast.
„Bezkontaktowy” oznacza, że narzędzie znakujące nie naciska na element. Nie oznacza to jednak, że laser pozostawia materiał niezmieniony. Nadmierna lub nieodpowiednia ekspozycja może spowodować usunięcie zbyt dużej ilości materiału, niepożądany efekt cieplny lub zmianę powłoki pełniącej funkcję ochronną.
Wybierz test trwałości na podstawie warunków eksploatacji części. Jeśli element będzie myty, narażony na działanie rozpuszczalników, powlekany lub wielokrotnie dotykany, sprawdź znak po tych czynnościach. W przypadku części wrażliwych na korozję lub krytycznych dla bezpieczeństwa, sam wygląd nie jest wystarczającym dowodem na akceptowalny proces.
Uzgodnij, co musi pozostać akceptowalne: czytelność treści, stan powierzchni, głębokość śladów, wygląd lub wszystkie z nich. Następnie zapisz warunki ekspozycji i metodę akceptacji wraz z zatwierdzoną recepturą.
Jak sprawdzić kod naniesiony laserowo?
Oddziel trzy pytania: Czy kod zawiera właściwe dane? Czy docelowy czytnik może go zdekodować? Czy spełnia on wymaganą specyfikację jakości symboli? To są różne testy. Pomyślne skanowanie telefonu nie daje odpowiedzi na wszystkie trzy pytania.
- Sprawdź dane. Potwierdź numer seryjny lub ładunek z zapisem zadania. Uwzględnij obsługę brakujących danych i duplikatów numerów.
- Sprawdź odczyt w rzeczywistym ustawieniu. Użyj odpowiedniego czytnika, odległości roboczej, orientacji części i oświetlenia. Powierzchnia odblaskowa może wyglądać zupełnie inaczej w różnym świetle.
- Sprawdź jakość, jeśli wymaga tego specyfikacja. Należy stosować uzgodnioną metodę weryfikacji i warunki raportowania. Norma ISO/IEC 29158:2025 dotyczy jakości symboli znakowanych bezpośrednio na częściach, w tym zmian w oświetleniu, pomiarach i stopniowaniu w porównaniu z normą ISO/IEC 15415. Nie stawia ona jednak każdemu klientowi takich samych wymagań akceptacji. [4]
Symbol Data Matrix nie jest automatycznie symbolem GS1 Data Matrix. Użycie GS1 wiąże się ze specyficznymi zasadami kodowania danych, a nie tylko wyglądem wzoru kwadratowego. Przed przetestowaniem procesu znakowania numeru seryjnego należy potwierdzić wymagany format kodu . [5]
Przechowuj zapisy dotyczące wariantów części, pliku oznaczeń, receptury i wyników kontroli, aby późniejszą zmianę materiału lub układu można było ocenić pod kątem tych samych wymagań.
Jakie środki bezpieczeństwa i konserwacji są potrzebne przy znakowaniu laserowym?
Mały obszar znakowania może nadal wiązać się z niebezpiecznym promieniowaniem laserowym. Prawidłowo zaprojektowany system zamknięty może mieć niższą klasyfikację emisji dostępnej niż laser dużej mocy w jego wnętrzu. Otwarcie obudowy w celu przeprowadzenia serwisu zmienia sytuację narażenia. Nie należy pomijać blokad, aby przyspieszyć załadunek lub rozwiązywanie problemów. [6]
Ocenić dostęp do wiązki, odbicia, ryzyko pożaru i opary powstające podczas procesu w danej instalacji. Konstrukcja obudowy i system odciągu muszą być dostosowane do materiału i procesu. Okulary ochronne, wymagane w ocenie, nie zastępują ochrony przed dostępem do niebezpiecznego promieniowania. [6] [7]
Bezpośrednie znakowanie laserowe pozwala uniknąć stosowania tuszu i szablonów drukarskich, ale nie oznacza to, że cały system jest bezobsługowy. Należy przestrzegać instrukcji obsługi dotyczących kontroli optyki, chłodzenia i serwisowania wyciągów. W ocenie kosztów eksploatacji należy uwzględnić filtry, środki czyszczące i wszelkie niezbędne pomoce do znakowania.
Jak wybrać maszynę do znakowania laserowego?
Zacznij od części i wymaganego oznaczenia, a nie tylko od mocy. Poproś dostawcę o zademonstrowanie powtarzalnego wyniku na reprezentatywnych częściach, a następnie potwierdź, że cała maszyna jest w stanie zapewnić wymagany poziom wydajności.
Przykładowy, przydatny wniosek obejmuje:
- Część: gatunek materiału lub żywicy, wykończenie, warianty kolorystyczne, wymiary i zdjęcia.
- Znak: format grafiki lub kodu, rzeczywisty rozmiar, lokalizacja, wymagany kontrast oraz wszelkie ograniczenia głębokości lub powierzchni.
- Przepływ pracy: wielkość partii, cel cyklu całkowitego, metoda ładowania i zmienne źródło danych.
- Dowód: wymagania czytelnika lub weryfikacji oraz czyszczenie, zużycie lub inne wystawienia na działanie czynników zewnętrznych, którym znak musi sprostać.
W przypadku stanowiska autonomicznego należy skupić się na powtarzalności załadunku i jasnych instrukcjach roboczych. W przypadku zautomatyzowanego systemu znakowania laserowego należy również zdefiniować interfejsy liniowe, transfer danych oraz to, co się stanie w przypadku niepowodzenia znakowania lub odczytu.
Praktycznym wyborem jest połączenie źródła, optyki, osprzętu, oprogramowania i kontroli, które niezawodnie zapewniają wymagany znak. Po zapoznaniu się z tymi wymaganiami, zapoznaj się z maszynami do znakowania laserowego Oceanplayer .
Źródła techniczne
- Coherent: Czym jest znakowanie laserowe? — wspólna architektura skanera, procesy powierzchniowe i rodziny źródeł.
- TRUMPF: Znakowanie laserowe tworzyw sztucznych — wchłanianie, formułowanie, zmiana koloru, pienienie i usuwanie warstw.
- Gravotech: Jak działa technologia lasera światłowodowego MOPA? — architektura źródłowa i elastyczność sterowania impulsami.
- ISO / IEC 29158: 2025 — specyfikacja testu jakości symbolu bezpośredniego znakowania części, wydanie drugie.
- Wytyczne GS1 DataMatrix — wskazówki dotyczące kodowania i stosowania specyficzne dla GS1; powiązane wydanie 2.5.1.
- Oregon OSHA: Lasery — Bezpieczne praktyki pracy — zasady dotyczące osłony, klasyfikacji i narażenia; karta informacyjna z września 2025 r.
- Podręcznik techniczny OSHA: Zagrożenia związane z laserem — sterowanie wiązką i zagrożenia powietrzne generowane przez procesy.
- IPG Photonics: Znakowanie laserowe — definicja procesu i porównanie z tradycyjnymi metodami identyfikacji.