

เครื่องเชื่อมเลเซอร์ 3-in-1: คุ้มไหมที่จะซื้อ?
เครื่องจักร 3-in-1 อาจเป็นตัวเลือกที่เหมาะสมเมื่อการเชื่อมเป็นงานหลัก การทำความสะอาดเป็นงานเสริม และการตัดเป็นงานที่ทำเป็นครั้งคราว แต่จะไม่เหมาะสมนักเมื่อต้องการความแม่นยำในการปรับสภาพพื้นผิว การตัดชิ้นงานเพื่อการผลิตซ้ำ หรือการทำงานพร้อมกันหลายอย่าง ควรเลือกซื้อเครื่องจักรที่มีการกำหนดค่าและขั้นตอนการทำงานที่ผ่านการทดสอบแล้ว ไม่ใช่แค่เลือกซื้อเพราะคำสัญญาว่าจะมีเครื่องจักรครบชุด 3 อย่างในตู้เดียว
“3-in-1” ประกอบด้วยอะไรบ้าง?
ในคู่มือนี้ คำว่า 3-in-1 หมายถึงเครื่องมือพกพาที่ใช้สำหรับการเชื่อม การทำความสะอาด และการตัด โดยทั่วไปแล้ว เครื่องมือนี้จะใช้แหล่งกำเนิดเลเซอร์ไฟเบอร์ ตัวควบคุม ระบบระบายความร้อน และสายส่งสัญญาณร่วมกัน ส่วนหัว เลนส์ หัวฉีด การจ่ายแก๊ส และการตั้งค่าซอฟต์แวร์จะเป็นตัวกำหนดว่าแต่ละโหมดสามารถทำอะไรได้บ้าง
ฉลากดังกล่าวไม่ใช่ข้อกำหนดความสามารถที่เป็นมาตรฐาน บางแพ็คเกจใช้หัวแปลงได้เพียงหัวเดียว ในขณะที่บางแพ็คเกจอาจต้องการหัวเพิ่มเติมหรือชุดเลนส์ คำว่า “มัลติฟังก์ชั่น” ยังอาจหมายถึงการเชื่อมพร้อมการทำความสะอาดก่อนและหลังการเชื่อมด้วย ตัวอย่างเช่นภาพรวมของ LightWELD จาก IPGอธิบายถึงการเชื่อมและการทำความสะอาด ดังนั้นคำพูดดังกล่าวเพียงอย่างเดียวจึงไม่ควรตีความว่าเป็นการยืนยันโหมดการตัด
สอบถามรายละเอียดเกี่ยวกับรุ่นที่แน่นอน ประเภทแหล่งกำเนิดแสงเลเซอร์ หัวติดตั้ง รายการอุปกรณ์เสริม คู่มือฉบับแก้ไข และฟังก์ชันที่รวมอยู่ด้วย ยืนยันว่ารายการใดเป็นมาตรฐาน ตัวเลือกเสริม หรือไม่รองรับ หน้าจอที่มีไอคอนสามไอคอนไม่ได้หมายความว่าแพ็คเกจที่เสนอราคาตรงตามข้อกำหนดการผลิตทั้งสามข้อ
แหล่งกำเนิด + ตัวควบคุม + ระบบระบายความร้อน + ระบบส่งจ่าย
การกำหนดค่าหัวเชื่อม ข้อต่อ ลวดเชื่อม (ตามความจำเป็น) และการป้องกันด้วยฉนวน
ระบบเลนส์สแกนที่เข้ากันได้ เป้าหมายบนพื้นผิว และการตั้งค่าการกำจัด
หัวฉีดตัดที่ได้รับการอนุมัติ ระบบโฟกัส แก๊สช่วย และอุปกรณ์รองรับการทำงาน
สำหรับอุปกรณ์พกพาแบบแหล่งเดียวและเอาต์พุตเดียว โหมดเหล่านี้เป็นโหมดเรียงลำดับ ไม่ใช่สถานีการผลิตอิสระสามสถานี สถาปัตยกรรมแบบหลายหัวที่แตกต่างกันจะต้องได้รับการประเมินจากเอกสารประกอบของผลิตภัณฑ์นั้นๆ
โหมดการเชื่อม การทำความสะอาด และการตัด สามารถทำอะไรได้บ้าง?
แต่ละฟังก์ชันแก้ปัญหาที่แตกต่างกันและต้องการมาตรวัดความสำเร็จเฉพาะของตนเอง ผลลัพธ์การเชื่อมที่แข็งแรงไม่ได้บ่งบอกถึงคุณภาพการทำความสะอาดหรือความแม่นยำในการตัดเสมอไป
| ฟังก์ชัน | ความสามารถที่มีประโยชน์ | ขีดจำกัดที่สำคัญ |
|---|---|---|
| การเชื่อมโลหะ | เชื่อมต่อรอยต่อโลหะที่เหมาะสม โดยใช้หรือไม่ใช้สารอุดรอยต่อก็ได้ โดยใช้ข้อต่อและการตั้งค่าที่ได้รับการพิสูจน์แล้ว | กำลังและรอยเชื่อมที่เรียบร้อยไม่ได้บ่งบอกถึงการหลอมรวม ความแข็งแรง ประสิทธิภาพการกันรั่ว หรือความทนทานต่อการเปลี่ยนแปลงของช่องว่าง |
| การทำความสะอาด | กำจัดชั้นผิวที่กำหนดไว้ในบริเวณที่เลนส์และแหล่งกำเนิดแสงที่ติดตั้งไว้สามารถสร้างผลลัพธ์ที่ยอมรับได้ | การลอกออกอาจทำให้พื้นผิวร้อนขึ้นหรือเกิดการเปลี่ยนแปลง ความกว้างของการสแกนและลักษณะที่สว่างสดใสไม่ได้บ่งชี้ถึงพื้นที่การผลิตที่ยอมรับได้หรือความพร้อมในการเคลือบ |
| ตัด | แยกแผ่นกระดาษที่เหมาะสมสำหรับการตัดแต่งหรือการตัดแบบง่ายๆ โดยใช้หัวฉีดและแก๊สตามที่กำหนด | หัวจับแบบมือถือไม่ได้เพิ่มการเคลื่อนที่แบบ CNC การควบคุมความสูงอัตโนมัติ การจัดเรียงชิ้นงาน หรือการรับประกันความแม่นยำของขนาด |
การเชื่อม: พิสูจน์ความแข็งแรงของรอยต่อ ไม่ใช่แค่ชื่อวัสดุ
รอยเชื่อมแผ่นโลหะที่เข้าถึงได้ง่าย มีขอบที่ควบคุมได้ การหนีบ และช่องว่างที่เหมาะสม ถือเป็นตัวอย่างการทดลองที่มีประโยชน์ ระบุโลหะผสมและสภาพ ความหนาจริง รูปทรงการเชื่อมแบบชน/ซ้อน/เข้ามุม/รูปตัวที ตำแหน่ง พื้นผิว ลวดเชื่อม และประสิทธิภาพของผลิตภัณฑ์ที่ต้องการ “สแตนเลส” หรือ “อลูมิเนียม” ไม่ใช่ข้อกำหนดการเชื่อมที่สมบูรณ์
การให้ความร้อนแบบเข้มข้นสามารถลดความร้อนโดยรอบและการตกแต่งพื้นผิวได้ในงานที่เหมาะสม แต่ไม่สามารถป้องกันการไหม้ทะลุ รูพรุน การหลอมไม่สมบูรณ์ หรือการบิดเบี้ยวได้ การสั่นของลวดและลำแสงสามารถช่วยสร้างช่องว่างการเชื่อมต่อที่ใช้งานได้ แต่ไม่สามารถแก้ไขปัญหาการประกอบทุกอย่างได้
คำแนะนำการประกอบของ TWIอธิบายว่าการหนีบ การอุด และการเคลื่อนที่ของคานส่งผลต่อค่าความคลาดเคลื่อนของช่องว่างอย่างไร อย่าแปลงคำแนะนำกระบวนการทั่วไปของ TWI หรือกฎเกี่ยวกับเส้นผ่านศูนย์กลางลวดของผู้จำหน่าย ไปเป็นค่าความคลาดเคลื่อนของช่องว่างที่รับประกันได้สำหรับข้อต่อแบบใช้มือทุกชิ้น
ต้องมีการตรวจสอบตัวแทนตามข้อกำหนดของผลิตภัณฑ์ พื้นผิวที่ดูดีอาจปกปิดข้อบกพร่องภายในได้ และการตรวจสอบเพียงส่วนเดียวจะอธิบายเฉพาะตำแหน่งที่สุ่มตัวอย่างเท่านั้น การรับรองคุณสมบัติของชิ้นส่วนในตระกูลหนึ่งไม่ได้หมายความว่าจะครอบคลุมถึงโลหะผสม ความหนา รอยต่อ หรือลักษณะการใช้งานที่แตกต่างกันโดยอัตโนมัติ

การทำความสะอาด: การกำจัดคราบสกปรกและการทำความสะอาดความเสียหายของพื้นผิวแยกกัน
โหมดการทำความสะอาดอาจช่วยขจัดสนิมเล็กน้อย ออกไซด์ หรือสารเคลือบออกจากบริเวณที่ควบคุมได้ ในบริเวณรอยเชื่อม ประโยชน์ของมันคือการหลีกเลี่ยงขั้นตอนการเตรียมหรือการตกแต่งเพิ่มเติม อย่างไรก็ตาม ผลลัพธ์ยังคงขึ้นอยู่กับชั้นเริ่มต้น วัสดุรองรับ การส่งลำแสง จำนวนรอบการฉาย และจุดสิ้นสุดที่ต้องการ
แพลตฟอร์มการเชื่อมจำนวนมากใช้แหล่งกำเนิดคลื่นต่อเนื่อง ซึ่งบางครั้งอาจมีการปรับความถี่ การควบคุมความถี่หรือรอบการทำงานเพียงอย่างเดียวไม่ได้พิสูจน์ถึงความสามารถในการทำความสะอาดด้วยพัลส์ระดับนาโนวินาที ควรสอบถามถึงระยะเวลาของพัลส์ พลังงาน กำลังสูงสุดและเฉลี่ย และโหมดการทำงานที่รองรับ เมื่อพื้นผิวต้องการความแตกต่างเหล่านั้น
ภาพรวมเทคโนโลยีของ P-Laserแยกแยะความแตกต่างระหว่างการกำจัดด้วยพัลส์สั้นกับการประมวลผลด้วยความร้อนแบบต่อเนื่อง การทำความสะอาดด้วยพัลส์สามารถช่วยควบคุมพื้นผิวที่บอบบางได้อย่างมีประสิทธิภาพ แต่ไม่ได้หมายความว่าจะปราศจากความเสียหายเสมอไป การทำความสะอาดด้วยความร้อนแบบต่อเนื่องก็ไม่ได้หมายความว่าไม่เหมาะสมเสมอไปเช่นกัน: ต้องเป็นไปตามข้อจำกัดด้านการกำจัดและการใช้งานของพื้นผิวจริง
ตรวจสอบสภาพที่จำเป็นสำหรับขั้นตอนต่อไป รอยต่อสแตนเลสที่ดูสะอาดไม่ได้หมายความว่าประสิทธิภาพในการต้านทานการกัดกร่อน การเกิดชั้นฟิล์มป้องกัน หรือความพร้อมสำหรับการเคลือบผิวที่ต้องการความแม่นยำสูงได้รับการฟื้นฟูแล้ว หากจำเป็น ให้เปรียบเทียบสารตกค้าง ความหยาบ การเปียก ขนาด และประสิทธิภาพการใช้งาน ไม่ใช่แค่สีเพียงอย่างเดียว
สำหรับพื้นที่ขนาดใหญ่ ให้คำนวณพื้นที่ที่ยอมรับได้ต่อชั่วโมงการผลิตที่ผ่านไป รวมถึงการผ่านซ้ำ การจัดการ การตรวจสอบ และการหยุดชะงัก การสแกนที่กว้างขึ้นเป็นเพียงการตั้งค่าทางเรขาคณิตเท่านั้น ไม่ได้เป็นการรับประกันว่าผลผลิตที่ยอมรับได้จะสูงขึ้นตามสัดส่วนคู่มือการทำความสะอาดด้วยเลเซอร์จะครอบคลุมตัวเลือกกระบวนการที่กว้างขึ้น
การตัด: แยกความสามารถในการตัดออกจากคุณภาพของชิ้นส่วนที่ใช้งานได้
การตัดจำเป็นต้องใช้ลำแสงเพื่อแยกความหนาของวัสดุตามเส้นทางที่ควบคุมได้ การโฟกัส สภาพของหัวฉีด การจ่ายก๊าซ การเคลื่อนที่ของหัวตัด วัสดุ และการรองรับชิ้นงาน ล้วนส่งผลต่อผลลัพธ์ภาพรวมการตัดของ TWIอธิบายถึงบทบาทของการจ่ายลำแสงและการควบคุมการเคลื่อนที่ในระบบการตัด
โหมดการตัดแบบใช้มือช่วยควบคุมนั้นมีประโยชน์สำหรับการตัดแต่งเป็นครั้งคราวหรือการตัดรูปทรงง่ายๆ เมื่อแบบร่างอนุญาตให้มีการเปลี่ยนแปลงตามที่แสดงไว้ ตรวจสอบว่างานเริ่มต้นที่ขอบหรือต้องเจาะหรือไม่ การตัดที่เริ่มต้นจากขอบที่ประสบความสำเร็จไม่ได้หมายความว่าจะสามารถเจาะรูภายในหรือชิ้นส่วนขนาดเล็กได้อย่างน่าเชื่อถือ
หัวตัดอย่างเดียวไม่ได้มาพร้อมกับโต๊ะ CNC เส้นทางการตัดที่ตั้งโปรแกรมไว้ การจัดเรียงแผ่นโลหะ หรือการควบคุมความสูงของหัวฉีดโดยอัตโนมัติ หากความแม่นยำของขนาด การลดครีบ/เศษโลหะ การตกแต่งขอบ หรือปริมาณการผลิตแผ่นโลหะเป็นความต้องการหลักของธุรกิจ ควรเปรียบเทียบกับเครื่องตัดเฉพาะทางหรือบริการตัดที่มีอยู่แล้ว
ควรแยกความแตกต่างระหว่างความหนาที่ตัดได้สูงสุดและความหนาที่แนะนำสำหรับการผลิตเพราะทั้งสองค่านี้ไม่ใช่ค่าสากลที่ไม่ขึ้นอยู่กับวัสดุ ก๊าซ ความเร็ว คุณภาพขอบ และสภาวะการตรวจสอบ ควรใช้คู่มือความหนาในการตัดด้วยเลเซอร์เฉพาะวัสดุสำหรับตัวแปรที่กว้างขึ้น ไม่ใช่ใช้เป็นเกณฑ์รับรองสำหรับเครื่องตัดเลเซอร์แบบมือถือรุ่นใดรุ่นหนึ่งโดยเฉพาะ
ต้องเปลี่ยนแปลงอะไรบ้างเมื่อสลับโหมดการทำงาน?
การเปลี่ยนโหมดคือการเปลี่ยนแปลงการตั้งค่าที่มีการควบคุม ไม่ใช่แค่การเลือกหน้าจอ ฮาร์ดแวร์และลำดับที่แน่นอนจะแตกต่างกันไปตามรุ่น ควรขอคำแนะนำที่ครอบคลุมทั้งโหมดปลายทางและการกลับสู่การเชื่อม
ตัวอย่างหนึ่งที่ได้รับการบันทึกไว้คือหน้าผลิตภัณฑ์ของ JASICอธิบายถึงการเปลี่ยนหัวฉีดสำหรับการตัด และการเปลี่ยนเลนส์รวมถึงโหมดการทำงานสำหรับการทำความสะอาดคู่มือรุ่น V2024A1ยังระบุว่าต้องถอดปลั๊กไฟก่อนเปลี่ยนเลนส์หรือทำการบำรุงรักษา นี่เป็นตัวอย่างว่าทำไมจึงต้องตรวจสอบอุปกรณ์เสริมและข้อกำหนดด้านความปลอดภัย ไม่ใช่คำแนะนำสำหรับเครื่องจักรอื่น
| การเปลี่ยนแปลง | การกำหนดค่าเพื่อตรวจสอบ | การตรวจสอบการปล่อยชิ้นส่วนแรก |
|---|---|---|
| การเชื่อม → การทำความสะอาด | หัวทำความสะอาด/เลนส์ที่ได้รับการอนุมัติ ระยะการทำงานและขอบเขตการสแกน สถานะตัวป้อน ก๊าซ การดูด และการป้องกันเฉพาะโหมด | จุดสิ้นสุดการกำจัดที่ต้องการ สารตกค้าง การเปลี่ยนแปลงของพื้นผิว และพื้นที่/เวลาที่ยอมรับได้บนพื้นผิวจริง |
| การเชื่อม → การตัด | ประกอบด้วย หัวฉีดตัดที่รองรับได้ดี, การโฟกัสและระยะห่าง, ข้อกำหนดของก๊าซช่วย, การรองรับชิ้นงาน, เส้นทางของเศษวัสดุที่ตัดออก และการกักเก็บลำแสง | การแยกชิ้นงานอย่างสมบูรณ์ รวมถึงค่าความคลาดเคลื่อนในการวาดแบบ ร่องตัด ความเรียบของขอบ เศษโลหะ และการเจาะรูที่จำเป็นใดๆ |
| การทำความสะอาดหรือการตัด → การเชื่อม | ตรวจสอบให้แน่ใจว่าได้ใช้กล้องส่องทางไกล/หัวฉีดเชื่อมและสูตรการเชื่อมที่ถูกต้อง หน้าต่างอยู่ในสภาพสมบูรณ์ การติดตั้งอุปกรณ์ป้องกันและป้อนลวดเชื่อม ปรับโฟกัส อุปกรณ์ยึดรอยต่อ และตรวจสอบความปลอดภัยเรียบร้อยแล้ว | รูปทรงการเชื่อมและผลการตรวจสอบที่ได้รับการอนุมัติ การนำสูตรการเชื่อมแบบเดิมกลับมาใช้เพียงอย่างเดียวไม่ถือเป็นการอนุมัติ |
โปรดอ่านคำแนะนำเกี่ยวกับสถานะความปลอดภัยในคู่มือก่อนทำการเคลื่อนย้ายอุปกรณ์ฮาร์ดแวร์
บุคลากรที่มีคุณสมบัติเหมาะสมควรปฏิบัติตามขั้นตอนการแยกส่วน การเข้าถึง การจัดการชิ้นส่วน และการเริ่มต้นใหม่ที่ระบุไว้ อย่าถือว่าสถานะ “สแตนด์บาย” บนจอแสดงผลเป็นหลักฐานว่าการบำรุงรักษาทางแสงหรือทางไฟฟ้ามีความปลอดภัย ตรวจสอบกับผู้จำหน่ายว่ามีวิธีการป้องกันไม่ให้ยอมรับชิ้นส่วนออปติกที่ไม่เข้ากัน สูตรการผลิตที่ไม่ถูกต้อง หรือการเชื่อมต่อก๊าซที่ไม่ถูกต้องอย่างไร
ตรวจสอบเส้นทางลำแสงและการป้องกันสำหรับทุกโหมด การทำความสะอาดที่ระยะการทำงานที่แตกต่างกันและการตัดผ่านชิ้นส่วนอาจเปลี่ยนแปลงการสัมผัสเกินกว่าบริเวณรอยเชื่อม หากหน้าสัมผัสหรือฟังก์ชันการป้องกันอื่นๆ ทำงานแตกต่างกันระหว่างโหมดต่างๆ ให้ระบุการทำงานที่ตั้งใจไว้และการป้องกันที่ได้รับการตรวจสอบแล้ว อย่าละเลยมาตรการป้องกันเพื่อทำการทดสอบการทำงาน
ระยะเวลานับจากส่วนที่ได้รับการยอมรับครั้งสุดท้ายถึงส่วนที่ได้รับการยอมรับครั้งแรก
รวมถึงการเข้าสู่สถานะที่ปลอดภัยตามที่กำหนด การเปลี่ยนและตรวจสอบฮาร์ดแวร์ การยืนยันยูทิลิตี้และการตั้งค่า การรีสตาร์ท การสร้างชิ้นส่วนตรวจสอบ และการตรวจสอบชิ้นส่วนนั้น วัดทั้งสองทิศทางและทำซ้ำกับผู้ปฏิบัติงานที่ได้รับการฝึกอบรมตามที่กำหนด
คำจำกัดความเรื่องเวลาแบบนี้มีประโยชน์มากกว่า "การเปลี่ยนเลนส์ใช้เวลาหนึ่งนาที" การเปลี่ยนเลนส์อย่างรวดเร็วอาจยังคงทำให้เกิดความล่าช้าก่อนที่โหมดถัดไปจะให้ผลลัพธ์ที่ยอมรับได้ บันทึกการตั้งค่าที่ไม่ถูกต้อง เลนส์ที่เสียหาย/สกปรก การเริ่มต้นที่ไม่สำเร็จ และความล่าช้าต่างๆ ไว้ในระหว่างการทดลองด้วย
ข้อมูลจำเพาะ 1500W และ 2000W บอกอะไรคุณบ้าง?
กำลังเอาต์พุตที่ระบุไว้เป็นการอธิบายถึงแหล่งจ่ายไฟ ไม่ใช่ความสามารถของกระบวนการทั้งหมด ควรแยกพิจารณาพลังงานขาเข้า ความหนาของการเชื่อม การแทรกซึม ความกว้างของการสแกน และผลผลิตที่ได้ กำลังวัตต์ที่สูงขึ้นอาจช่วยขยายช่วงการทำงานที่ทดสอบได้ แต่ไม่ได้หมายความว่าจะได้รอยเชื่อมที่ดีขึ้น การทำความสะอาดที่แม่นยำขึ้น หรือการตัดที่มีคุณภาพระดับเครื่อง CNC
ค่าที่เลือกเหล่านี้มาจากตารางข้อมูลผลิตภัณฑ์ของ JASICสำหรับรุ่นเหล่านี้เท่านั้น ไม่ใช่ข้อมูลจาก Oceanplayer Laser หรือผลการทดสอบอิสระ
| รายการที่เผยแพร่ | LS-15000F | LS-20000F |
|---|---|---|
| กำลังส่งออก/กำลังรับเข้าของเลเซอร์ | 1500 วัตต์ / 5.8 กิโลวัตต์ | 2000 วัตต์ / 7.8 กิโลวัตต์ |
| การเชื่อมแบบลวดเดี่ยว/การหลอมรวมตัวเอง: ความหนา/การแทรกซึมของการเชื่อม | 0.5–5 มม. / 0.5–3 มม. | 0.5–6 มม. / 0.5–4.5 มม. |
| ความหนาในการตัด: แนะนำ / ความหนาสูงสุด | ≤3 มม. / 5 มม. | ≤5 มม. / 6 มม. |
แหล่งข้อมูลดังกล่าวแยกความหนาและการแทรกซึมภายใต้หมวดหมู่ลวดเดี่ยว/การเชื่อมแบบหลอมรวมด้วยตนเอง แต่ไม่ได้ให้รายงานการยอมรับที่สมบูรณ์สำหรับโลหะผสม รอยเชื่อม และความหนาที่ระบุไว้ทั้งหมด นอกจากนี้ แถวการตัดยังไม่ได้กำหนดค่าความคลาดเคลื่อนของมิติ คุณภาพคมตัด หรือผลผลิตที่ต่อเนื่องสำหรับงานของคุณด้วย
อ่านตัวเลขแต่ละตัวพร้อมกับรายละเอียดการกำหนดค่าอุปกรณ์ ความหนาของการเชื่อมที่ระบุไว้อาจหมายถึงการเชื่อมวัสดุที่หนากว่าโดยไม่จำเป็นต้องเชื่อมทะลุความหนาทั้งหมด การยอมรับได้หรือไม่นั้นขึ้นอยู่กับข้อกำหนดของรอยต่อ หากต้องการการเชื่อมทะลุความหนาทั้งหมด ให้ตรวจสอบด้วยวิธีการที่ตกลงกันไว้แทนที่จะพึ่งพาข้อมูลความหนาของวัสดุที่ระบุไว้เพียงอย่างเดียว
ความกว้างในการทำความสะอาดขึ้นอยู่กับปืนและเลนส์ด้วย โปรดตรวจสอบเลนส์ที่ให้มา ระยะการทำงาน และผลลัพธ์การกำจัดที่ยอมรับได้ อย่านำข้อมูลจากอุปกรณ์ที่แตกต่างกันมาใช้ร่วมกัน
สำหรับชุดอุปกรณ์ขนาด 1500W หรือ 2000W ที่เสนอราคามา โปรดตรวจสอบให้แน่ใจว่าได้ข้อมูลแหล่งจ่ายไฟ หัวเครื่อง ตัวควบคุม ระบบระบายความร้อน ระบบไฟฟ้า และคู่มือการใช้งานที่ตรงกัน แก้ไขความแตกต่างระหว่างใบเสนอราคา เว็บไซต์ และคู่มือให้เรียบร้อยก่อนสั่งซื้อ ขนาดของระบบไฟฟ้าต้องคำนวณจากระบบที่ติดตั้งทั้งหมด ไม่ใช่แค่กำลังวัตต์ของเลนส์เพียงอย่างเดียว
การเปลี่ยนกะและการใช้กำลังการผลิตร่วมกันส่งผลต่อผลผลิตอย่างไร?
ตู้จ่ายไฟตู้เดียวอาจช่วยลดการเคลื่อนย้ายและอุปกรณ์ที่ซ้ำซ้อนได้ แต่แหล่งจ่ายไฟที่ใช้ร่วมกันเพียงแหล่งเดียวก็ทำให้เกิดคิวขึ้นได้เช่นกัน การทำความสะอาดไม่สามารถใช้แหล่งจ่ายไฟนั้นได้ในขณะที่กำลังทำการเชื่อมอยู่ ควรนับตารางเวลาจริง ไม่ใช่ผลรวมของอัตราที่ดีที่สุดที่โฆษณาไว้ของแต่ละโหมด
รวมเวลาการผลิตเฉพาะโหมด การโหลดและการตรวจสอบตามปกติ การเปลี่ยนชุดการผลิต การตรวจสอบชิ้นงานแรก การบำรุงรักษา และการหยุดชะงักที่คาดว่าจะเกิดขึ้นในโรงงาน หลีกเลี่ยงการตรวจสอบการนับซ้ำที่รวมอยู่ในขั้นตอนการเปลี่ยนชุดการผลิตแล้ว ตรวจสอบช่วงเวลาที่มีงานมากที่สุดและกำหนดส่งงาน รวมถึงค่าเฉลี่ยรายปีด้วย
ตารางการทำงานแบบใช้สถานีร่วมกันนี้เป็นเพียงตัวอย่าง ไม่ใช่ผลลัพธ์ที่วัดได้จากเครื่องจักรสมมติว่าโรงงานมีเวลาใช้งานได้ 400 นาทีต่อกะ งานที่วางแผนไว้ต้องใช้เวลาเชื่อม 210 นาที ทำความสะอาด 60 นาที ตัด 25 นาที และงานอื่นๆ ที่ไม่ทับซ้อนกัน เช่น การจัดการและการตรวจสอบ 50 นาที
ถ้าการเปลี่ยนโหมดแต่ละครั้งใช้เวลา 10 นาที การเปลี่ยนสี่ครั้งจะใช้เวลา210 + 60 + 25 + 50 + 40 = 385 นาทีการเปลี่ยนแปดครั้งจะใช้เวลา425 นาทีซึ่งเกินเวลาทำงานที่กำหนดไว้ 25 นาที ความสามารถในการประมวลผลเดียวกันนี้เหมาะสมกับตารางงานหนึ่ง แต่ใช้ไม่ได้กับอีกตารางงานหนึ่ง
เวลาเผื่อ 15 นาทีในตารางงานแรกไม่ใช่การรับประกันความน่าเชื่อถือ เวลาที่ระบุไว้เหล่านี้ไม่รวมความสูญเสียเพิ่มเติมใดๆ ที่ไม่ได้อยู่ในงบประมาณ ทดสอบการหยุดชะงักที่เกิดขึ้นจริง และพิจารณาการจัดกลุ่มงาน การว่าจ้างภายนอกสำหรับงานเป็นครั้งคราว หรือการจัดตั้งสถานีแยกต่างหาก ก่อนที่จะตัดสินใจเกี่ยวกับกำลังการส่งมอบ
การผลิตแบบเป็นชุดสามารถลดการสลับชิ้นงานได้ แต่ก็อาจทำให้มีงานระหว่างดำเนินการและเวลารอคอยเพิ่มขึ้น การเก็บชิ้นส่วนไว้ในสถานีเดียวสามารถลดการจัดการได้ แต่ก็อาจต้องมีการสลับชิ้นงานต่อชิ้นมากขึ้น เปรียบเทียบวิธีการทั้งสองนี้แทนที่จะคิดว่าการผลิตแบบไหลต่อเนื่องชิ้นเดียวเป็นทางเลือกที่ถูกกว่าเสมอไป
ความล้มเหลวของแหล่งจ่ายร่วม หัวอ่าน หรือตัวควบคุม อาจทำให้โหมดการทำงานที่กำหนดไว้ทั้งหมดหยุดชะงัก ตรวจสอบเวลาในการกู้คืน อะไหล่ ข้อยกเว้นการรับประกัน การเข้าถึงบริการ และเส้นทางการสำรองข้อมูล เครื่องจักรแยกต่างหากจะให้ความสามารถที่เป็นอิสระได้ก็ต่อเมื่อบุคลากร สาธารณูปโภค อุปกรณ์ และทรัพยากรร่วมอื่นๆ อนุญาตเท่านั้น
สถานการณ์การจัดซื้อแบบใดที่เหมาะสมกับเครื่องจักรแบบ 3-in-1?
เลือกโครงสร้างอุปกรณ์จากงานที่ต้องผ่านการตรวจสอบและจัดส่งตรงเวลา ต่อไปนี้เป็นสถานการณ์การจัดซื้อ ไม่ใช่การยืนยันว่าเครื่องจักรทุกเครื่องมีคุณสมบัติเหมาะสมสำหรับอุตสาหกรรมที่ระบุ
งานเชื่อมโลหะแผ่น พร้อมการทำความสะอาดเฉพาะจุด
ร้านที่ผลิตตู้หรือโครงสร้างที่เข้าถึงได้ง่าย อาจได้รับประโยชน์เมื่อวิธีการเชื่อมด้วยเลเซอร์ได้รับการพิสูจน์แล้ว และการทำความสะอาดเฉพาะจุดช่วยลดขั้นตอนการถ่ายโอนหรือการตกแต่งขั้นสุดท้าย การตัดแต่งที่ไม่ซับซ้อนเป็นครั้งคราวสามารถเพิ่มความยืดหยุ่นได้ หากคุณภาพการตัดตรงตามแบบที่กำหนด
กรณีการจัดซื้อยังคงใช้ได้แม้ว่าจะมีการใช้การตัดแต่งเพิ่มเติมเพียงไม่บ่อยนัก ตรวจสอบให้แน่ใจว่าข้อต่อสามารถทำซ้ำได้ ตารางการเปลี่ยนโหมดที่ใช้งานได้จริง และปริมาณงานที่เข้าเกณฑ์เพียงพอที่จะรองรับต้นทุนการติดตั้ง การผลิตเป็นชุดเล็ก ๆ ที่ควบคุมได้อาจเหมาะสมกว่า การผลิตในปริมาณมากไม่ใช่ข้อกำหนดที่ใช้ได้กับทุกกรณี
งานที่เน้นการทำความสะอาดโดยมีข้อจำกัดด้านพื้นผิวที่เข้มงวด
หากงานที่ได้รับค่าจ้างส่วนใหญ่เป็นการทำความสะอาดเชื้อรา การบูรณะชิ้นส่วนที่บอบบาง หรือการเตรียมพื้นผิวที่มีความหยาบหรือขีดจำกัดความเสียหายที่กำหนดไว้ ควรประเมินแหล่งที่มาของการทำความสะอาดก่อน ชุดโปรแกรมที่เน้นการเชื่อมไม่ควรเป็นค่าเริ่มต้นเพียงเพราะมีไอคอนการทำความสะอาดอยู่ด้วย
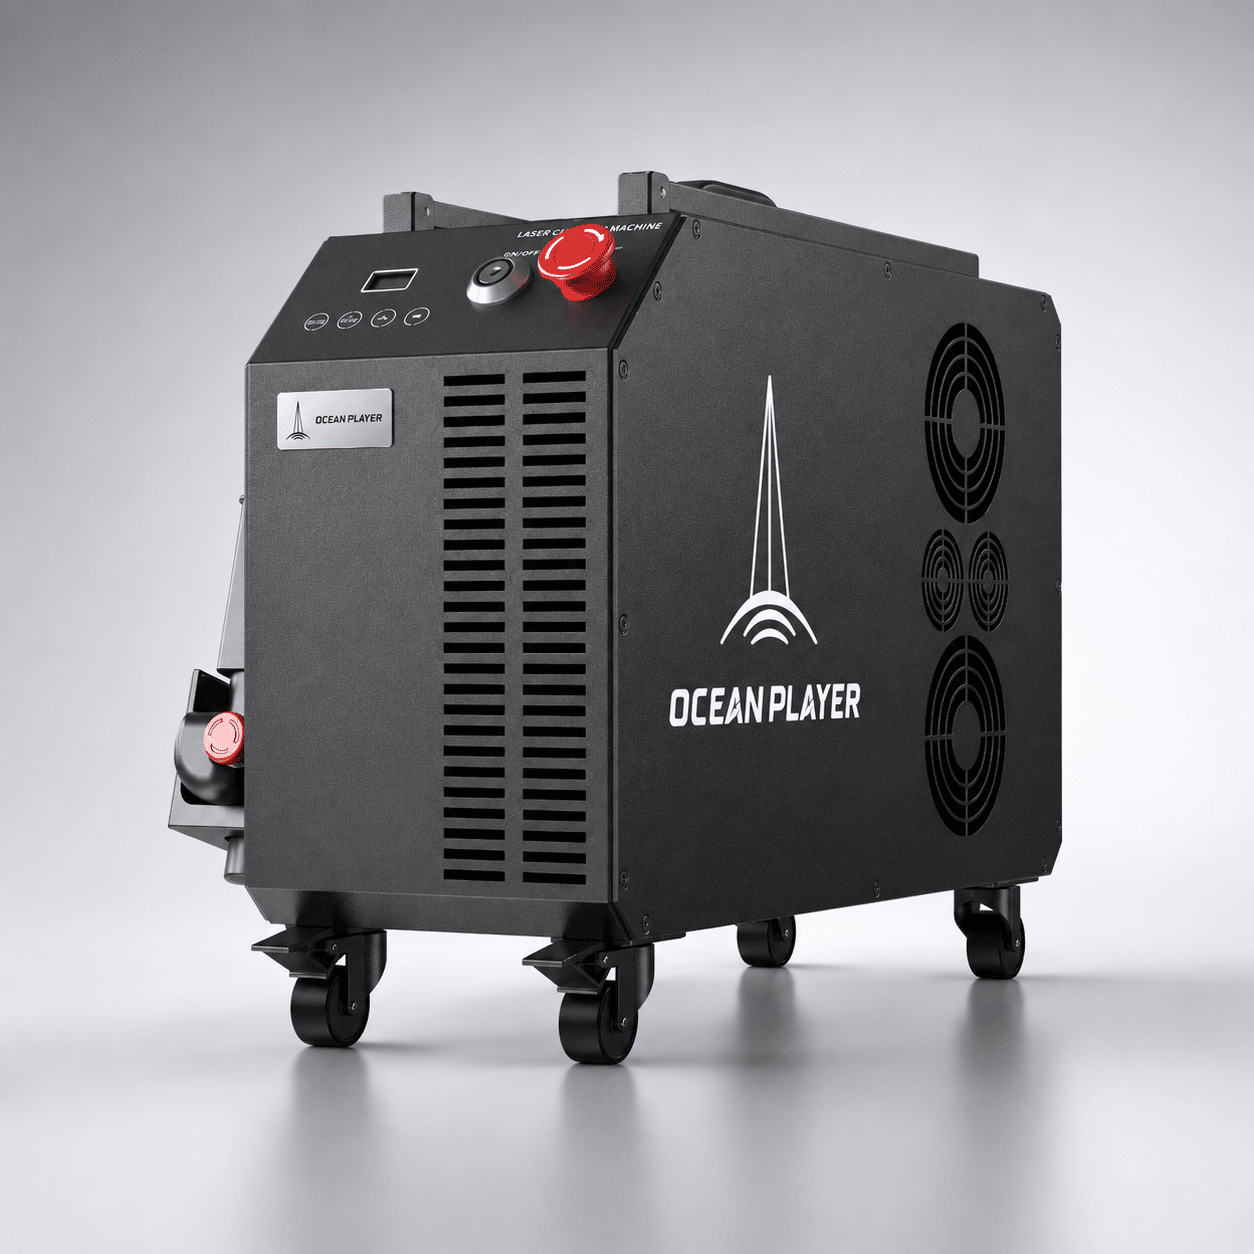
เปรียบเทียบเครื่องทำความสะอาดแบบพัลส์โดยเฉพาะ เครื่องทำความสะอาดแบบต่อเนื่อง (CW) ที่เหมาะสม และการกำหนดค่าแบบมัลติฟังก์ชันบนพื้นผิวและจุดปลายเดียวกัน ผลลัพธ์ที่ตัดสินได้คือการกำจัดที่ยอมรับได้โดยไม่ทำให้พื้นผิวเปลี่ยนแปลงไปอย่างไม่พึงประสงค์ ในอัตราที่ใช้งานได้ ไม่ใช่จำนวนฟังก์ชัน เครื่องทำความสะอาดเลเซอร์แบบพัลส์ 300W ของ Oceanplayer Laser ที่แสดงในภาพนี้เป็นระบบทำความสะอาดโดยเฉพาะ ไม่ใช่แพลตฟอร์มการเชื่อมแบบ 3-in-1
งานตัดเฉือนที่จำหน่ายโดย Drawing Tolerance
หากการจัดเรียงโปรไฟล์แบบซ้อนกัน รูที่ทำซ้ำได้ คุณภาพขอบ และปริมาณการผลิตแผ่นโลหะเป็นปัจจัยสำคัญต่อรายได้ ควรพิจารณาระบบตัดเฉพาะทางหรือซัพพลายเออร์ตัดที่มีชื่อเสียง โหมดการใช้งานแบบมือถือร่วมกันอาจมีประโยชน์สำหรับกรณีพิเศษโดยไม่จำเป็นต้องกลายเป็นเส้นทางการผลิตแผ่นโลหะหลัก
อย่าซื้อเครื่องมัลติฟังก์ชั่นกำลังสูงเพียงเพื่อแก้ปัญหาเรื่องการควบคุมการเคลื่อนไหว กำลังแสงที่มากขึ้นไม่ได้ช่วยให้การวางตำแหน่ง การรองรับ และระบบอัตโนมัติของชิ้นส่วนนั้นดีขึ้น
ทีมงานหรือกระบวนการอิสระที่ต้องทำงานร่วมกัน
เมื่อช่างเชื่อมต้องการใช้แหล่งเชื่อมพร้อมๆ กับทีมทำความสะอาดหรือทีมตัด การแยกสถานีทำงานอาจมีประโยชน์มากกว่า แม้ว่าจะมีอุปกรณ์มากกว่าก็ตาม ตรวจสอบความทับซ้อนจากตารางการผลิตจริง ไม่ใช่การคาดเดาเกี่ยวกับการใช้งาน
ระบบเชื่อมอย่างเดียวบวกกับกระบวนการเสริมอื่นๆ ที่มีอยู่หรือจ้างภายนอกก็เป็นอีกทางเลือกที่เหมาะสม การเปรียบเทียบไม่ได้จำกัดอยู่แค่ “เครื่อง 3-in-1 เครื่องเดียว กับการซื้อเลเซอร์ใหม่สามเครื่อง”
งานซ่อมแซมแบบแปรผัน หรือ งานเชื่อมที่อยู่ภายใต้ข้อกำหนด
งานซ่อมอาจทำให้เกิดโลหะผสมที่ไม่รู้จัก สารเคลือบ การอบชุบความร้อนก่อนหน้า ช่องว่างที่เปลี่ยนแปลง หรือการเข้าถึงที่จำกัด จึงควรแก้ไขเงื่อนไขเหล่านั้นและขั้นตอนการซ่อมแซมที่เหมาะสมก่อน โหมดเพิ่มเติมไม่ได้ขจัดข้อจำกัดทางด้านโลหะวิทยา ข้อต่อ หรือการอนุมัติจากลูกค้า
ควรใช้เส้นทางการเชื่อมแบบอาร์คที่มีคุณสมบัติเหมาะสม หรือกระบวนการอื่นที่เหมาะสม ในกรณีที่การกำหนดค่าเลเซอร์ที่แสดงให้เห็นไม่ตรงกับงาน งานโครงสร้างหรืองานที่อยู่ภายใต้ข้อกำหนดของกฎหมายจะไม่ได้รับการอนุมัติเพียงเพราะตัวอย่างดูเรียบร้อย
คุณควรทดสอบฟังก์ชันทั้งสามอย่างไรก่อนซื้อ?
ใช้ชิ้นงานจริงและกำหนดเงื่อนไขการปล่อยตัวแยกต่างหากสำหรับการเชื่อม การทำความสะอาด และการตัด การสาธิตจากผู้จำหน่ายจะยืนยันเฉพาะสิ่งที่ได้รับการทดสอบจริงเท่านั้น ไม่ได้เป็นการรับรองฟังก์ชันที่ขาดหายไปหรือการกำหนดค่าที่แตกต่างออกไป
| โหมด | ข้อมูลจากตัวแทน | หลักฐานที่จะบันทึก |
|---|---|---|
| การเชื่อมโลหะ | เกรด/สภาพที่แน่นอน ความหนา รอยต่อ ช่วงช่องว่าง พื้นผิว อุปกรณ์ยึด สายไฟ และข้อกำหนดการใช้งาน | รูปทรงเรขาคณิตของการเชื่อมต่อที่ต้องการ ขนาดหลังการปล่อย การตรวจสอบการทำงานหรือเชิงกล การตกแต่ง การปฏิเสธ การแก้ไข และเวลาในการผลิตทั้งหมด |
| การทำความสะอาด | พื้นผิวและชั้นจริง รวมถึงความแปรผันของความหนา/การปกคลุม และกระบวนการถัดไป | จุดสิ้นสุดการกำจัดที่ตกลงกันไว้ การตรวจสอบสารตกค้างและการเปลี่ยนแปลงของพื้นผิว พื้นที่ที่ยอมรับได้ การผ่านซ้ำ การจัดการ และระยะเวลาที่ผ่านไป |
| ตัด | ส่วนประกอบโลหะผสม/ความหนาจริง ลักษณะการขึ้นรูป จุดเริ่มต้นหรือจุดเจาะของขอบ การรองรับชิ้นงาน และผู้ใช้งานที่ตั้งใจไว้ | การวัดขนาด ร่องตัด สภาพขอบ/เศษผง การแยกชิ้นงานที่สำเร็จ การตกแต่งชิ้นงาน ชิ้นงานที่ถูกปฏิเสธ และผลผลิตที่ยอมรับได้ ตลอดช่วงเวลาการสังเกตที่ระบุไว้ |
- ระงับข้อกำหนดนั้นไว้ ตกลงเกี่ยวกับรหัสตัวอย่าง ความแปรผันของวัสดุปกติ การแก้ไขแบบร่าง วิธีการตรวจสอบ และแหล่งที่มาของขีดจำกัดการยอมรับแต่ละรายการ
- บันทึกการตั้งค่าอย่างละเอียด ระบุแหล่งที่มาและโหมดการทำงาน หัวเครื่อง ระบบเลนส์ หน้าต่างป้องกัน หัวฉีด ระยะโฟกัส/ระยะการทำงาน การตั้งค่าการเคลื่อนที่ ก๊าซ สารเติมแต่ง (ถ้ามี) ระบบระบายความร้อน และเวอร์ชันซอฟต์แวร์
- ทดสอบแต่ละงานและขั้นตอนการเปลี่ยนผ่าน ใช้กลุ่มตัวอย่างที่เป็นตัวแทนอิสระและผู้ปฏิบัติงานที่ได้รับการฝึกอบรมตามที่ตั้งใจไว้ รวมทั้งทิศทางการเปลี่ยนโหมดทั้งสองแบบและการหยุดชะงักของภาระงานที่สมจริง
- รายงานและตัดสินใจตามหน้าที่ เชื่อมโยงตัวอย่างทุกชิ้นเข้ากับการตั้งค่า วิธีการ หน่วย ผลการวัด ขีดจำกัด และสถานะ ผ่าน/ไม่ผ่าน/ไม่แสดงผลลัพธ์ กำหนดขอบเขตการใช้งานที่จำกัดก่อนเผยแพร่
การอ่านค่าซ้ำๆ บนคูปองชิ้นเดียวกันนั้น ไม่ถือเป็นตัวอย่างการผลิตที่เป็นอิสระ เลือกปริมาณและตำแหน่งของตัวอย่างให้ครอบคลุมความแปรปรวนและความเสี่ยงในการตรวจสอบที่สำคัญ การตรวจสอบการซึมผ่าน ความพร้อมในการเคลือบ หรือการตรวจสอบขนาดที่ขาดหายไป จะต้องไม่ถูกบันทึกว่าผ่านโดยไม่แจ้งให้ทราบล่วงหน้า
หากการตัดล้มเหลว แต่การเชื่อมและการทำความสะอาดผ่าน การใช้ชุดเชื่อม/ทำความสะอาด หรือระบบแบบผสมผสานที่ใช้เฉพาะสำหรับงานที่ได้รับอนุมัติแล้ว อาจยังคงเป็นทางเลือกที่เหมาะสม ราคาและปริมาณงานต้องสะท้อนถึงการใช้งานที่จำกัด อย่านำส่วนลดไปใช้กับโหมดที่ล้มเหลว
แต่ละโหมดต้องปฏิบัติตามเงื่อนไขด้านความปลอดภัยอะไรบ้าง?
ประเมินการติดตั้งที่เสนอไว้ก่อนการสาธิตจริงทุกครั้ง การใช้งานเลเซอร์มือถือที่มีกำลังสูงก่อให้เกิดอันตรายจากลำแสงโดยตรงและลำแสงสะท้อน รวมถึงการปล่อยมลพิษจากกระบวนการผลิต ไฟไหม้ วัสดุร้อน ไฟฟ้า และก๊าซ ชื่อโหมดการทำงานไม่ได้ลดอันตรายเหล่านั้นลง
คู่มือความปลอดภัยเกี่ยวกับเลเซอร์แบบพกพาของ AWSอธิบายถึงอันตรายระดับ 4 พื้นที่ควบคุม การกำกับดูแลโดยผู้เชี่ยวชาญ และเหตุผลที่หมวกนิรภัยสำหรับงานเชื่อมทั่วไปไม่สามารถป้องกันลำแสงเลเซอร์ได้อย่างเพียงพอ ควรขอรับการประเมินจากผู้เชี่ยวชาญเกี่ยวกับแหล่งกำเนิด โหมด เส้นทางลำแสง ชิ้นงาน ช่องเปิด อุปกรณ์ยึด และบุคคลที่อยู่ใกล้เคียง
กำหนดขอบเขตหรือพื้นที่ควบคุม การควบคุมการเข้าถึงและการปล่อยมลพิษ สิ่งกีดขวางและอุปกรณ์ป้องกันการมองเห็นที่เหมาะสม ฟังก์ชันฉุกเฉิน ขั้นตอนการปฏิบัติ การฝึกอบรม และอุปกรณ์ป้องกันส่วนบุคคล (PPE) เฉพาะระบบ การตัดอาจทำให้เห็นพื้นที่ด้านหลังชิ้นส่วนที่แยกออก การทำความสะอาดอาจเกี่ยวข้องกับขอบเขตการสแกนและระยะการทำงานที่แตกต่างกัน ตรวจสอบความถูกต้องของมาตรการป้องกันที่ตั้งใจไว้ในแต่ละโหมด แทนที่จะคัดลอกเฉพาะการตั้งค่าการเชื่อมเท่านั้น
เมื่อกำหนดระบบดูดฝุ่นและควบคุมเพลิง ให้ระบุสารเคลือบ น้ำมัน สารเติมแต่ง และโลหะพื้นฐาน การกำจัดไม่ได้ทำให้สารปนเปื้อนหายไป ฝุ่นที่ดักจับได้ ตัวกรอง สารตกค้าง และวัสดุอันตรายใดๆ จำเป็นต้องได้รับการจัดการอย่างเหมาะสม
มาตรฐาน ISO 11553-2:2026กล่าวถึงอันตรายและข้อกำหนดด้านการออกแบบของเครื่องเลเซอร์แบบพกพาหรือแบบใช้มือ โปรดยืนยันข้อกำหนดที่เกี่ยวข้องกับเครื่องจักรและสถานที่ติดตั้งที่เสนอราคา คำกล่าวอ้างในแคตตาล็อกหรือระบบล็อกนิรภัยในตัวเพียงอย่างเดียวไม่ถือเป็นหลักฐานว่าการติดตั้งนั้นเป็นไปตามข้อกำหนดหรือปลอดภัย
คุณควรเปรียบเทียบต้นทุนการติดตั้งและต้นทุนการดำเนินงานอย่างไร?
เปรียบเทียบขั้นตอนการทำงานที่ตรงกัน: งานที่ได้รับอนุมัติเหมือนกัน ผลผลิตประจำปีที่ยอมรับได้ คุณภาพ และความต้องการในการส่งมอบเหมือนกัน รวมถึงเครื่องจักรและอุปกรณ์เสริม เลนส์/หัวฉีด ตัวป้อน การบริการทางไฟฟ้า การระบายความร้อน ก๊าซ การดูดอากาศ การติดตั้งด้านความปลอดภัย การฝึกอบรม การทดสอบ การรับรอง การบำรุงรักษา และการสนับสนุนด้านบริการ
ใช้ตารางการทำงานและการเปลี่ยนโหมดที่สมจริงในการคำนวณต้นทุนการดำเนินงาน นับรวมการเตรียมการ การประมวลผล การจัดการ การตรวจสอบ การเริ่มต้นที่ไม่สำเร็จ การแก้ไขงาน การปฏิเสธขั้นสุดท้าย ค่าสาธารณูปโภค วัสดุสิ้นเปลือง และเวลาหยุดทำงาน “ไม่มีวัสดุขัดถู” ไม่ได้หมายความว่าไม่มีหน้าต่าง หัวฉีด ก๊าซ ตัวกรอง บริการระบายความร้อน หรือแรงงาน
- ผลประโยชน์จากการดำเนินงานก่อนหักค่าใช้จ่ายคงที่ประจำปีเพิ่มเติม
- (ต้นทุนผันแปรปัจจุบันต่อหน่วยที่รับได้ − ต้นทุนผันแปรที่เสนอต่อหน่วยที่รับได้) × จำนวนหน่วยที่รับได้ต่อปีที่มีสิทธิ์
- ผลประโยชน์สุทธิประจำปีตามแบบจำลอง
- ผลประโยชน์จากการดำเนินงาน − ต้นทุนคงที่รายปีเพิ่มเติมที่ยังไม่ได้รวมไว้ข้างต้น
ใช้สูตรนี้เฉพาะกับหน่วยที่ตรงกันและปริมาณงานที่กำหนดไว้เท่านั้น สำหรับชิ้นส่วนเชื่อมแบบผสม พื้นที่ทำความสะอาด และชิ้นส่วนตัด ให้คำนวณแต่ละงานที่เข้าเกณฑ์แยกกัน จากนั้นรวมต้นทุนที่ไม่ทับซ้อนกัน เพิ่มผลกระทบจากการเปลี่ยนงานและกำลังการผลิตร่วมกันเพียงครั้งเดียว อย่านับเวลาของผู้ปฏิบัติงานคนเดียวกันเป็นทั้งการประหยัดค่าใช้จ่ายในการเชื่อมและการประหยัดค่าใช้จ่ายในการทำความสะอาด
อีกทางเลือกหนึ่งคือ เปรียบเทียบต้นทุนประจำปีที่จัดสรรไว้อย่างครบถ้วนในทั้งสองเส้นทาง จากนั้นอย่าหักต้นทุนการเป็นเจ้าของอีกครั้ง เงินสดที่จ่ายเริ่มต้นนั้นแยกต่างหากจากการจัดสรรต้นทุนประจำปี ชั่วโมงที่ปล่อยออกมาไม่ได้กลายเป็นเงินออมหรือยอดขายโดยอัตโนมัติ และตัวอย่างระยะสั้นไม่สามารถพิสูจน์ระยะเวลาคืนทุนได้
ควรพิจารณาคุณค่าของโหมดเสริมต่างๆ ก็ต่อเมื่อมีการใช้งานตามกำหนดและได้ผลลัพธ์ที่ยอมรับได้แล้วเท่านั้น หากเครื่องเชื่อมเฉพาะทางและชุดเครื่องเชื่อม 3-in-1 สามารถตอบสนองความต้องการในการเชื่อมแบบเดียวกันได้ ให้เปรียบเทียบค่าใช้จ่ายเพิ่มเติมสำหรับอุปกรณ์เสริมและการเปลี่ยนโหมดกับการทำงานเสริมที่สามารถทดแทนได้จริง
ควรตรวจสอบอะไรบ้างในใบเสนอราคา?
ใบเสนอราคาที่ดีควรเชื่อมโยงรายการอุปกรณ์เข้ากับงานที่อุปกรณ์นั้นต้องปฏิบัติ ควรขอขอบเขตงานเป็นลายลักษณ์อักษรมากกว่าคำสัญญาแบบไม่มีเงื่อนไขว่า “เชื่อม ทำความสะอาด ตัด”
- ขอบเขตการใช้งานและอุปกรณ์เสริม: ระบุแหล่งที่มา/หัว/ตัวควบคุมอย่างแม่นยำ โหมดที่รองรับแต่ละโหมด เลนส์ หัวฉีด ตัวป้อน เครื่องมือ และอุปกรณ์เสริมใดๆ ที่จำเป็นสำหรับผลลัพธ์ที่ทดสอบ
- เงื่อนไขการสลับ: ขั้นตอนการทำงานที่ปลอดภัยเฉพาะรุ่น การตรวจสอบส่วนประกอบ การฝึกอบรม ระยะเวลาการเปลี่ยนงานที่สมบูรณ์ และข้อกำหนดการปล่อยชิ้นงานชิ้นแรก
- ช่วงเวลาการทำงานที่ยอมรับได้: วัสดุ พื้นผิว ความหนา รอยต่อหรือลักษณะเฉพาะ รูปทรง ผลการทดสอบจริง และข้อจำกัดของขอบเขตที่แสดงให้เห็น
- ขอบเขตพื้นที่และการคุ้มครอง: ข้อกำหนดด้านไฟฟ้าและการทำความเย็น ข้อกำหนดด้านก๊าซ การสกัด มาตรการป้องกันเฉพาะโหมด ความรับผิดชอบ และค่าใช้จ่ายในการติดตั้ง
- ค่าบริการและค่าใช้จ่ายตลอดอายุการใช้งาน: รายละเอียดสินค้าที่ต้องจัดหา การบำรุงรักษาตามระยะเวลา การรับประกันแหล่งที่มา/เส้นใย/หัวอ่าน ข้อยกเว้น การจัดการการตอบสนอง และแผนการกู้คืน
- การยอมรับและการควบคุมการเปลี่ยนแปลง: แผนการทดสอบสำหรับการกำหนดค่าที่ส่งมอบ บันทึกที่จำเป็น การทดแทนที่อนุญาต และวิธีการจัดการหากฟังก์ชันล้มเหลวหรือไม่ได้รับการทดสอบ
แพลตฟอร์มแบบ 3-in-1 นั้นคุ้มค่าที่จะพิจารณาเมื่อโหมดที่ได้รับการอนุมัติสามารถแก้ปัญหาการทำงานตามลำดับจริงได้ด้วยต้นทุนโดยรวมที่ต่ำกว่าหรือมีการไหลเวียนที่ดีกว่า เลือกใช้กระบวนการเฉพาะหรือกระบวนการที่มีอยู่แล้วเมื่อข้อกำหนดด้านคุณภาพ การทำงานพร้อมกัน หรือความเสี่ยงในการดำเนินงานมีน้ำหนักมากกว่าความยืดหยุ่นนั้น
ปรึกษาเรื่องปริมาณงานของคุณกับ Oceanplayer Laser
ส่งข้อมูลวัสดุเชื่อม ความหนา รอยต่อ และช่วงช่องว่าง; วัสดุและชั้นทำความสะอาด; แบบตัดและค่าความคลาดเคลื่อน; ตารางการผลิต ต้นทุนเส้นทางปัจจุบัน ข้อกำหนดการตรวจสอบ และพื้นที่ทำงานที่เสนอ
ขอการกำหนดค่าและขอบเขตการทดลองที่เชื่อมโยงกับงานเหล่านั้น รวมถึงการเปลี่ยนแปลงโหมดทั้งหมด ใช้ผลลัพธ์เพื่อตัดสินใจเลือกระหว่างแพลตฟอร์มแบบมัลติฟังก์ชั่น อุปกรณ์เชื่อมอย่างเดียว หรือกระบวนการแยกต่างหาก
อธิบายแอปพลิเคชันสามโหมดของคุณแหล่งที่มาและเครดิตภาพ
- ข้อมูลผลิตภัณฑ์ JASIC: LS-15000F / LS-20000F — ฟังก์ชันเฉพาะรุ่น คุณสมบัติที่เลือก และตัวเลือกด้านเลนส์
- คู่มือผู้ใช้ JASIC รุ่น V2024A1ส่วนที่ 2.1, 3.1 และ 6.1 — เอกสารเกี่ยวกับโหมดการทำงานและข้อควรระวังในการบำรุงรักษาเลนส์
- IPG Photonics: ระบบ LightWELD — ตัวอย่างจากผู้ผลิตเกี่ยวกับการเชื่อมโลหะพร้อมการทำความสะอาดก่อนและหลังการเชื่อม
- เลเซอร์ P: การใช้งานด้านการทำความสะอาดและประเภทของแหล่งกำเนิดแสง — ความแตกต่างระหว่างการประมวลผลแบบพัลส์และแบบคลื่นต่อเนื่อง
- TWI: การเชื่อมด้วยเลเซอร์และการประกอบชิ้นส่วน — การหนีบ การเคลื่อนที่ของลวด และการเคลื่อนที่ของคาน
- TWI: การตัดด้วยเลเซอร์คืออะไร? — การส่งลำแสงและการควบคุมการเคลื่อนที่
- AWS: ความปลอดภัยในการเชื่อมด้วยเลเซอร์แบบพกพา — อันตรายและมาตรการควบคุมเฉพาะที่เกี่ยวข้องกับเลเซอร์
- ISO 11553-2: 2026 — ขอบเขตของข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรแปรรูปด้วยเลเซอร์แบบพกพา/ใช้งานด้วยมือ
- ถ่ายภาพ: RexA โดย Weldscientist, Wikimedia Commons, CC BY-SA 4.0ภาพถูกปรับขนาดและตัดขอบเพื่อแสดงตัวอย่างการเชื่อมสแตนเลสด้วยมือ ไม่ใช่รุ่น 3-in-1 เฉพาะรุ่นใดรุ่นหนึ่ง การทดลองใช้เลเซอร์ Oceanplayer หรือการจัดระบบความปลอดภัยที่ได้รับการตรวจสอบแล้ว