

ทองเหลืองสามารถ เชื่อมด้วยเลเซอร์?
ใช่แล้ว ทองเหลืองสามารถเชื่อมด้วยเลเซอร์ได้ แต่การระเหยของสังกะสี การสะท้อนแสงสูง และการไหลของความร้อนอย่างรวดเร็ว ทำให้ทองเหลืองมีความทนทานต่อการเชื่อมด้วยเลเซอร์น้อยกว่าเหล็กกล้า คู่มือนี้จะอธิบายเกี่ยวกับการเลือกโลหะผสม การเลือกแหล่งกำเนิดเลเซอร์ การควบคุมรูพรุนและการแตกร้าว ควัน การออกแบบรอยต่อ ลวดเชื่อม และการทดสอบที่ควรทำก่อนการผลิต
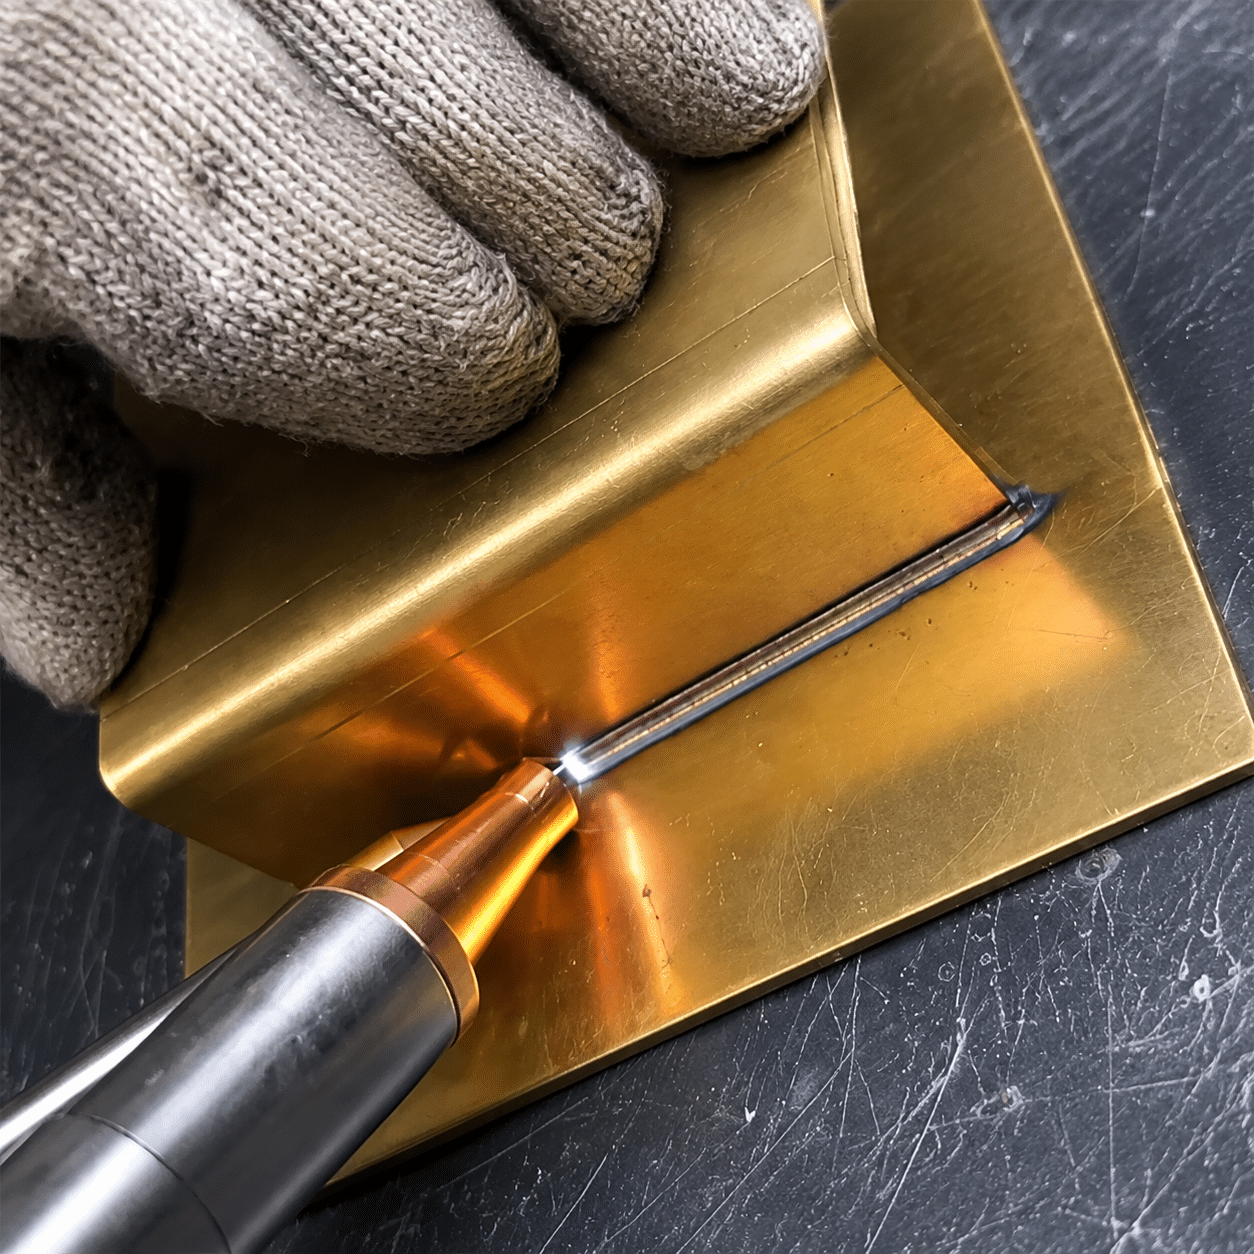
การตัดสินใจสี่ครั้งก่อนหน้า การเชื่อมทดสอบครั้งแรก
เริ่มจากโลหะผสม จากนั้นควบคุมไอสังกะสี ปรับระดับเลเซอร์ให้เหมาะสมกับปัญหาการดูดซับ และออกแบบการสกัดรอบๆ รอยต่อจริง การตรวจสอบทั้งสี่ข้อนี้จะช่วยกำหนดว่าการใช้งานกับทองเหลืองนั้นสมควรได้รับการทดสอบการเชื่อมแบบมีโครงสร้างหรือไม่
โดยทั่วไปแล้ว โลหะผสมสังกะสีเกรดต่ำจะเชื่อมง่ายกว่า แต่แม้แต่ CuZn37 ก็สามารถเชื่อมได้หากใช้กระบวนการที่ได้มาตรฐาน
แรงดันไอสามารถทำให้รูตรงกลางไม่เสถียร ส่งผลให้โลหะหลอมเหลวไหลออกมา และเกิดรูพรุนใต้ขอบด้านบนที่ดูสวยงาม
ความยาวคลื่นของแหล่งกำเนิดแสง รูปทรงลำแสง ความเร็วในการเคลื่อนที่ การสั่นไหว และจุดโฟกัส ต้องสร้างช่วงพลังงานที่เสถียร
การเชื่อมทองเหลืองอาจก่อให้เกิดควันออกไซด์ของสังกะสี ดังนั้นจึงจำเป็นต้องออกแบบระบบควบคุมความปลอดภัยให้เหมาะสมกับกระบวนการเชื่อมจริง
เมื่อไหร่จึงควรใช้การเชื่อมทองเหลืองด้วยเลเซอร์?
การเชื่อมด้วยเลเซอร์มีความน่าสนใจเป็นอย่างยิ่งเมื่อชิ้นส่วนทองเหลืองต้องการบริเวณที่ได้รับผลกระทบจากความร้อนขนาดเล็ก รอยเชื่อมที่แม่นยำ การส่งพลังงานเฉพาะจุด หรือการทำงานแบบอัตโนมัติ ตัวอย่างที่เหมาะสม ได้แก่ หน้าสัมผัสทางไฟฟ้า ตัวเรือนเซ็นเซอร์ ข้อต่อ ฮาร์ดแวร์ขนาดเล็ก ชิ้นส่วนตกแต่ง ชิ้นส่วนเครื่องมือ และชิ้นส่วนย่อยที่ประกอบจากทองเหลืองและเหล็ก ชิ้นส่วนที่บางหรือกะทัดรัดจะได้รับประโยชน์เนื่องจากลำแสงสามารถส่งพลังงานไปยังบริเวณที่เล็กกว่าวิธีการเชื่อมแบบดั้งเดิมหลายวิธีมาก
กระบวนการนี้ไม่น่าสนใจนักหากไม่ทราบส่วนผสมของโลหะผสม วัสดุมีตะกั่ว รอยเชื่อมกักเก็บไอระเหย ชิ้นส่วนมีช่องว่างไม่สม่ำเสมอ รอยเชื่อมเป็นเพียงเพื่อความสวยงามและสามารถบัดกรีได้ที่อุณหภูมิต่ำกว่า หรือโรงงานไม่สามารถติดตั้งระบบควบคุมเลเซอร์และควันได้อย่างมีประสิทธิภาพ รอยเชื่อมที่ดูเรียบเนียนเพียงอย่างเดียวไม่ใช่หลักฐานยืนยันคุณภาพ: รูพรุนที่เกิดจากสังกะสีและรอยแตกร้าวจากการแข็งตัวอาจอยู่ใต้พื้นผิว
การเชื่อมทองเหลืองด้วยเลเซอร์ที่ประสบความสำเร็จมีลักษณะอย่างไร?
ผลลัพธ์ที่ดีไม่ได้หมายความถึงแค่ “สีทอง” เท่านั้น แต่ต้องมีคุณสมบัติที่สำคัญคือ การแทรกซึมที่สม่ำเสมอตามความต้องการของรอยต่อ การเติมเต็มที่ไม่เต็มที่ การสูญเสียสังกะสีที่ควบคุมได้ ไม่มีรูพรุนที่ไม่สามารถยอมรับได้ ไม่มีรอยแตก รูปทรงของแนวเชื่อมที่ทำซ้ำได้ และสภาพพื้นผิวที่ตรงตามแบบ แผนการตรวจสอบอาจรวมถึงการขัดหน้าตัด การถ่ายภาพรังสีหรือ CT สำหรับงานที่สำคัญ การทดสอบการรั่วซึม การทดสอบแรงดึงหรือแรงลอก การตรวจสอบขนาด และการตรวจสอบการผลิต
เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบพกพาเหมาะสำหรับงานเชื่อมทองเหลืองหรือไม่?
เลเซอร์ไฟเบอร์แบบพกพาขนาด 1064 นาโนเมตร อาจใช้เชื่อมชิ้นงานทองเหลืองบางประเภทได้ โดยเฉพาะอย่างยิ่งหลังจากทดสอบชิ้นงานตัวอย่างแล้วพบว่าแหล่งกำเนิดแสง การเคลื่อนที่ของลำแสง ลวดเชื่อม ความเร็วในการเคลื่อนที่ และรอยต่อสามารถสร้างรอยเชื่อมที่มั่นคงได้ อย่างไรก็ตาม ทองเหลืองมีทองแดงสูงและสามารถสะท้อนพลังงานอินฟราเรดใกล้ได้ดีก่อนที่จะหลอมละลาย ชิ้นส่วนที่มีสังกะสีสูงหรือชิ้นส่วนที่มีการสะท้อนแสงสูงอาจต้องการช่วงการทำงานที่แคบกว่าเหล็ก และงานบางอย่างอาจเหมาะสมกับระบบที่มีความยาวคลื่นสีเขียวหรือระบบที่มีรูปทรงลำแสงเฉพาะมากกว่าการใช้แบบมือถือมาตรฐาน
ทำไมทองเหลืองจึงเชื่อมด้วยเลเซอร์ยากกว่า เหล็ก?
ทองเหลืองเป็นโลหะที่ผสมผสานพื้นผิวสะท้อนแสงที่มีทองแดงเป็นองค์ประกอบหลักเข้ากับสังกะสี ซึ่งเป็นธาตุผสมที่ระเหยง่าย ลำแสงจะต้องทำให้เกิดการหลอมเหลวที่เสถียร ในขณะเดียวกันก็ต้องป้องกันไม่ให้แรงดันไอระเหยรบกวนรูเจาะและเปลี่ยนแปลงองค์ประกอบเฉพาะที่
ความไม่ตรงกันของอุณหภูมิ
อุณหภูมิอ้างอิงโดยประมาณสำหรับทำความเข้าใจกระบวนการ ไม่ใช่อุณหภูมิที่กำหนดสำหรับการผลิตจริง
การดูดซึมเริ่มต้นต่ำ
เลเซอร์ไฟเบอร์อินฟราเรดใกล้สามารถส่งผ่านแสงได้ไม่ดีในพื้นผิวที่มีทองแดงเป็นองค์ประกอบหลักและเย็น การดูดกลืนแสงเปลี่ยนแปลงอย่างรวดเร็วหลังจากหลอมเหลว ดังนั้นการเปลี่ยนแปลงจึงอาจเกิดขึ้นอย่างฉับพลัน
ความดันไอของสังกะสี
ไอน้ำที่ออกจากบ่อหลอมเหลวอาจทำให้เกิดการกระเด็น การเติมไม่เต็ม การเกิดรูพรุนที่ไม่เสถียร และรูพรุนที่ติดอยู่ระหว่างการแข็งตัว
การไหลของความร้อนอย่างรวดเร็ว
โลหะผสมที่มีทองแดงเป็นส่วนประกอบหลักจะนำความร้อนออกไปได้อย่างรวดเร็ว ดังนั้นกำลังไฟ ขนาดจุดหลอมเหลว และความเร็วในการเคลื่อนที่ต้องสร้างการหลอมเหลวโดยไม่ทำให้เกิดความร้อนสูงเฉพาะจุดมากเกินไป
การเปลี่ยนแปลงองค์ประกอบ
การสูญเสียสังกะสีอย่างไม่สมดุลอาจทำให้สีของรอยเชื่อมและองค์ประกอบทางเคมีเฉพาะที่เปลี่ยนแปลงไปได้ นอกจากนี้ เกรดที่มีตะกั่วยังก่อให้เกิดปัญหาเรื่องควันและปัญหาทางโลหะวิทยาอย่างร้ายแรงอีกด้วย
ทองเหลืองเกรดไหนใช้งานง่ายกว่ากัน การเชื่อมด้วยเลเซอร์?
โดยทั่วไปแล้ว ความสามารถในการเชื่อมจะแคบลงเมื่อปริมาณสังกะสีและสารเพิ่มความสามารถในการตัดเฉือนเพิ่มขึ้น แต่ส่วนประกอบของโลหะผสมเป็นเพียงส่วนหนึ่งของการตัดสินใจเท่านั้น ตารางนี้เป็นเพียงแนวทางในการคัดกรองเบื้องต้น ไม่สามารถใช้แทนใบรับรองวัสดุและการทดสอบการเชื่อมได้
| ครอบครัวทองเหลือง | ทิศทางการจัดองค์ประกอบทั่วไป | ความพอดีของการเชื่อมด้วยเลเซอร์สัมพัทธ์ | ข้อกังวลหลักเกี่ยวกับกระบวนการ | ขั้นตอนต่อไปที่แนะนำ |
|---|---|---|---|---|
| ทองเหลืองแดง / โลหะชุบทอง | มีสังกะสีประมาณ 5–15% และมีทองแดงเป็นส่วนประกอบหลัก | เป็นที่นิยมมากขึ้น | การสะท้อนแสงและการนำความร้อนยังคงมีความสำคัญ | กำหนดเป้าหมาย ความเร็ว และการป้องกันบนคูปอง |
| ปลอกกระสุนทำจากทองเหลือง (เช่น CuZn30) | สังกะสีประมาณ 30% | การทดสอบแบบควบคุม | ไอระเหยของสังกะสีมากขึ้น และอาจมีช่องว่างหรือรูพรุนเกิดขึ้นได้ | เปรียบเทียบแหล่งกำเนิด การเคลื่อนที่ของลำแสง และการระบายอากาศของข้อต่อ |
| ทองเหลืองสีเหลือง / CuZn37 | สังกะสีประมาณ 35–37% | หน้าต่างที่แคบลง | ความไม่เสถียรของรูกุญแจ การกระเด็น และรูพรุนภายใน | ใช้เมทริกซ์พารามิเตอร์ที่มีโครงสร้างและภาคตัดขวาง |
| ทองเหลืองตัดง่ายปราศจากตะกั่ว | สังกะสีในปริมาณสูงและการเติมตะกั่ว | การตรวจสอบโดยผู้เชี่ยวชาญ | ควันที่มีสารตะกั่ว การแตกร้าว และการควบคุมองค์ประกอบ | หยุดดำเนินการจนกว่าจะมีการประเมินโลหะผสมและการควบคุมด้านสิ่งแวดล้อม สุขภาพ และความปลอดภัย (EHS) โดยผู้เชี่ยวชาญ |
| ทองเหลืองไม่ทราบชนิดหรือชุบ | โลหะผสมพื้นฐานหรือสารเคลือบที่ยังไม่ได้รับการตรวจสอบ | อย่าเดา | ควันปริศนา ปฏิกิริยาการเคลือบ และผลลัพธ์ที่ไม่เสถียร | ตรวจสอบโลหะผสมและสารเคลือบก่อนทำการทดลองเลเซอร์ทุกครั้ง |
ชิ้นส่วนทองเหลืองของคุณมีราคาสมเหตุสมผลหรือไม่ ผู้สมัครงานเชื่อมด้วยเลเซอร์?
การตรวจสอบเบื้องต้นอย่างรวดเร็วนี้ช่วยจัดระเบียบการสนทนาครั้งต่อไป ไม่ได้เป็นการรับรองคุณภาพงานเชื่อมหรือใช้แทนการตรวจสอบความปลอดภัย
อธิบายการใช้งาน
เลือกสภาวะที่ทราบใกล้เคียงที่สุด วัสดุที่ไม่ทราบชนิดควรได้รับการระบุและทดสอบก่อนเสมอ
การทดลองเชื่อมทองเหลืองด้วยเลเซอร์แบบควบคุมถือเป็นเรื่องสมเหตุสมผล
เริ่มต้นด้วยการใช้ตารางคูปองและตรวจสอบสิ่งที่อยู่ใต้พื้นผิวก่อนที่จะยืนยันการกำหนดค่าเครื่องจักร
สีเขียวเทียบกับ 1064 นาโนเมตร, แบบพัลส์เทียบกับแบบต่อเนื่อง: อันไหนเหมาะกับทองเหลืองมากกว่ากัน?
ไม่มีเลเซอร์ประเภทใดที่เหมาะกับการใช้งานกับทองเหลืองทุกประเภท ความยาวคลื่นมีผลต่อการเชื่อมต่อเริ่มต้น ในขณะที่รูปแบบพัลส์ โปรไฟล์ลำแสง การโฟกัส และการเคลื่อนที่ จะเป็นตัวกำหนดว่าพลังงานจะส่งไปถึงรอยต่อได้อย่างไร
| ทิศทางเลเซอร์ | เหตุผลที่มันอาจช่วยได้ | ผู้สมัครทั่วไป | ข้อจำกัดหลัก | สิ่งที่ต้องเปรียบเทียบในการทดลอง |
|---|---|---|---|---|
| เลเซอร์สีเขียว 515 นาโนเมตร | การดูดซับที่สูงขึ้นในวัสดุที่มีทองแดงเป็นองค์ประกอบหลักสามารถช่วยปรับปรุงการส่งผ่านพลังงานและการเริ่มต้นกระบวนการได้ | ชิ้นส่วนโลหะผสมทองแดงบาง สะท้อนแสง หรือแม่นยำสูง | ต้นทุนและความพร้อมใช้งานของระบบเฉพาะทาง | ความเสถียรของการเริ่มต้น การกระเด็น การแทรกซึม และการสูญเสียสังกะสี |
| ไฟเบอร์พัลส์ 1064 นาโนเมตร / โซลิดสเตท | พลังงานและจังหวะของพัลส์สามารถทำให้เกิดความร้อนเฉพาะจุดในชิ้นส่วนขนาดเล็กได้ | การเชื่อมขนาดเล็ก ชิ้นส่วนบาง และข้อต่อแบบแยกส่วน | ความเข้มสูงสุดอาจทำให้วัสดุพุ่งออกมาได้หากควบคุมไม่ดี | การทับซ้อนของพัลส์ พลังงาน จุดโฟกัส หลุมอุกกาบาต และระดับรูพรุน |
| เลเซอร์ไฟเบอร์ CW 1064 นาโนเมตร | ตะเข็บต่อเนื่องที่มีประสิทธิภาพและพร้อมใช้งานในอุตสาหกรรมอย่างกว้างขวาง | ตะเข็บที่ยาวขึ้นและชิ้นส่วนการผลิตหลังการตรวจสอบคุณสมบัติ | การดูดกลืนแสงในสถานะเย็นต่ำและการเปลี่ยนผ่านการเชื่อมต่อแบบฉับพลัน | แรงส่งกำลัง, การสั่นของคาน, ความเร็ว และความเสถียรของช่องกุญแจ |
| แกนและวงแหวน / คานปรับได้ | กระจายพลังงานใหม่เพื่อรักษาเสถียรภาพของเนื้อหลอมเหลวและรูเจาะ | ทองเหลืองที่มีปริมาณสังกะสีสูงและการพัฒนาที่ต้องการการเจาะลึกอย่างแม่นยำ | วิศวกรรมด้านเลนส์และกระบวนการเฉพาะทาง | ความสมดุลของวงแหวน/แกนกลาง ขนาดจุด พื้นผิวรอยต่อ และความพรุนของ CT |
ให้ความสำคัญกับการควบคุมได้
พลังงานแบบพัลส์หรือความยาวคลื่นที่ดูดซับได้ดีกว่าอาจสร้างช่วงความเสถียรที่กว้างขึ้น แต่พัลส์นั้นต้องไม่ทำให้เกิดการพุ่งออกมาของวัสดุที่มีสังกะสีสูงหรือการทะลุผ่าน
ควบคุมการเปลี่ยนผ่าน
สำหรับการเชื่อมไฟเบอร์แบบต่อเนื่อง (CW) ให้ตรวจสอบการปรับกำลังไฟ โฟกัส การสั่น และความเร็วในการเคลื่อนที่ เพื่อไม่ให้กระบวนการเปลี่ยนจากจุดสะท้อนไปเป็นจุดทะลุทะลวงมากเกินไปอย่างฉับพลัน
ทดสอบข้อต่อจริง
ควรประเมินเครื่องมือแบบมือถือโดยพิจารณาจากอุปกรณ์ยึดจริง การเคลื่อนไหวของผู้ใช้งาน สายไฟ ก๊าซ การดูด และมุมการเข้าถึง ไม่ใช่พิจารณาจากแผ่นเรียบเพียงอย่างเดียว
อะไรคือสาเหตุที่ทำให้เกิดรูพรุน รอยแตก และการเปลี่ยนสีใน ทองเหลืองเชื่อมด้วยเลเซอร์?
จงพิจารณาข้อบกพร่องแต่ละอย่างเป็นหลักฐานเกี่ยวกับลักษณะการไหลของโลหะหลอมเหลว การรั่วไหลของไอน้ำ การกระจายพลังงาน และความสะอาด อย่าแก้ปัญหาทุกอย่างด้วยการเพิ่มกำลังไฟเพียงอย่างเดียว
ความพรุนและรูพรุนขนาดเล็ก
ไอระเหยของสังกะสีอาจติดอยู่ภายในขณะที่สระว่ายน้ำปิดลง รอยต่อระหว่างแผ่นน้ำ รูเจาะที่ไม่มั่นคง และการหยุดกะทันหัน ล้วนเพิ่มความเสี่ยงดังกล่าว
- ตรวจสอบการระบายอากาศของข้อต่อและตำแหน่งของคาน
- ตรวจสอบความเร็ว การลดความเร็ว และตำแหน่งโฟกัส
- ตรวจสอบรอยเชื่อมอย่างละเอียด อย่าตัดสินเพียงแค่จากผิวด้านนอก
แคร็กร้อน
การเปลี่ยนแปลงองค์ประกอบ ความเครียดจากความร้อน ข้อจำกัด และเส้นทางการแข็งตัวที่ไม่เหมาะสม สามารถทำให้เกิดรอยแตกที่แนวกึ่งกลางหรือขอบเกรนได้
- ตรวจสอบปริมาณโลหะผสมและตะกั่ว
- ลดความร้อนสูงสุดที่ไม่จำเป็นและการจำกัดการเคลื่อนไหว
- ประเมินความเหมาะสมของวัสดุอุดและรูปแบบการกระจายลำแสง
การอุดช่องว่างและการสาดกระเด็น
การระเหยอย่างรุนแรงอาจทำให้โลหะหลอมเหลวพุ่งออกมาและทิ้งรอยต่อที่ยุบตัวไว้ ความเข้มสูงสุดที่มากเกินไปมักเป็นสาเหตุหนึ่งที่ทำให้เกิดปรากฏการณ์นี้
- ตรวจสอบขนาดจุดและความกว้างของการสั่นไหว
- รักษาเสถียรภาพของการเชื่อมต่อแทนที่จะเพิ่มกำลังไฟฟ้า
- ควรใช้สายสวนเฉพาะเมื่อเข้าใจสาเหตุที่แท้จริงแล้วเท่านั้น
คราบสีดำหรือสีขาว
คราบออกไซด์อาจสะท้อนถึงความร้อนสูง การป้องกันที่ไม่เพียงพอ หรือการควบแน่นของไอน้ำที่มีสังกะสีสูง สีเป็นเพียงเบาะแส ไม่ใช่การวินิจฉัยที่สมบูรณ์
- ตรวจสอบความครอบคลุมของแก๊สและตำแหน่งของหัวฉีด
- ตรวจสอบทิศทางการสกัดเทียบกับการป้องกัน
- ตรวจสอบเคมีพื้นผิวและการป้อนความร้อน
ขาดการหลอมรวม
การสะท้อนแสง การส่งแสงที่ไม่แม่นยำ ความเร็วที่มากเกินไป หรือการเข้าถึงที่ไม่ดี อาจทำให้การหลอมละลายไม่สม่ำเสมอ แม้ว่าพื้นผิวจะดูร้อนแล้วก็ตาม
- ตรวจสอบตำแหน่งลำแสงและระยะการทำงาน
- วัดการทะลุทะลวงบนหน้าตัด
- ตรวจสอบว่าแหล่งที่มานั้นเหมาะสมกับโลหะผสมหรือไม่
ความกว้างของลูกปัดไม่คงที่
ช่องว่างที่แปรผัน การเคลื่อนไหวด้วยมือ การตกแต่งพื้นผิว หรือการดูดซับที่เปลี่ยนแปลงอย่างรวดเร็ว อาจทำให้รอยต่อสลับไปมาระหว่างพฤติกรรมการนำความร้อนและการเกิดรูพรุน
- ปรับปรุงการยึดจับและความสม่ำเสมอของขอบ
- บันทึกพลัง ความเร็ว และการสั่นสะเทือนไปพร้อมกัน
- พิจารณาใช้ระบบอัตโนมัติสำหรับการผลิตซ้ำ
ควรตั้งค่าพารามิเตอร์การเชื่อมเลเซอร์ทองเหลืองอย่างไร พัฒนาแล้ว?
ไม่มีสูตรสำเร็จตายตัวที่อิงตามความหนาเพียงอย่างเดียว ควรพัฒนากระบวนการทำงานโดยพิจารณาจากโลหะผสม รอยต่อ และการทดสอบการยอมรับ พร้อมทั้งตรวจสอบข้อบกพร่องที่อยู่ใต้พื้นผิวไปด้วย
| ตัวแปร | ถ้าต่ำหรือแคบเกินไป | ถ้าสูงหรือกว้างเกินไป | สิ่งที่ต้องตรวจสอบ |
|---|---|---|---|
| กำลังเลเซอร์ / พลังงานพัลส์ | ขาดการหลอมรวม การเริ่มต้นที่ไม่สม่ำเสมอ | การกระเด็น การเติมไม่เต็ม การสูญเสียสังกะสี การไหม้ทะลุ | การซึมผ่าน รอยบุ๋มของตะเข็บ และรูพรุนภายใน |
| ความเร็วในการเดินทาง | ความร้อนส่วนเกินต่อความยาวและการระเหย | การหลอมรวมไม่เพียงพอและรอยต่อไม่ต่อเนื่อง | พลังงานเส้น ความต่อเนื่องของลูกปัด และพื้นที่ที่ได้รับผลกระทบจากความร้อน |
| ขนาดจุด/จุดโฟกัส | การดีดตัวที่มีความรุนแรงสูงและไม่เสถียร | ความหนาแน่นพลังงานต่ำและการหลอมรวมนิวเคลียร์แบบตื้น | ระยะการทำงาน จุดโฟกัสจริง และความลึกของการหลอมรวม |
| ความกว้าง/ความถี่ของการสั่น | ลูกปัดแคบที่มีช่องว่างจำกัด | พื้นผิวที่ตื้นเกินไป กว้างเกินไป หรือร้อนเกินไป | โปรไฟล์ของลูกปัด การหลอมรวมผนังด้านข้าง และการกระจายตัวของระยะเวลาการหลอม |
| ป้องกันแก๊ส | การเกิดออกซิเดชันและการป้องกันแอ่งหลอมเหลวที่ไม่ดี | ความปั่นป่วนที่รบกวนการป้องกันหรือการไหลของไอระเหย | ระยะห่างของหัวฉีด รูปแบบการไหล และสารตกค้าง |
| ช่องว่างข้อต่อ / ช่องระบายอากาศ | ไอน้ำที่ถูกกักไว้ในบางรูปแบบการจัดวางตัก | การอุดไม่สนิท การจัดแนวที่ไม่ตรง และการขาดการเชื่อมต่อ | หน้าตัดเฉพาะข้อต่อ—ไม่มีช่องว่างที่เป็นมาตรฐานสากล |
| ป้อนลวด | การอุดช่องว่างไม่เพียงพอในบริเวณที่จำเป็นต้องใช้สารอุด | ลวดเย็น การเสริมแรงมากเกินไป หรือความไม่เสถียร | โลหะผสมของลวด ตำแหน่งการป้อน การเจือจาง และความแข็งแรงของรอยต่อ |
ล็อกเอกลักษณ์ของวัสดุ
บันทึกข้อมูลเกี่ยวกับโลหะผสม ปริมาณสังกะสี ปริมาณตะกั่ว สารเคลือบ ความหนา และสภาพพื้นผิว
กำหนดการยอมรับร่วมกัน
ระบุค่าการทะลุทะลวง แรงรับน้ำหนัก ข้อกำหนดการรั่วไหล ลักษณะที่ปรากฏ จำนวนรูพรุนที่อนุญาต และวิธีการตรวจสอบ
เรียกใช้เมทริกซ์พารามิเตอร์
เปลี่ยนตัวแปรควบคุมทีละตัว แล้วบันทึกค่ากำลัง ความเร็ว โฟกัส การสั่นไหว ปริมาณแก๊ส และสายไฟ
ตรวจสอบเลยขอบบนสุดไป
ควรใช้ภาพตัดขวางและการทดสอบทางกล การทดสอบการรั่วไหล หรือการทดสอบแบบไม่ทำลายที่เกี่ยวข้องก่อนปล่อยผลิตภัณฑ์ออกสู่ตลาด
การปรับแต่งให้เข้ากับสรีระอาจมีความสำคัญมากพอๆ กับ... พลังเลเซอร์
ไอระเหยจำเป็นต้องมีทางระบายออกที่ควบคุมได้ แต่รอยต่อก็ต้องมีโลหะมากพอที่จะสร้างรอยเชื่อมที่แข็งแรงได้ รูปทรงที่ดีที่สุดคือรูปทรงที่ได้รับการพิสูจน์แล้วจากการประกอบจริง
รักษาความสม่ำเสมอในการจัดแนว
ขอบที่เรียบสนิทและสม่ำเสมอจะช่วยลดความไม่สม่ำเสมอของแนวเชื่อม การเว้นช่องว่างโดยเจตนาอาจช่วยได้ในบางสภาวะไอระเหย แต่ก็อาจทำให้เติมเต็มไม่ทั่วถึงได้เช่นกัน ควรตรวจสอบความเหมาะสมของช่องว่างแทนที่จะใช้กฎ 0.1–0.2 มม. แบบทั่วไป
อย่ากักเก็บไอระเหยของสังกะสี
ไอระเหยที่เกิดขึ้นบริเวณรอยต่อสามารถสร้างแรงดันได้ ตรวจสอบระยะห่างของคาน กลยุทธ์การระบายอากาศ การซ้อนทับ ตำแหน่งการหนีบ และพิจารณาว่ารูปแบบรอยต่อแบบอื่นปลอดภัยกว่าหรือไม่
ป้องกันขอบไม่ให้พังทลาย
การเปิดช่องทางช่วยให้ไอระเหยระเหยออกไปได้ แต่ขอบที่บางอาจละลายกลับมาได้อย่างรวดเร็ว ดังนั้น การเลือกอุปกรณ์ยึด มุมลำแสง การโฟกัส และการลดความเข้มสูงสุดจึงมีความสำคัญ
ใช้สายไฟเพื่อวัตถุประสงค์ที่กำหนดไว้เท่านั้น
วัสดุอุดรอยต่อที่เหมาะสม เช่น ทองแดงหรือซิลิคอนบรอนซ์ สามารถใช้เชื่อมช่องว่างหรือปรับองค์ประกอบทางเคมีของรอยต่อได้ แต่ก็อาจทำให้ความเจือจางและคุณสมบัติของรอยต่อเปลี่ยนแปลงไปด้วย ควรตรวจสอบความเข้ากันได้กับข้อกำหนดของชิ้นส่วนก่อนทำการตรวจสอบ
ปกป้องโดยไม่ก่อให้เกิดความปั่นป่วน
อาร์กอนเป็นก๊าซเริ่มต้นที่นิยมใช้กันทั่วไป ฮีเลียมหรือก๊าซผสมอาจได้รับการพิจารณาสำหรับการใช้งานบางประเภท อัตราการไหลต้องสอดคล้องกับรูปทรงของหัวฉีด การเข้าถึง และทิศทางของไอระเหย
กำจัดคราบน้ำมันและสารเคลือบที่ไม่คงทน
น้ำมัน ออกไซด์ การชุบ และสิ่งปนเปื้อนในโรงงานส่งผลต่อการดูดซึม ควัน และรูพรุน ควรใช้กรรมวิธีทำความสะอาดที่ควบคุมได้ และทำให้รอยต่อแห้งสนิทก่อนทำการเชื่อม
การเชื่อมทองเหลืองต้องใช้ระบบควบคุมทางวิศวกรรม ไม่ใช่แค่การปล่อยทิ้งไว้เฉยๆ
การให้ความร้อนแก่โลหะผสมที่มีสังกะสีเป็นส่วนประกอบอาจทำให้เกิดควันออกไซด์ของสังกะสี ซึ่งเป็นสาเหตุของไข้จากควันโลหะ ทองเหลืองที่มีตะกั่วหรือเคลือบผิวอาจก่อให้เกิดอันตรายเพิ่มเติม ควรควบคุมควันตั้งแต่ต้นกำเนิดและดำเนินการตามแผนความปลอดภัยเลเซอร์ระดับ 4 ที่จำเป็นให้เสร็จสมบูรณ์
ตรวจสอบส่วนผสมของโลหะและสารเคลือบก่อนทำการทดสอบ ทองเหลืองที่ขึ้นรูปได้ง่ายอาจมีตะกั่ว และชิ้นส่วนตกแต่งเก่าๆ อาจมีสารเคลือบหรือสิ่งตกค้างที่เปลี่ยนแปลงทั้งองค์ประกอบของควันและพฤติกรรมการเชื่อมได้
ดักจับควันใกล้แหล่งกำเนิด
ใช้ระบบดูดควันเฉพาะจุดที่ออกแบบมาสำหรับกลุ่มควันเชื่อม และวางตำแหน่งโดยไม่ดึงก๊าซปกคลุมออกจากแนวเชื่อม
ประเมินความเสี่ยงโดยได้รับการสนับสนุนจากผู้เชี่ยวชาญ
ความสามารถในการระบายอากาศและการป้องกันระบบทางเดินหายใจต้องเป็นไปตามโลหะผสม อัตราการผลิต รูปทรงของวัสดุ และข้อกำหนดท้องถิ่นที่แท้จริง
ควบคุมอันตรายจากเลเซอร์ระดับ 4
วางแผนเรื่องการปิดล้อมหรือพื้นที่ควบคุม ระบบล็อก การออกแบบอุปกรณ์ป้องกันดวงตาที่เหมาะสมกับความยาวคลื่น พื้นผิวสะท้อนแสง การฝึกอบรม และขั้นตอนรับมือเหตุฉุกเฉิน
ตรวจสอบการสกัดระหว่างการผลิต
เริ่มใช้งานระบบ ตรวจสอบตัวกรองและท่อส่งอากาศ และตรวจสอบให้แน่ใจว่าการเปลี่ยนอุปกรณ์หรือหัวฉีดไม่ทำให้ควันลอยออกนอกพื้นที่ดักจับ
ควรใช้การเชื่อมแบบบัดกรี การเชื่อมแบบตะกั่ว หรือการเชื่อมแบบต้านทานเมื่อใด แทน?
กระบวนการที่ดีที่สุดคือกระบวนการที่ตรงตามข้อกำหนดร่วมกันโดยมีความเสี่ยงและต้นทุนโดยรวมต่ำที่สุด การเชื่อมด้วยเลเซอร์ไม่ได้เป็นทางเลือกที่ดีที่สุดสำหรับชิ้นส่วนทองเหลืองทุกชิ้นเสมอไป
| วิธีการเข้าร่วม | มักจะเหมาะสมกับ | ทิศทางความแข็งแกร่ง | ข้อแลกเปลี่ยนหลัก | เลือกเมื่อ |
|---|---|---|---|---|
| การเชื่อมด้วยเลเซอร์ | ตะเข็บแม่นยำ ระบบอัตโนมัติ การบิดเบี้ยวต่ำ การป้อนความร้อนขนาดกะทัดรัด | การผ่าตัดเชื่อมกระดูกเมื่อมีคุณสมบัติเหมาะสม | ไอสังกะสี การสะท้อนแสง ระบบความปลอดภัย และการพัฒนากระบวนการ | รอยต่อต้องอาศัยความแม่นยำหรือประสิทธิภาพในการผลิต และสามารถตรวจสอบความถูกต้องได้อย่างเหมาะสม |
| การเชื่อมประสาน TIG / ซิลิคอนบรอนซ์ | ชิ้นส่วนประกอบตกแต่งที่มีสังกะสีสูง หรือชิ้นส่วนประกอบที่ไวต่อช่องว่าง | การเชื่อมต่อด้วยวัสดุอุดแทนการหลอมรวมโลหะพื้นฐานอย่างสมบูรณ์ | มีการอุดรอยรั่วและงานฝีมือที่ต้องใช้ความชำนาญมากขึ้น | อุณหภูมิของโลหะพื้นฐานที่ต่ำลงจะช่วยลดสาเหตุการเดือดของสังกะสีจากทองเหลือง |
| การประสาน | ชิ้นส่วนไฟฟ้า ชิ้นส่วนประปา และชิ้นส่วนบางที่มีน้ำหนักเบา | ข้อต่อที่มีอุณหภูมิต่ำและความแข็งแรงต่ำ | ไม่เหมาะสำหรับงานที่ต้องการโครงสร้างหรืออุณหภูมิสูง | แรงกดที่ข้อต่อไม่มาก และความเรียบง่ายด้านต้นทุนมีความสำคัญมากกว่าการเชื่อมกระดูก |
| การเชื่อมความต้านทาน | แถบที่ทับซ้อนกัน จุดสัมผัส และจุดเฉพาะที่ | จุดเฉพาะที่หรือข้อต่อที่ยื่นออกมา | การเข้าถึงอิเล็กโทรด เครื่องหมาย และความสามารถในการเย็บตะเข็บต่อเนื่องที่จำกัด | การต่อรอยเฉพาะจุดปริมาณมากมีความสำคัญมากกว่าการต่อรอยต่อเนื่อง |
| การยึดด้วยกลไก / กาว | ชิ้นส่วนประกอบที่ไวต่อความร้อน แตกต่างกัน หรือใช้งานได้ | ขึ้นอยู่กับการออกแบบของตัวยึดหรือกาว | ส่วนประกอบเพิ่มเติม เวลาในการบ่ม หรือขนาดข้อต่อ | ความเสี่ยงจากความร้อนและควันมีมากกว่าคุณค่าของรอยเชื่อม |
ผลลัพธ์ที่น่าเชื่อถือต้องอาศัยมากกว่าแค่... ลูกปัดด้านบนที่สวยงาม
ภาพประกอบจากแอปพลิเคชัน Oceanplayer เหล่านี้แสดงให้เห็นถึงหลักฐานประเภทต่างๆ ที่การทดสอบการเชื่อมควรเก็บรวบรวม การทดสอบทองเหลืองของคุณควรระบุชื่อโลหะผสม ความหนา การตั้งค่า และผลการตรวจสอบ


สังเกตขั้นตอนการทดสอบ แล้วจึงขอทำการทดสอบเฉพาะสำหรับทองเหลือง
ตรวจสอบกระบวนการเชื่อม การเคลื่อนที่ของหัวเชื่อม การเตรียมรอยเชื่อม และรอยเชื่อมที่เสร็จสมบูรณ์ สำหรับการเชื่อมทองเหลือง โปรดส่งข้อมูลโลหะผสม ความหนา การออกแบบรอยเชื่อม และเป้าหมายการตรวจสอบอย่างละเอียด เพื่อให้การทดสอบตัวอย่างสามารถมุ่งเน้นไปที่การควบคุมไอสังกะสี รูพรุน และรอยแตกได้
ตรวจสอบรอยเชื่อมทองเหลืองก่อนเลือกใช้เครื่องจักร
โปรดแจ้งใบรับรองโลหะผสม ความหนา แบบร่างรอยต่อ ความยาวรอยต่อ ปริมาณการผลิต และข้อกำหนดการยอมรับ Oceanplayer สามารถช่วยระบุทิศทางการทดสอบและการกำหนดค่าเครื่องจักรที่เหมาะสมได้
แยกแยะ
ตรวจสอบโลหะผสม สังกะสี ตะกั่ว สารเคลือบ ความหนา และประเภทของข้อต่อ
เอกสาร
เปรียบเทียบทิศทางของเลเซอร์ กำลัง ความเร็ว โฟกัส แก๊ส และลวด
ตรวจสอบ
ตัดแบ่ง ตรวจสอบ และทดสอบรอยเชื่อมเทียบกับข้อกำหนดจริง
เครื่องเชื่อมเลเซอร์ คู่มือ และชิ้นส่วนที่เกี่ยวข้อง เครื่องมือทางวิศวกรรม
ใช้หน้าเหล่านี้เพื่อเปรียบเทียบการกำหนดค่าเครื่องจักร และประเมินปริมาณความร้อนที่ป้อนเข้า ปริมาณลวดที่ต้องการ และการวางแผนก๊าซปกคลุม ก่อนทำการทดสอบตัวอย่าง
การเชื่อมด้วยเลเซอร์ทองเหลือง คำถามที่พบบ่อย
คำตอบสั้นๆ สำหรับคำถามทั่วไปจากผู้ซื้อและวิศวกรเกี่ยวกับการเชื่อมทองเหลืองด้วยเลเซอร์ไฟเบอร์
ทองเหลืองสามารถเชื่อมด้วยเลเซอร์ได้หรือไม่?
ใช่แล้ว ทองเหลืองสามารถเชื่อมด้วยเลเซอร์ได้ เมื่อระบุชนิดของโลหะผสมได้ และกระบวนการควบคุมการสะท้อนแสง การระเหยของสังกะสี การประกอบรอยต่อ การป้องกัน การดูดอากาศ และการตรวจสอบรอยเชื่อมที่จำเป็น ทองเหลืองที่มีสังกะสีหรือตะกั่วในปริมาณสูงต้องได้รับการประเมินอย่างระมัดระวังมากขึ้น
เลเซอร์ไฟเบอร์สามารถเชื่อมทองเหลืองได้หรือไม่?
เลเซอร์ไฟเบอร์ 1064 นาโนเมตรสามารถเชื่อมชิ้นงานทองเหลืองบางประเภทได้ แต่ทองเหลืองเย็นดูดซับพลังงานอินฟราเรดใกล้ได้ไม่ดี และการเชื่อมต่ออาจเปลี่ยนแปลงอย่างรวดเร็วหลังจากหลอมละลาย ควรทำการทดสอบชิ้นงานตัวอย่างเพื่อยืนยันความเข้ากันได้ของแหล่งกำเนิดแสง การเคลื่อนที่ของลำแสง การโฟกัส ความเร็ว และคุณภาพการเชื่อมภายใน
เลเซอร์สีเขียวเหมาะกับการเชื่อมทองเหลืองมากกว่าหรือไม่?
แสงสีเขียวที่มีความยาวคลื่นประมาณ 515 นาโนเมตรถูกดูดซับโดยวัสดุที่มีทองแดงเป็นองค์ประกอบหลักได้ดีกว่าแสงอินฟราเรดใกล้ทั่วไป ซึ่งอาจช่วยปรับปรุงการเริ่มต้นกระบวนการและเสถียรภาพได้ อย่างไรก็ตาม แสงสีเขียวไม่ได้ดีที่สุดสำหรับทุกการเชื่อมต่อเสมอไป กำลังไฟ รูปทรงลำแสง ความหนา ความเร็ว และต้นทุนการผลิตยังคงมีความสำคัญอยู่
เหตุใดทองเหลืองที่เชื่อมด้วยเลเซอร์จึงเกิดรูพรุน?
สังกะสีสามารถระเหยกลายเป็นไอได้ก่อนที่เนื้อทองแดงจะหลอมเหลวอย่างสมบูรณ์ หากไอระเหยนั้นติดอยู่ขณะที่โลหะหลอมเหลวแข็งตัว มันจะทำให้เกิดรูพรุน รูปทรงของรอยต่อ ความเสถียรของรูเจาะ ความเร็วในการเคลื่อนที่ จุดโฟกัส การลดความเร็ว และการระบายไอระเหย ล้วนส่งผลต่อผลลัพธ์
เหตุใดทองเหลืองจึงแตกร้าวระหว่างการเชื่อมด้วยเลเซอร์?
ปัจจัยที่อาจก่อให้เกิดรอยแตก ได้แก่ การสูญเสียสังกะสี ตะกั่ว หรือสารผสมอื่นๆ ความเครียดจากความร้อน การควบคุมที่มากเกินไป การไหลของโลหะหลอมเหลวที่ไม่เสถียร และเส้นทางการแข็งตัวที่ไม่เหมาะสม ตรวจสอบชนิดของโลหะผสมและตรวจสอบตำแหน่งของรอยแตกก่อนที่จะเปลี่ยนแปลงพารามิเตอร์
การเชื่อมทองเหลืองด้วยเลเซอร์จำเป็นต้องใช้ก๊าซปกคลุมหรือไม่?
การทดลองเชื่อมแบบหลอมรวมส่วนใหญ่ใช้กลยุทธ์การปกคลุมแบบเฉื่อย เช่น อาร์กอน โดยอาจพิจารณาใช้ฮีเลียมหรือส่วนผสมของก๊าซบางชนิดสำหรับกระบวนการที่เลือกไว้ ก๊าซและอัตราการไหลที่เหมาะสมขึ้นอยู่กับการออกแบบหัวฉีด การเข้าถึง โลหะผสม ความเร็ว และสภาพพื้นผิวที่ต้องการ
การเชื่อมทองเหลืองด้วยเลเซอร์จำเป็นต้องใช้ลวดเติมหรือไม่?
ไม่ใช่ทุกรอยเชื่อมที่จำเป็นต้องใช้ลวดเชื่อม ลวดเชื่อมอาจช่วยเชื่อมช่องว่างที่ควบคุมได้ ขึ้นรูปตะเข็บเพื่อความสวยงาม หรือปรับองค์ประกอบทางเคมีของการเชื่อม โลหะผสมของลวดเชื่อม การเจือจาง และคุณสมบัติของรอยเชื่อมจะต้องได้รับการตรวจสอบให้เหมาะสมกับการใช้งาน
สามารถเชื่อมทองเหลืองกับสแตนเลสด้วยเลเซอร์ได้หรือไม่?
การเชื่อมด้วยเลเซอร์ระหว่างทองเหลืองกับสแตนเลสซึ่งต่างชนิดกันนั้นเป็นไปได้ในทางเทคนิค และมีงานวิจัยที่ตีพิมพ์เผยแพร่เกี่ยวกับการเชื่อมด้วยเลเซอร์แบบพัลส์ ความแตกต่างของค่าการดูดซับ การนำความร้อน พฤติกรรมการหลอมเหลว และการก่อตัวของสารประกอบโลหะระหว่างกัน ทำให้ตำแหน่งของลำแสงและการทดสอบมีความสำคัญเป็นพิเศษ
กำลังไฟฟ้าระดับใดที่เหมาะสมที่สุดสำหรับการเชื่อมทองเหลืองด้วยเลเซอร์?
ไม่มีค่ากำลังไฟฟ้าที่ตายตัว กำลังไฟฟ้าที่ต้องการขึ้นอยู่กับโลหะผสม ปริมาณสังกะสี ความยาวคลื่น รูปแบบพัลส์ โปรไฟล์ลำแสง ขนาดจุด ความหนา รอยต่อ ความเร็ว และเป้าหมายการเจาะทะลุ ควรพิจารณาคำแนะนำเกี่ยวกับกำลังไฟฟ้าเพียงอย่างเดียวว่าไม่สมบูรณ์จนกว่าจะมีการทดสอบตัวอย่าง
ควันสังกะสีจากการเชื่อมทองเหลืองเป็นอันตรายหรือไม่?
การให้ความร้อนแก่โลหะที่มีส่วนประกอบของสังกะสีอาจทำให้เกิดควันออกไซด์ของสังกะสี ซึ่งเป็นสาเหตุของไข้จากควันโลหะ ควรระบุชนิดของโลหะผสม ดักจับควันด้วยระบบดูดควันเฉพาะจุด ประเมินการสัมผัสของคนงาน และปฏิบัติตามข้อกำหนดด้านอาชีวอนามัยและความปลอดภัยจากเลเซอร์ที่เกี่ยวข้อง
ฉันควรเชื่อมทองเหลืองด้วยเลเซอร์หรือบัดกรีดี?
เลือกใช้การเชื่อมด้วยเลเซอร์เมื่อต้องการรอยเชื่อมที่แม่นยำ การบิดเบี้ยวต่ำ หรือระบบอัตโนมัติที่คุ้มค่ากับการพัฒนาขั้นตอนการผลิตและข้อกำหนดด้านความปลอดภัย การบัดกรีอาจเหมาะสมกว่าสำหรับชิ้นส่วนตกแต่ง ชิ้นส่วนที่มีสังกะสีสูง หรือชิ้นส่วนที่ไวต่อช่องว่าง ซึ่งไม่ต้องการการเชื่อมติดกับโลหะพื้นฐานอย่างสมบูรณ์
ฉันจะตรวจสอบคุณภาพรอยเชื่อมเลเซอร์ทองเหลืองก่อนการผลิตได้อย่างไร?
ตรวจสอบโลหะผสมและสารเคลือบ กำหนดเกณฑ์การยอมรับ พัฒนาช่วงพารามิเตอร์ที่บันทึกไว้ ตัดชิ้นส่วนตัวอย่าง และทำการทดสอบทางกล การรั่วซึม หรือการทดสอบแบบไม่ทำลายที่จำเป็นสำหรับชิ้นส่วนจริง
เอกสารอ้างอิงทางเทคนิคและแหล่งข้อมูลด้านความปลอดภัย
คู่มือนี้ได้รวบรวมงานวิจัยที่ตีพิมพ์และคำแนะนำด้านความปลอดภัยของรัฐบาลมาแปลเป็นข้อมูลการวางแผนที่เข้าใจง่ายสำหรับผู้ซื้อ อย่างไรก็ตาม คู่มือนี้ไม่ได้ให้ขั้นตอนการเชื่อมที่ได้รับการรับรองหรือการออกแบบความปลอดภัยเฉพาะพื้นที่แต่อย่างใด
- Hugger และคณะ, “การเชื่อมทองเหลืองด้วยลำแสงเลเซอร์,” Physics Procedia 56 (2014) — พฤติกรรมของรูเจาะใน CuZn37 และการระเหยของสังกะสี
- ศูนย์เลเซอร์ฮันโนเวอร์ “การเชื่อมทองเหลืองด้วยลำแสงเลเซอร์แบบผสมผสานระหว่างลำแสงแกนและลำแสงวงแหวน” (2023) — การศึกษาการแทรกซึมลึกของ CuZn37/CuZn39Pb3
- ฟราวน์โฮเฟอร์: การศึกษาเชิงกระบวนการด้วยเลเซอร์สีเขียว 515 นาโนเมตรบนทองแดง — บริบทของการจับคู่ความยาวคลื่นสำหรับวัสดุที่มีทองแดงเป็นองค์ประกอบหลัก
- คู่มือพกพา NIOSH: ควันจากการเชื่อม — เส้นทางการสัมผัส อาการ และบริบทด้านอาชีวอนามัย
- ฐานข้อมูลการควบคุมทางวิศวกรรมของ NIOSH: ระบบระบายอากาศเฉพาะที่สำหรับงานเชื่อม — คำแนะนำในการควบคุมการจับภาพแหล่งที่มา