

รายการตรวจสอบการทดสอบตัวอย่างเครื่องเชื่อมเลเซอร์: สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
ทดสอบแผ่นโลหะ รอยต่อ และข้อกำหนดของผลิตภัณฑ์จริงก่อนอนุมัติเครื่องเชื่อมเลเซอร์ ชิ้นงานตัวอย่างที่ขัดเงาอย่างดีอาจแสดงให้เห็นว่าเลเซอร์สามารถสร้างแนวเชื่อมได้ แต่ไม่สามารถพิสูจน์ได้ว่าชิ้นส่วนของคุณจะแข็งแรง ป้องกันการรั่วซึม เรียบ ทนต่อการกัดกร่อน ปลอดภัยในการผลิต หรือสามารถทำซ้ำได้หลังจากทีมสาธิตจากไปแล้ว

ระบุเกรด ความหนา การเคลือบผิว การตกแต่งผิว รอยต่อ ช่วงการประกอบ การเข้าถึง และอุปกรณ์ยึดอย่างถูกต้อง หรือระบุอย่างชัดเจนว่าผลลัพธ์นั้นเป็นข้อมูลเบื้องต้น
ถ่ายภาพและตรวจสอบก่อนการเจียร การขัด การทาสี หรือการทำความสะอาด เพราะอาจซ่อนรอยเริ่มต้น รอยหยุด รอยแตก รูพรุน หรือการไหม้ทะลุได้
ใช้ภาพตัดขวางที่มีป้ายกำกับและวิธีการทดสอบอื่นๆ ที่อิงตามความเสี่ยง การตรวจสอบจากภายนอกเพียงอย่างเดียวไม่สามารถเปิดเผยสภาพภายในหรือการตอบสนองต่อแรงกดได้ทั้งหมด
ทำการทดสอบตัวอย่างหลายชุดภายใต้การเปลี่ยนแปลงที่สมจริง และรักษารูปแบบ การตั้งค่า วิธีการ บันทึก และตัวกระตุ้นการเปลี่ยนแปลงไว้ให้เหมือนเดิมทุกประการ
การทดสอบตัวอย่างเครื่องเชื่อมเลเซอร์ควรพิสูจน์อะไรบ้างก่อนที่คุณจะสั่งซื้อ?
ก่อนสั่งซื้อเครื่องเชื่อมเลเซอร์ ให้ขอให้ผู้จำหน่ายทำการเชื่อมแผ่นโลหะที่คุณจัดหามาหรือแผ่นโลหะที่เข้ากันได้อย่างสมบูรณ์ในรอยต่อจริง บันทึกการประกอบและการตั้งค่าเครื่อง จากนั้นตรวจสอบรอยเชื่อมที่ยังไม่ได้ทำการเชื่อม ตัดชิ้นส่วนตัวอย่างตามหน้าตัด เลือกการทดสอบทางกลหรือการทดสอบข้อบกพร่องที่ตรงกับความเสี่ยงต่อความเสียหายจริง วัดชิ้นส่วนที่ปล่อยออกมา ทำการตรวจสอบการรั่วไหลหรือการกัดกร่อนที่จำเป็น ตรวจสอบการควบคุมเลเซอร์และควันระดับ Class 4 และทำซ้ำขั้นตอนดังกล่าว
ใช้ระเบียบวิธีทดสอบการรับรองขั้นตอนการผลิต—โดยกำหนดวัสดุ ข้อต่อ ตัวแปร การทดสอบ และบันทึก—แต่เรียกผลลัพธ์นั้นว่าผลการทดสอบความเป็นไปได้ทางการค้าหรือผลการยอมรับตัวอย่างเว้นแต่การรับรองตามรหัสที่เกี่ยวข้องจะเสร็จสมบูรณ์แล้ว
โดยทั่วไปมักใช้ชิ้นงานทดสอบแบบเรียบและง่าย การประกอบที่ลงตัว เลนส์คุณภาพสูง และผู้ปฏิบัติงานที่มีความเชี่ยวชาญ วิธีนี้มีประโยชน์สำหรับการศึกษาความเป็นไปได้เบื้องต้น แต่ผลลัพธ์อาจไม่สามารถนำไปใช้กับชิ้นส่วนที่ขึ้นรูปได้
ใช้วัสดุที่ตรวจสอบย้อนกลับได้ ข้อต่อที่เป็นตัวแทน และหลักฐานที่ตกลงกันไว้ล่วงหน้าเกี่ยวกับลักษณะ การหลอมรวม การทำงาน ขนาด ความปลอดภัย และความสามารถในการทำซ้ำ
| เงื่อนไขการทดสอบ | การตัดสินใจที่สามารถสนับสนุนได้ | หลักฐานที่จำเป็น | ขอบเขตหยุด |
|---|---|---|---|
| คูปองส่วนลดจากผู้จำหน่ายทั่วไป | การศึกษาความเป็นไปได้เบื้องต้นเท่านั้น | ข้อมูลระบุตัวตนของวัสดุ การกำหนดค่าเครื่องจักร การตั้งค่า และผลลัพธ์ที่ไม่ถูกแก้ไข | ห้ามยกเลิกการสั่งซื้อสำหรับวัสดุ ข้อต่อ หรือชิ้นส่วนขึ้นรูปที่แตกต่างไปจากนี้ |
| คูปองร่วมที่ตรงกับการผลิต | การคัดกรองอุปกรณ์และกระบวนการ | เกรดจริง ความหนา การเคลือบผิว รอยต่อ ช่วงการประกอบ ส่วนตัดขนาดใหญ่ และผลลัพธ์ที่วัดซ้ำ | หยุดดำเนินการหากการประกอบ สภาพพื้นผิว หรือรูปแบบที่ส่งมอบไม่ตรงกัน |
| ส่วนประกอบที่ขึ้นรูปจริง | การยอมรับการสั่งซื้อล่วงหน้าหรือหลักฐาน FAT | การตรวจสอบการทำงาน ขนาด ความเรียบร้อย การรั่วซึม หรือการรับน้ำหนัก รวมถึงบันทึกความสามารถในการทำซ้ำและการส่งมอบงาน | หยุดหากแสดงเฉพาะส่วนที่เลือกหรือขัดเงาเพียงส่วนเดียว |
| รหัสหรือคุณสมบัติของลูกค้า | การปล่อยตัวอย่างเป็นทางการจะเกิดขึ้นได้ก็ต่อเมื่อเป็นไปตามข้อกำหนดในเอกสารกำกับดูแลเท่านั้น | ข้อกำหนด WPS/PQR ที่เกี่ยวข้อง บุคลากรที่มีคุณสมบัติเหมาะสม ตัวอย่างที่จำเป็น วิธีการ บันทึก และการอนุมัติ | ห้ามนำการสาธิตเชิงพาณิชย์มาเปลี่ยนชื่อเป็นการรับรองคุณสมบัติอย่างเป็นทางการเด็ดขาด |
คุณควรขอหลักฐานอะไรบ้างสำหรับการทดสอบรอยเชื่อมเฉพาะของคุณ?
เลือกเงื่อนไขที่ใกล้เคียงที่สุด ผลลัพธ์จะแสดงหลักฐานที่ต้องขอ—ห้ามใช้พารามิเตอร์ของเครื่องจักรหรือการตรวจสอบอัตโนมัติเด็ดขาด
ตัวอย่างดังกล่าวจะสามารถใช้สนับสนุนการตัดสินใจซื้อได้ก็ต่อเมื่อมีการกำหนดและปิดรายการควบคุมและหลักฐานที่ขาดหายไปแล้วเท่านั้น
เอกสารนี้ใช้เพื่อการวางแผนเท่านั้น ไม่ใช่เอกสาร WPS, การตัดสินใจยอมรับรหัส, คุณสมบัติการตรวจสอบ หรือการอนุมัติความปลอดภัยของเลเซอร์
คุณควรส่งอะไรให้ซัพพลายเออร์ก่อนการทดสอบตัวอย่าง?
ผู้จำหน่ายสามารถเสนอวิธีการเชื่อมได้ ผู้ซื้อยังคงกำหนดชิ้นส่วนและสิ่งที่ต้องพิสูจน์ว่าประสบความสำเร็จ ส่งข้อมูลเหล่านี้ก่อนวันทดสอบ เพื่อป้องกันไม่ให้พบเงื่อนไขที่ยากที่สุดหลังจากวางเงินมัดจำแล้ว
ระบุรายละเอียดการแก้ไข ตำแหน่งการเชื่อม ขนาดที่สำคัญ ด้านที่มองเห็นภายนอก และระบุว่าการทดลองใช้ชิ้นส่วนทดสอบหรือชิ้นส่วนจริง
ระบุเกรด ความหนา คุณสมบัติทางความร้อน (ถ้ามี) ผิวสำเร็จ การเคลือบผิว ฟิล์ม ข้อกำหนดของล็อต และสถานะการทำความสะอาดที่อนุญาต
กำหนดขอบ, การทับซ้อน, ช่องว่าง, ความไม่ตรงกัน, การจัดแนว, การหนีบ, ตำแหน่ง, การเข้าถึง, จุดเริ่มต้น, จุดสิ้นสุด และมุม
เลือกเกณฑ์ความแข็งแรง การรั่วซึม ขนาด รูปลักษณ์ การกัดกร่อน สุขอนามัย ความล้า ข้อกำหนด หรือหลักฐานจากลูกค้า
ระบุความยาวตะเข็บ ปริมาณ ตำแหน่ง อัตราการผลิตที่คาดหวัง การจัดการ การเปลี่ยนชิ้นงาน จำนวนผู้ปฏิบัติงาน และระดับระบบอัตโนมัติ
ระบุพื้นที่ควบคุมที่เสนอ สภาพแวดล้อมสะท้อนแสง การระบายอากาศ วัสดุที่ติดไฟได้ แหล่งจ่ายไฟฟ้า และเจ้าของโครงการฝึกอบรม

การเชื่อมด้วยเลเซอร์แผ่นบางนั้นมีความละเอียดอ่อนต่อการประกอบชิ้นงาน ควรบันทึกสภาพขอบจริง การซ้อนทับ ความโค้ง การเข้าถึงของปืนเชื่อม และวิธีการยึดชิ้นงาน หากการผลิตอนุญาตให้มีช่องว่างหรือความไม่ตรงกันได้ ควรทดสอบสภาพตามที่กำหนดและขอบเขตที่ตกลงกันไว้ในทางปฏิบัติ
- รวมถึง: การเริ่มต้น การหยุด การเลี้ยว รอยต่อสั้น และการเปลี่ยนมุมปืน
- ตรวจสอบหลังการปล่อย: การหนีบชิ้นงานอย่างแน่นหนาอาจปกปิดความผิดเพี้ยนในการผลิตหรือข้อจำกัดในการเข้าถึงได้
- รักษาระบบทั้งหมดไว้: วัสดุยาแนว รอยต่อ ขอบ หรือรอยเชื่อมทางกล อาจยังคงเป็นส่วนหนึ่งของทางรั่วซึมสุดท้าย
คุณควรใช้การตรวจสอบแบบใดในการยอมรับหรือปฏิเสธตัวอย่างงานเชื่อมเลเซอร์?
การตรวจสอบทั้ง 12 ข้อถูกจัดกลุ่มเป็น 4 ด่านการอนุมัติ แต่ละด่านจะตอบคำถามที่แตกต่างกันของผู้ซื้อ ดังนั้นตัวอย่างที่สมบูรณ์แบบเพียงชิ้นเดียวจึงไม่สามารถผลักดันการซื้อขายให้คืบหน้าได้ด้วยตัวมันเอง
ตัวอย่างนี้เป็นตัวแทนของชิ้นส่วนที่จะผลิตจริงหรือไม่?
การตรวจสอบย้อนกลับวัสดุ
ใช้เอกสารที่ผู้ซื้อจัดหาให้หรือเอกสารที่ตรงกันทุกประการ บันทึกเกรด ความหนา การเคลือบผิว การตกแต่งผิว ความแข็ง สภาพพื้นผิว สารเติมเต็ม และหมายเลขล็อต
การเชื่อมต่อและการประกอบ
คัดลอกรอยต่อ ขอบ การซ้อนทับ ช่องว่างที่อนุญาต ความไม่ตรงกัน การเข้าถึง ตำแหน่ง และวิธีการยึดแบบจริง ทดสอบขอบเขตที่สำคัญโดยไม่ต้องสร้างช่องว่างสูงสุดที่เป็นสากลขึ้นมาเอง
การกำหนดค่าเครื่องจักรที่แน่นอน
ระบุแหล่งกำเนิด หัว อุปกรณ์เลนส์ หัวฉีด ตัวป้อนลวด ระบบส่งวัสดุป้องกัน อุปกรณ์ยึด ระบบล็อค การแก้ไขซอฟต์แวร์ และสภาพการบำรุงรักษา
บันทึกนี้เก็บรักษาขั้นตอนการเชื่อมจริงไว้หรือไม่?
การตั้งค่าที่ทดสอบและวิธีการใช้งาน
บันทึกข้อมูลมากกว่าแค่กำลังวัตต์: โหมดเอาต์พุต วิธีการเคลื่อนที่ จุดโฟกัสหรือระยะห่าง การสั่น การใช้แก๊ส ลวด ตัวหนีบ การเริ่มต้น การหยุด และวิธีการเข้ามุม ตามความเหมาะสม
สภาพการเชื่อม (ตามสภาพจริง)
ตรวจสอบก่อนทำการเจียร ขัดเงา ทาสี หรือทำความสะอาด มองหา รอยแตก รอยไม่ต่อเนื่อง รอยบาก รอยเติมไม่เต็ม รอยทับซ้อน รอยไหม้ทะลุ รู รอยกระเด็น การเกิดออกซิเดชัน และจุดเริ่มต้นหรือมุมที่ไม่แข็งแรง
การตัดและเชื่อมชิ้นส่วนขนาดใหญ่
ตัด เตรียม และตรวจสอบชิ้นส่วนที่ติดป้ายกำกับในตำแหน่งที่เกี่ยวข้อง ภาพตัดขวางขนาดใหญ่สามารถแสดงรูปทรงการเชื่อมต่อ สภาพของราก รูพรุน และการเชื่อมต่อที่ไม่สมบูรณ์อย่างเห็นได้ชัดในระนาบที่ตัด
การทดสอบตรงกับความเสี่ยงในการเกิดความเสียหายจริงของชิ้นส่วนหรือไม่?
พฤติกรรมทางเครื่องกล
เลือกวิธีการทดสอบการดัด การดึง การลอก การแตก การดึง การบิด หรือการรับน้ำหนักตามการใช้งานจริง ที่สะท้อนถึงข้อต่อจริงและข้อกำหนดหลัก กำหนดชิ้นงาน ทิศทาง และกฎการแตกหักก่อน
วิธีการแก้ไขข้อบกพร่องที่เกี่ยวข้อง
การตรวจสอบด้วยสายตา การตรวจสอบระดับมหภาค การตรวจสอบด้วยสารแทรกซึม การถ่ายภาพรังสี การตรวจสอบด้วยคลื่นเสียงอัลตราโซนิก และการทดสอบการรั่วซึม จะเห็นสภาวะที่แตกต่างกัน แผ่นโลหะบางและรูปทรงของรอยต่ออาจจำกัดวิธีการทดสอบ ดังนั้นจึงควรแสดงให้เห็นถึงความเหมาะสมของวิธีการนั้นๆ
ความบิดเบี้ยวและมิติ
วัดขนาดที่ผลิตภัณฑ์ต้องคงไว้ เช่น ความเรียบ ความเป็นมุมฉาก ตำแหน่งขอบ ความสัมพันธ์ของรู หรือความพอดีของประตู ก่อนและหลังการเชื่อม และหลังจากถอดอุปกรณ์ยึดแล้ว
สามารถนำผลลัพธ์นี้ไปใช้ในการผลิตจริงได้หรือไม่?
การรั่วไหลและการทำงาน
สำหรับชิ้นส่วนที่ปิดผนึก ให้ระบุแรงดัน สุญญากาศ ฟองอากาศ การสลายตัว สารติดตาม หรือวิธีการอื่น ๆ ที่ได้รับอนุมัติ รวมถึงขอบเขต ตัวกลาง สภาวะ การทำให้เสถียร ระยะเวลา เครื่องมือ และการยอมรับ
การกัดกร่อน การตกแต่ง และ EHS
ตรวจสอบการสูญเสียและการซ่อมแซมผิวเคลือบบนแผ่นเหล็กชุบสังกะสี; สี การปนเปื้อน และการบำบัดตามที่กำหนดบนสแตนเลส; รวมถึงแผนการจับภาพแหล่งกำเนิดและการควบคุมด้วยเลเซอร์ระดับ 4
ความสามารถในการทำซ้ำและการส่งมอบ
ฝึกการออกตัว การหยุด การเลี้ยว การเปลี่ยนตำแหน่ง และการเปลี่ยนแปลงต่างๆ อย่างสมจริง เพิ่มผู้ควบคุมที่ได้รับการฝึกฝนคนที่สองหากจำเป็น และทำซ้ำหลังจากมีการเปลี่ยนแปลงการตั้งค่าหรือการกำหนดค่าใดๆ
เหตุใดการเชื่อมด้วยเลเซอร์ที่ดูดีเพียงอย่างเดียวจึงไม่เพียงพอต่อการยอมรับ?
วิธีการตรวจสอบแต่ละวิธีให้คำตอบที่แตกต่างกัน ควรใช้การผสมผสานที่ง่ายที่สุดที่สามารถเปิดเผยรูปแบบความล้มเหลวที่สำคัญ และเขียนเกณฑ์การยอมรับจากผลิตภัณฑ์จริง สัญญา หรือข้อกำหนดที่เกี่ยวข้อง
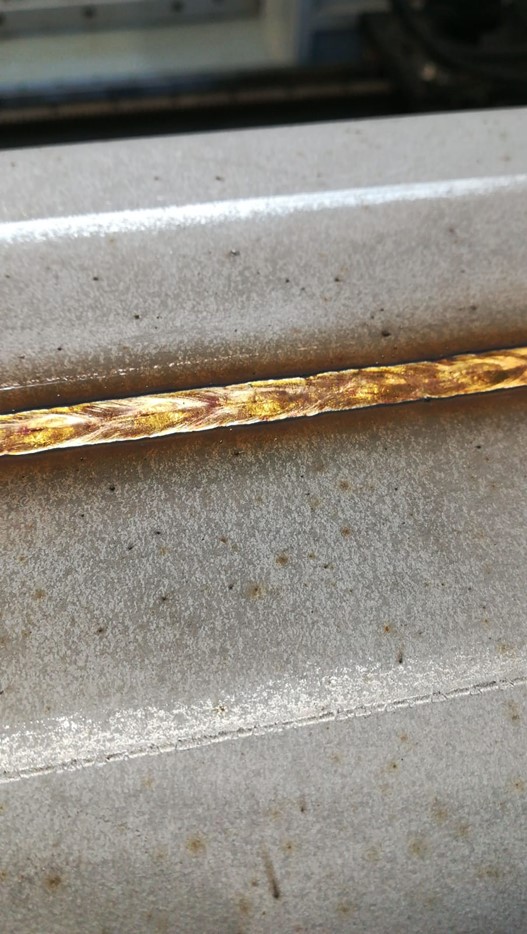
แนวเชื่อมที่ดูสะอาดตาอาจแสดงให้เห็นถึงความต่อเนื่อง การเกิดออกซิเดชัน การกัดเซาะ การกระเด็น และพฤติกรรมการเริ่ม/หยุด แต่ไม่สามารถพิสูจน์รูพรุนที่ซ่อนอยู่ ขอบเขตการหลอม การตอบสนองต่อแรง หรือเส้นทางการรั่วไหลได้ทั้งหมด
ภาพ: LaserTherm วิกิพีเดีย, ซีซี BY-SA 4.0.
การตรวจสอบด้วยการกัดกร่อนสามารถเผยให้เห็นรูปทรงการทะลุทะลวงและรอยแตกภายใน ณ ตำแหน่งนั้นได้ นี่เป็นหลักฐานที่ได้จากการเก็บตัวอย่าง ไม่ใช่ข้อพิสูจน์ว่าทุกมิลลิเมตรของชั้นหินยาวนั้นเหมือนกันทุกประการ
ภาพ: LaserTherm วิกิพีเดีย, ซีซี BY-SA 4.0.วิธีการตรวจสอบแบบใดที่เหมาะสมกับความเสี่ยงต่อความเสียหายของชิ้นส่วนนั้น?
ตารางนี้เป็นแผนผังการวางแผน แบบร่างที่เกี่ยวข้อง รหัส ข้อกำหนดของลูกค้า และทีมงานด้านเทคนิคที่มีคุณสมบัติเหมาะสม จะเป็นตัวกำหนดวิธีการขั้นสุดท้ายและค่าที่ยอมรับได้
| ลำดับความสำคัญของผลิตภัณฑ์ | หลักฐานที่ควรพิจารณา | ขอบเขตสำคัญ |
|---|---|---|
| กล่องเครื่องสำอาง | ภาพอ้างอิงหลังการเชื่อม ขนาดหลังการถอดอุปกรณ์จับยึด ภาพตัดขวางขนาดใหญ่ของรอยเชื่อมใหม่ และเส้นทางการตกแต่งที่ตกลงกันไว้ | ใบหน้าที่สวยงามไม่สามารถพิสูจน์การผสมผสานภายในหรือความสม่ำเสมอได้ |
| ข้อต่อรับน้ำหนัก | การทดสอบทางกลเฉพาะจุด การบันทึกการแตกหัก การตัดขวางขนาดใหญ่ และการตรวจสอบแบบไม่ทำลายตามที่กำหนด เมื่อมีความจำเป็น | ทิศทางการทดสอบและการยอมรับต้องสะท้อนถึงเส้นทางการรับน้ำหนักจริง |
| ท่อปิดสนิท ถัง หรือตู้ปิด | การทดสอบการรั่วซึมแบบครอบคลุมทุกขอบเขต รวมถึงมุม จุดเริ่มต้น/จุดสิ้นสุด จุดเชื่อมต่อ และสภาพสุดท้ายหลังการเชื่อม | การทดสอบแรงดันอาจเป็นอันตรายได้ โปรดปฏิบัติตามขั้นตอนที่ควบคุมและขีดจำกัดที่กำหนดไว้ของผลิตภัณฑ์ |
| การประกอบชิ้นส่วนที่มีมิติสำคัญ | การวัดค่าก่อนและหลังโดยอ้างอิงจากจุดอ้างอิง ในตัวอย่างหลายชิ้นหลังจากการคลายแคลมป์และอุปกรณ์ยึด | อย่าตัดสินใจจากภาพถ่ายที่เลือกเพียงภาพเดียวหรือจากการอ่านค่าจากอุปกรณ์เพียงอย่างเดียว |
| บริการป้องกันการกัดกร่อนหรือสุขอนามัย | โลหะผสม/ผิวสำเร็จที่ตรวจสอบย้อนกลับได้ การฟื้นฟูพื้นผิว การควบคุมการปนเปื้อน ความสามารถในการทำความสะอาด และการตรวจสอบเฉพาะการใช้งาน | การมีสีจางหรือการเกิดชั้นฟิล์มป้องกันเพียงอย่างเดียว ไม่ได้เป็นหลักฐานยืนยันว่าออกไซด์หรือสิ่งปนเปื้อนทั้งหมดถูกกำจัดออกไปแล้ว |
เหล็กชุบสังกะสีและเหล็กสแตนเลสส่งผลต่อการทดสอบตัวอย่างอย่างไร?
ห้ามนำผลการทดสอบชิ้นงานเหล็กกล้าคาร์บอนที่สะอาดไปใช้กับแผ่นเหล็กชุบสังกะสีหรือสแตนเลสสำหรับงานผลิต
คุณควรตรวจสอบอะไรบ้างเกี่ยวกับเหล็กชุบสังกะสี?
สังกะสีสามารถส่งผลต่อการเกิดควัน การเกิดรูพรุน การกระเด็น และความเสถียรของการหลอม นอกจากนี้ การเชื่อมยังรบกวนชั้นป้องกันเดิมที่อยู่ใกล้รอยเชื่อมอีกด้วย
- ระบุชนิดของสารเคลือบ น้ำมันที่พื้นผิว และรอยต่อที่แท้จริง
- ตรวจสอบตัวอย่างที่ยังไม่ถูกแตะต้องและภาคตัดขวางขนาดใหญ่เพื่อหาช่องว่างหรือการหลอมรวมที่ไม่เสถียร
- ตรวจสอบการจับภาพแหล่งกำเนิดแสงสำหรับรูปทรงเรขาคณิตของชิ้นงานจริงและประเมินปริมาณแสงที่ได้รับ
- ระบุรายละเอียดการเตรียมงานเฉพาะที่และการซ่อมแซมผิวเคลือบหลังการเชื่อมที่ได้รับอนุญาต
- ตรวจสอบสภาพการซ่อมแซมว่าเหมาะสมกับการใช้งานภายในอาคาร สภาพแวดล้อมที่เปียกชื้น หรือสภาพแวดล้อมที่มีฤทธิ์กัดกร่อนหรือไม่
คุณควรตรวจสอบอะไรบ้างเกี่ยวกับสแตนเลส?
คราบความร้อน ออกไซด์ คราบกระเด็น และการปนเปื้อนของเหล็กกล้าคาร์บอน อาจเป็นปัญหาในการใช้งานในสภาพแวดล้อมที่เปียกชื้น มีคลอไรด์ สารเคมี สุขอนามัย หรือเพื่อความสวยงาม
- ใช้เกรดจริง ผิวสำเร็จ และเครื่องมือทำความสะอาดที่เหมาะสม
- ตกลงเกี่ยวกับเฉดสีที่อนุญาตและวิธีการปรับสภาพพื้นผิวที่ต้องการ
- กำจัดออกไซด์หรือสิ่งปนเปื้อนจากการเชื่อมออกตามความจำเป็นก่อนขั้นตอนการเคลือบผิวป้องกันตามที่กำหนด
- อย่าใช้กระบวนการพาสซิเวชั่นแทนการกำจัดคราบความร้อนหรือสิ่งสกปรกฝังแน่น
- ตรวจสอบพื้นผิวสุดท้ายว่าทนต่อการกัดกร่อน ทำความสะอาดง่าย และตรงตามข้อกำหนดด้านรูปลักษณ์หรือไม่
ต้องเตรียมอุปกรณ์ควบคุมเลเซอร์และควันระดับ Class 4 รุ่นใดบ้างให้พร้อม?
คุณควรเข้าร่วมชมการทดสอบเครื่องเชื่อมเลเซอร์ตัวอย่างที่โรงงานอย่างไร?
การตรวจสอบด้วยตนเองเป็นสิ่งที่มีค่าสำหรับเครื่องจักรราคาแพง ผู้ผลิตรายใหม่ หรือจุดเชื่อมต่อที่มีผลกระทบต่อความแข็งแรง การรั่วซึม การกัดกร่อน หรือความปลอดภัย หากไม่สามารถเดินทางได้ ให้ใช้ภาพสด ตัวอย่างที่มีป้ายกำกับ ไฟล์ข้อมูลดิบ และชิ้นงานตัวอย่างที่จัดส่งทางไปรษณีย์ ในกรณีที่ความเสี่ยงนั้นคุ้มค่า
อย่าปล่อยให้ผลงานชิ้นสุดท้ายที่ดูสมบูรณ์แบบลบล้างความพยายามในการปรับแต่ง แก้ไข ทำความสะอาด หรือการใช้เครื่องมือช่วยต่างๆ ที่จำเป็นกว่าจะได้ผลงานชิ้นนั้นมา
อนุมัติแผนก่อนลงมือตัด
แบบร่างแช่แข็ง วัสดุ ข้อต่อ ชุดตัวอย่าง หลักฐาน อำนาจการตัดสินผ่าน/ไม่ผ่าน กรรมสิทธิ์ในตัวอย่าง และกฎการทดสอบซ้ำ
ตรวจสอบเอกลักษณ์และสภาพก่อนการเชื่อม
ถ่ายภาพฉลาก, สารเคลือบ, ฟิล์มป้องกัน, ขอบ, การทำความสะอาด, ความหนาที่วัดได้, ช่องว่าง, การจัดแนว และแคลมป์
ยืนยันการตั้งค่าตามที่ระบุไว้
บันทึกข้อมูลเกี่ยวกับแหล่งกำเนิดแสง หัวเลเซอร์ ระบบเลนส์/หัวฉีด ระบบสายไฟ/แก๊ส อุปกรณ์จับยึด ชุดอุปกรณ์ความปลอดภัย ซอฟต์แวร์/โปรแกรม และสถานะการบำรุงรักษา
สังเกตการผ่านครั้งแรกที่ยังไม่ถูกแตะต้อง
โปรดสังเกตจุดเริ่มต้น จุดหยุด มุม การควบคุมการเคลื่อนที่ ทิศทางควัน การดูดอากาศ การสะท้อน และการปรับแต่งทุกอย่างที่ทำระหว่างการจูน
เก็บรักษาและตรวจสอบชิ้นงานตัวอย่างที่เชื่อมแล้ว
ถ่ายภาพภายใต้แสงที่สม่ำเสมอและบันทึกร่องรอยที่มองเห็นได้ทั้งหมดก่อนทำการเจียร ทำความสะอาด ขัดเงา หรือเคลือบผิวใดๆ
ติดฉลากระบุตำแหน่งตัดและทดสอบ
เลือกชิ้นงานตัวอย่างขนาดใหญ่ ชิ้นงานตัวอย่างเชิงกล ชิ้นงานตัวอย่างแบบไม่ทำลาย และชิ้นงานตัวอย่างสำหรับการคงสภาพก่อนทำการตัด เก็บวัสดุไว้ให้เพียงพอสำหรับการตรวจสอบโดยอิสระในกรณีที่เหมาะสม
วัดขนาดชุดประกอบที่ถอดออกมา
ถอดอุปกรณ์ยึดออก บันทึกขนาดการใช้งาน และทำการทดสอบการรั่วซึม การติดตั้ง หรือการรับน้ำหนักตามที่กำหนดไว้บนขอบเขตทั้งหมด
ปิดข้อผิดพลาดและรวบรวมแพ็คเกจ
บันทึกข้อบกพร่อง ทำการทดสอบซ้ำตามที่กำหนดหลังจากแก้ไขแล้ว เก็บรักษาข้อมูลดิบ ตัวอย่างทางกายภาพ ขีดจำกัดสุดท้าย และความเสี่ยงที่เหลืออยู่

บันทึกความหนาของแผ่นโลหะจริง ช่องว่าง การซ้อนทับ และขนาดหลังการเชื่อม ค่าที่ระบุและลักษณะที่ปรากฏบนชิ้นงานทดสอบนั้นไม่เพียงพอ
ภาพ: Jeremyida002 วิกิพีเดีย, ซีซี BY-SA 4.0.สัญญาณเตือนใดบ้างที่บ่งบอกว่าคุณควรหยุดการปล่อยสินค้าเพื่อจำหน่าย?
คำเตือนแต่ละครั้งหมายความว่าหลักฐานยังไม่ครบถ้วน ควรขอผลการตรวจที่ขาดหายไปแทนที่จะยอมรับคำสัญญาด้วยวาจา
ควรระบุรายละเอียดของตัวอย่างที่ได้รับการอนุมัติลงในเอกสารขอใบเสนอราคา (RFQ), การทดสอบการยอมรับจากโรงงาน (FAT) และใบสั่งซื้ออย่างไร?
ตัวอย่างจะช่วยลดความเสี่ยงได้ก็ต่อเมื่อมีการระบุตัวตน รูปแบบ ผลลัพธ์ และข้อจำกัดของตัวอย่างนั้นไว้ในใบเสนอราคา ใบสั่งซื้อ หนังสือรับรองจากโรงงาน และเอกสารการผลิตแล้วเท่านั้น
- ตรวจสอบปัญหาการเชื่อมต่อและการประกอบก่อนการฝากหรือปล่อยลงน้ำ
- เปลี่ยนคำกล่าวอ้างทางการตลาดให้เป็นหลักฐานที่พิสูจน์ได้ถึงคุณสมบัติของแผ่นกระดาษและฟังก์ชันการใช้งานจริง
- สร้างบันทึกข้อมูลเดียวสำหรับผู้จำหน่าย ผู้ซื้อ คุณภาพ และการดำเนินงาน
- เปิดเผยข้อมูลด้านความปลอดภัย ควัน และงานตกแต่งก่อนการติดตั้ง
- การทดลองที่มีขอบเขตจำกัดไม่สามารถพิสูจน์ถึงความแปรผันของวัสดุหรือผลผลิตในอนาคตได้อย่างไม่จำกัด
- การทดสอบอาจต้องใช้ตัวอย่างที่ทำลายได้ การสนับสนุนจากห้องปฏิบัติการ และวัสดุเพิ่มเติม
- สถานที่สาธิตของซัพพลายเออร์ไม่สามารถทดแทนการตรวจสอบสถานที่จริงของผู้ซื้อได้
- การเปลี่ยนแปลงในกระบวนการผลิตจำเป็นต้องมีการตรวจสอบอย่างละเอียดและอาจต้องมีการทดสอบซ้ำ
คำถามที่พบบ่อยเกี่ยวกับการทดสอบตัวอย่างเครื่องเชื่อมเลเซอร์
คำตอบสั้นๆ สำหรับคำถามที่เหลือของผู้ซื้อซึ่งยังไม่ได้รับการตอบอย่างครบถ้วนจากรายการตรวจสอบหลัก
ผู้ซื้อควรขอตัวอย่างงานเชื่อมด้วยเลเซอร์จำนวนเท่าใด?
ไม่มีจำนวนที่ตายตัว ควรขอตัวอย่างให้เพียงพอสำหรับสภาพที่ระบุไว้ การประกอบที่สมจริง หรือขอบเขตของวัสดุ จุดเริ่มต้น จุดสิ้นสุด มุม และตำแหน่งที่สำคัญ รวมถึงชิ้นส่วนแยกต่างหากสำหรับการตรวจสอบด้วยสายตา การตัดขวาง การทดสอบแบบทำลายหรือแบบใช้งาน และการเก็บรักษาโดยผู้ซื้อ ชิ้นส่วนที่มีความสำคัญสูงกว่านั้นต้องการหลักฐานและตัวอย่างซ้ำมากกว่า
ฉันควรขอภาพตัดขวางขนาดใหญ่ของชิ้นงานเชื่อมเลเซอร์ทุกชิ้นหรือไม่?
ภาพตัดขวางขนาดใหญ่มีประโยชน์อย่างยิ่งสำหรับรอยต่อใหม่ แผ่นโลหะบางหรือเคลือบผิว รอยตะเข็บที่สำคัญ หรือกระบวนการที่ไม่คุ้นเคย จำนวนและตำแหน่งของภาพตัดขวางควรพิจารณาจากความเสี่ยง ภาพตัดขวางแสดงเฉพาะระนาบที่ถูกตัดเท่านั้น ดังนั้นควรนำมาประกอบกับหลักฐานทางภาพและการใช้งานในกรณีที่รอยตะเข็บทั้งหมดมีความสำคัญ
ฉันจะตรวจสอบรอยรั่วของชิ้นส่วนโลหะแผ่นที่เชื่อมด้วยเลเซอร์ได้อย่างไร?
ใช้กรรมวิธีที่ระบุไว้ในผลิตภัณฑ์ เช่น การทดสอบการคงแรงดัน การสลายตัว การทดสอบฟองอากาศ การทดสอบสุญญากาศ หรือการทดสอบก๊าซติดตาม และกำหนดตัวกลาง แรงดันหรือสุญญากาศ การทำให้เสถียร ระยะเวลา อุณหภูมิ ความไวของเครื่องมือ ขอบเขต และผลลัพธ์ที่ยอมรับได้ รวมถึงมุม จุดเริ่มต้น/จุดสิ้นสุด และอุปกรณ์ต่อพ่วง การทดสอบแรงดันต้องปฏิบัติตามขั้นตอนที่ปลอดภัยและควบคุมได้
สามารถใช้ค่าที่ตั้งไว้ล่วงหน้าของเครื่องจักรแบบทั่วไปในการผลิตได้หรือไม่?
ให้ถือว่าเป็นเพียงจุดเริ่มต้นเท่านั้น ต้องทดสอบการตั้งค่าการผลิตจริงสำหรับวัสดุ ความหนา การเคลือบผิว รอยต่อ การประกอบ การยึด การเคลื่อนย้ายวัสดุ การป้องกัน หรือการจัดเรียงวัสดุอุด และความต้องการในการยอมรับ บันทึกช่วงเวลาที่ทำการทดสอบและการเปลี่ยนแปลงที่ทำให้ต้องตรวจสอบหรือทดลองใหม่
มาตรฐานใดบ้างที่กำหนดขอบเขตของหลักฐานและความปลอดภัย?
- AWS C7.4/C7.4M:2017-AMD1 — กระบวนการเชื่อมด้วยลำแสงเลเซอร์ การตรวจสอบคุณภาพ อุปกรณ์ และกรอบการทำงานของผู้ปฏิบัติงาน
- AWS B2.1/B2.1M:2026 — ขั้นตอนอย่างเป็นทางการและการรับรองคุณสมบัติด้านประสิทธิภาพ รวมถึงการเชื่อมด้วยลำแสงเลเซอร์ เมื่อมีการอ้างอิงถึงในเอกสารที่เกี่ยวข้อง
- ISO 15614-11: 2025 — การทดสอบคุณสมบัติอย่างเป็นทางการตามมาตรฐาน WPS สำหรับการเชื่อมด้วยลำแสงอิเล็กตรอนและลำแสงเลเซอร์
- ISO 13919-1: 2019 — ระดับคุณภาพความไม่สมบูรณ์ของการเชื่อมด้วยเลเซอร์/ลำแสงอิเล็กตรอนในเหล็ก นิกเกิล และไทเทเนียม ระดับเหล่านี้อธิบายถึงคุณภาพการผลิต ไม่ใช่ความเหมาะสมสำหรับการใช้งาน
- ISO 13919-2: 2021 — ระดับคุณภาพความไม่สมบูรณ์ของอะลูมิเนียม แมกนีเซียม และทองแดงบริสุทธิ์
- ISO 17637: 2016 — การตรวจสอบด้วยสายตาของรอยเชื่อมแบบหลอมรวม รวมถึงการตรวจสอบรอยเชื่อมก่อนการเชื่อม
- ISO 17639: 2022 — การเตรียมการและขั้นตอนสำหรับการตรวจสอบรอยเชื่อมทั้งในระดับมหภาคและจุลภาค
- ISO 3452-1: 2021 — หลักการทดสอบด้วยสารแทรกซึมสำหรับรอยแตกที่เปิดอยู่บนพื้นผิว; ไม่ได้กำหนดเกณฑ์การยอมรับ
- ISO 9712: 2021 — คุณสมบัติและการรับรองบุคลากรด้านการตรวจสอบแบบไม่ทำลาย (NDT) ตามที่กำหนด
- คู่มือทางเทคนิคของ OSHA: อันตรายจากเลเซอร์ — พื้นที่ควบคุม, จุดสิ้นสุดลำแสง, ทางเข้า, การฝึกอบรม และการควบคุมระดับ 4
- AWS: ความปลอดภัยในการเชื่อมด้วยเลเซอร์แบบพกพา — ประเด็นด้านความปลอดภัยเชิงปฏิบัติสำหรับอุปกรณ์พกพาที่มีกำลังสูง
- การควบคุมทางวิศวกรรมของ NIOSH: ระบบระบายอากาศเฉพาะที่สำหรับงานเชื่อม (Welding LEV) — บริบทของการดักจับแหล่งกำเนิดและการควบคุมควันโดยขึ้นอยู่กับวัสดุ
- เอาท์คุมปุ: การบำบัดหลังการผลิต — บริบทของการเกิดคราบความร้อน การทำความสะอาด การดอง และการทำให้เกิดชั้นฟิล์มป้องกันสำหรับเหล็กกล้าไร้สนิม
คุณควรส่งเอกสารอะไรบ้างเพื่อขอคำแนะนำเกี่ยวกับอุปกรณ์ที่ผ่านการทดลองใช้แล้ว?
โปรดแชร์แบบร่าง วัสดุและสารเคลือบจริง ส่วนรอยต่อ ช่วงการประกอบ ข้อกำหนดเรื่องผิวสำเร็จหรือการรั่วซึม ปริมาณการผลิต และข้อจำกัดของสถานที่ติดตั้ง Oceanplayer Laser สามารถช่วยแปลงข้อมูลเหล่านี้ให้เป็นเมทริกซ์การทดสอบที่เป็นตัวแทนและคำแนะนำเกี่ยวกับอุปกรณ์ได้