


Pinakamabilis na Pag-alis ng Kalawang mula sa Bakal: Pumili ayon sa Tapos na Ibabaw
Para sa malalawak na bakal na ibabaw na nangangailangan ng pag-alis ng kalawang at bagong patong, ang abrasive blasting ay isang matibay na panimulang punto. Para sa maliliit na pagkukumpuni, ang mga power tool ay makakatipid sa oras ng pag-setup; para sa mga piling lugar kung saan mahirap linisin ang abrasive, ang paglilinis gamit ang laser ay maaaring matapos nang mas maaga. Ang immersion chemistry at waterjetting ay lumulutas sa iba't ibang problema sa pag-access at kontaminasyon.
Ang kapaki-pakinabang na paghahambing ay ang oras sa isang tinatanggap na ibabaw—kabilang ang paghahanda, paglilinis at inspeksyon—hindi lamang kung gaano kabilis nawawala ang kalawang.
Larawang may kalawang: Fumikas Sagisavas , CC0 1.0 ; ginupit na may maitim na ibabaw. Ang hitsura lamang ay hindi tumutukoy sa grado ng paghahanda.

Aling paraan ng pag-alis ng kalawang ang dapat mo munang subukan?
Gamitin ang job constraint upang pumili ng mga pamamaraan. Ito ay mga kondisyonal na panimulang punto, hindi sinusukat na ranggo ng bilis. Ang isang pamamaraan ay mananalo lamang kung maihahatid nito ang kalinisan, profile ng ibabaw, at kondisyon ng bahagi na kinakailangan ng susunod na operasyon.
Mag-scroll nang pahalang sa mas maliliit na screen para mabasa ang bawat column.
| Paraan | Malakas na panimulang akma | Kung saan makakatipid ng oras | Ano ang maaaring magbura ng pakinabang |
|---|---|---|---|
| Masasamang pagsabog | Malalaking naa-access na mga ibabaw, dumidikit na sukat, gawaing patong na nangangailangan ng panibagong profile | Pag-alis at pagbuo ng profile sa isang operasyon; patuloy na paghawak para sa mga angkop na paulit-ulit na bahagi | Pagpipigil, pagtatakip, mga limitasyon ng compressor, pagbawi ng abrasive at paghawak ng basura |
| Paglilinis ng laser | Lokal na kalawang, mga weld band, mga piling katangian at mga asembliya na hindi kayang tiisin ang pagpasok ng nakasasakit | Mapiling paggamot nang walang dagdag na blasting media | Mabagal na pag-alis ng kalawang, mga hindi mapupuntahang katangian, pagbunot, mga kontrol sa laser o hindi katanggap-tanggap na pagbabago sa ibabaw |
| Mga tool sa kapangyarihan | Maliliit na pagkukumpuni, mga gilid, mga turnilyo at mga access point para sa pagpapanatili | Maikling mobilisasyon at direktang pag-access sa maliliit na lugar | Paulit-ulit na pagpasa, pagkapagod, pagpapakintab, paggupit at pagtatapos na mas mababa sa tinukoy na grado |
| Pag-alis ng kemikal | Mga naaalis na bahagi na may mga sinulid, recess o geometry na angkop para sa paglulubog | Paggamot nang maramihan at nabawasang gawaing praktikal habang binababad | Oras ng pagtigil, nakulong na likido, pagbabanlaw, pagpapatuyo, kondisyon ng paliguan at hindi pagkakatugma ng materyal |
| Pag-waterjet | Trabahong pagpapanatili kung saan ang alikabok, pag-alis ng patong o natutunaw na kontaminasyon ay nagpapahirap sa dry blasting | Pag-iwas sa dagdag na nakasasakit; paghuhugas habang tinatanggal ang materyal sa ibabaw | Maruming tubig, pag-agos, kalawang na mabilis na dumadaloy o ang pangangailangan para sa isang hiwalay na operasyon ng pag-profile |
Ang "profile" ng patong ay ang tekstura ng ibabaw na tinukoy upang makatulong sa pagdikit ng patong. Ang pag-aalis ng nakikitang kalawang at paggawa ng tamang profile ay magkahiwalay na mga kinakailangan. Ang purong waterjetting ay naglalantad ng isang umiiral na profile; ang abrasive-containing wet blasting ay isang kakaibang proseso.
Suriin ang kalawang, kaliskis ng gilingan, at mga hukay bago itakda ang oras ng pagsubok
Ang mill scale ay ang oxide layer na nabubuo habang mainit na gumugulong. Ang pagdikit nito ay maaaring magpahirap sa pag-alis kahit na may kaunting kulay kahel na kalawang na nakikita. Itala rin ang lumang pintura, langis, asin, mga bahaging mahirap maabot at ang kapal o mga limitasyon ng dimensyon ng bakal.
Ang mga grado ng kalawang na ISO 8501-1 ay nagpapakita ng apat na panimulang anyo. Hindi nito tinutukoy ang bilis ng paglilinis o ang kondisyong kinakailangan pagkatapos linisin.
- AKaramihan ay sumusunod na sukat
- Karamihan sa ibabaw ay nananatiling parang gilingan, na may kaunti o walang kalawang.
- BSimula ng kalawang
- May kalawang na nabubuo at nagsisimula nang magtuklap ang mga kaliskis ng gilingan.
- CBahagyang nakikitang butas
- Ang kaliskis ay nawalan ng kinakalawang o natatanggal sa pamamagitan ng pagkayod; ang maliliit na butas ay nakikita ng walang tulong na mata.
- DPangkalahatang nakikitang butas
- Kinakalawang na ang kaliskis at kitang-kita ang mga butas sa buong ibabaw.
Hindi naibabalik ng paglilinis ang nawalang metal. Kung ang kalawang ay nakabawas sa isang seksyon na may dalang karga o isang kritikal na dimensyon, ayusin ang naaangkop na kapal o pagtatasa ng inhinyeriya. Ang isang malinis na hukay ay mananatiling hukay.
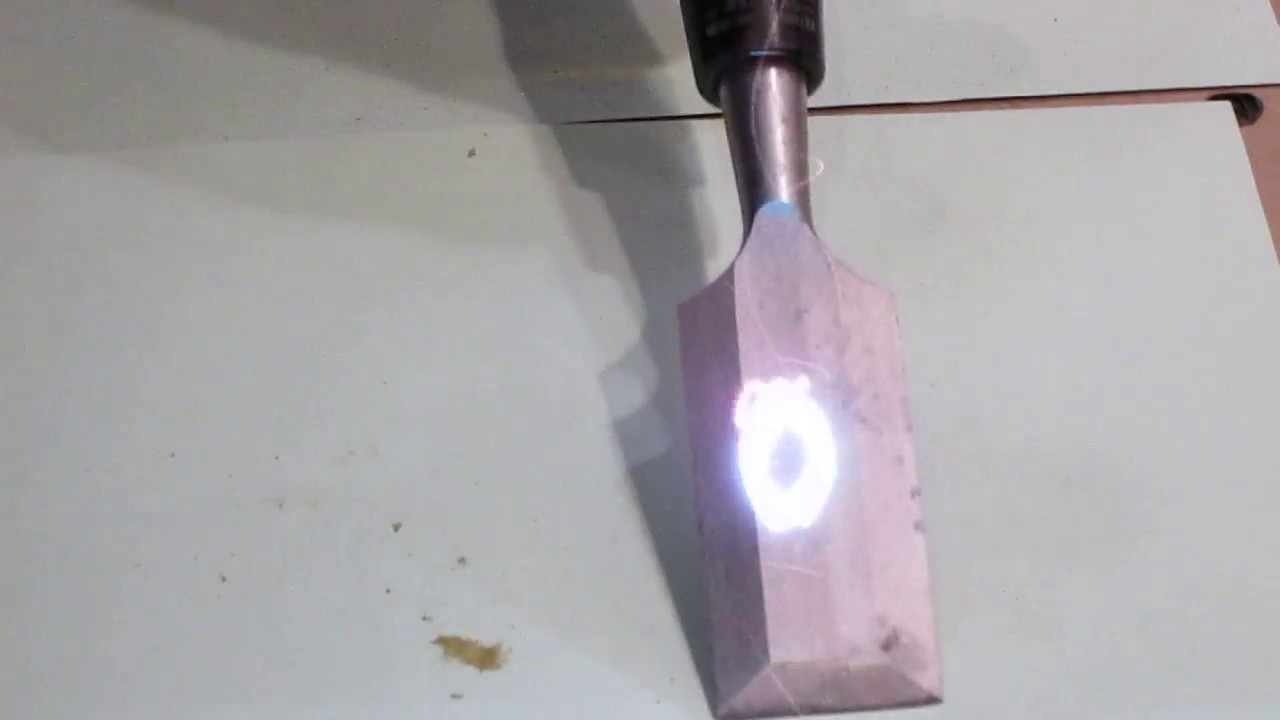
Paglilinis gamit ang laser: subukan ang halaga ng pumipiling pag-alis
Ang paglilinis gamit ang laser ay nagdidirekta ng enerhiyang optikal sa isang patong ng ibabaw upang ito ay humiwalay sa pamamagitan ng pag-init, ablation, at mga kaugnay na epekto. Maaari nitong gamutin ang isang napiling banda o tampok nang hindi nagdaragdag ng nakasasakit na media. Maaari nitong mabawasan ang trabaho sa pagtakip at pagbawi sa paligid ng mga assembly, basta't maabot ng beam ang target at protektado ang mga kalapit na bahagi.
Pinakamatindi ang bentahe kapag maliit na bahagi lamang ng isang mas malaking assembly ang nangangailangan ng paggamot. Sa malapad at labis na kinakalawang na bakal, ang mas mabagal na rate ng aktibong pag-alis ay maaaring mas malaki kaysa sa matitipid sa paglilinis. Subukan ang aktwal na oxide, coating, at geometry; ang isang malinis na strip sa isang video ay hindi nagtatatag ng tinatanggap na metro kuwadrado bawat shift.
Ang mga pulsed at continuous-wave system ay nangangailangan ng magkakahiwalay na pagsubok
Ang mga pulsed system ay naghahatid ng enerhiya nang pabulong; ang mga continuous-wave (CW) system ay patuloy na naghahatid nito habang nakalantad. Ang mode lamang ay hindi tumutukoy sa throughput o pinsala. Ang lakas sa ibabaw, mga setting ng pulse kung saan naaangkop, laki ng spot, focus, scan overlap at dwell ay lahat nakakaapekto sa pagpasok at pag-alis ng init.
Suriin ang natapos na bakal para sa hindi gustong pag-init, pagkatunaw, pagbabago ng tekstura o pagkawala ng dimensyon. Ang isang ibabaw na nilinis ng laser ay hindi dapat ipagpalagay na nananatili ang orihinal nitong profile o nakakatugon sa kinakailangan sa blast-cleaning profile. Para sa mas malapit na paghahambing, gamitin ang gabay na pulsed-versus-CW.
Hindi nangangahulugang walang idinagdag na abrasive. Ang natanggal na kalawang at patong ay nangangailangan pa rin ng angkop na pagkuha at paghawak ng basura. Isama ang mga laser access control, reflected-beam control, at extraction sa nakatakdang setup.
Abrasive blasting: isang mahusay na pagpipilian para sa malalawak na ibabaw at isang bagong profile
Tinatanggal ng mga nakasasakit na partikulo ang kalawang at kaliskis habang binabago ang tekstura ng ibabaw ng bakal. Kung kinakailangan ang parehong pag-alis at isang tinukoy na profile ng angkla, maiiwasan nito ang isang hiwalay na hakbang sa pag-profile. Ang pagpili ng media at mga kondisyon sa proseso ay dapat na angkop sa kinakailangang tapusin at sa substrate.
Ang air blasting ay angkop sa maraming malalaki o naka-install na istruktura. Para sa mga paulit-ulit na plato, beam, at profile, isaalang-alang din ang isang wheel-blast line: Ang mga roller-conveyor system ng Wheelabrator ay naglalarawan ng patuloy na paghawak, blast treatment, at abrasive recovery sa isang kaayusan ng produksyon. Ang bentahe ng paghawak na iyon ay nalalapat lamang sa mga bahaging akma sa linya.
Ihambing ang buong pag-install
Suriin ang access, masking, supply ng hangin, kondisyon ng nozzle, supply ng abrasive at recovery. Walang gaanong silbi ang mataas na antas ng pag-alis kung hindi kayang kontrolin ng lugar ang alikabok o linisin ang mga nagamit na media sa tamang oras. Maaari ring baguhin ng mga lumang coating ang mga kontrol sa exposure at ruta ng pag-aaksaya.
Alisin ang langis at grasa sa pamamagitan ng tinukoy na proseso ng paunang paglilinis; ang abrasive impact ay hindi kapalit ng pag-alis ng grasa. Siyasatin ang nakamit na profile at kalinisan, lalo na sa mga gilid, sulok at butas.


Mga kagamitang de-kuryente: kadalasan ang pinakamabilis na paraan para sa isang maliit na pagkukumpuni
Ang isang angkop na grinder, scaler, sander o bristle tool ay maaaring magsimulang magtrabaho nang walang gaanong paggalaw. Dahil dito, sulit na subukan ang mga power tool para sa maliliit na bahagi, gilid, at mga lugar ng pagpapanatili kung saan ang paglipat ng isang blast system sa posisyon ay mas matagal kaysa sa paglilinis mismo.
Hindi tinutukoy ng pangalan ng kagamitan ang antas ng paghahanda
Magkaiba ang mga endpoint ng paglilinis ng SSPC-SP 3 power-tool at ng paglilinis ng SSPC-SP 11 power-tool sa bare metal. Tinutugunan ng SP 3 ang maluwag na dumidikit na materyal; ang SP 11 ay nangangailangan ng mas mahirap na resulta ng bare-metal at profile. Ipinapaliwanag ng naka-archive na manwal ng inspeksyon ng FHWA ang pagkakaibang iyon. Ilapat ang pamantayan sa edisyon at pagtanggap na pinangalanan ng kasalukuyang proyekto.
Ang isang gulong na alambre ay maaaring magpakintab sa ibabaw ng dumidikit na materyal, at ang isang agresibong disc ay maaaring mag-alis ng matibay na bakal. Piliin ang ulo at pamamaraan para sa tinukoy na resulta, pagkatapos ay siyasatin ang mga butas at gilid sa halip na umasa sa isang maliwanag na anyo.
Para sa mas malalaking lugar, isama ang pagpapalit ng kagamitan, muling pagpoposisyon, pagkapagod ng operator, pagkolekta ng alikabok at paulit-ulit na pagdaan. Ang isang maikling demonstrasyon sa isang komportableng patag na bahagi ay maaaring magpasobra sa patuloy na output.
Pag-aalis ng kemikal: hiwalay na bilangin ang lumipas na oras at ang praktikal na paggawa
Maaaring maabot ng paglulubog ang mga nakalantad na sinulid at mga puwang na hindi madaling maabot ng isang disc o straight-line beam. Maaaring ibabad ang mga bahagi nang sabay-sabay habang gumagawa ng iba pang trabaho ang operator. Makakabawas ito sa paggawa nang hindi pinapaikli ang lumipas na oras hanggang sa maging handa ang mga bahagi.
Magkaiba ang kemistri ng mga acid-based at chelating remover. Iba rin ang rust converter: tumutugon ito sa kalawang at nag-iiwan ng conversion layer, sa halip na basta maglabas lamang ng bare steel. Huwag palitan ang isa ng isa maliban kung pinahihintulutan ng downstream process ang surface na iyon.
Isang halimbawa ng produkto: ang pagbabad ay bahagi lamang ng proseso
Kasama sa mga tagubilin ng CRC para sa Evapo-Rust ang paghahanda, pagbababad, pagbabanlaw, at pagpapatuyo. Nakasaad din sa gabay nito na dapat munang tanggalin ang makapal na grasa, at nagbabala na maaaring tanggalin ang ilang oxide finish. Kaya naman ang "ligtas para sa bakal" ay hindi nagtatatag ng pagiging tugma sa bawat finish o naka-assemble na bahagi.
Gamitin ang aktwal na mga tagubilin sa produkto at safety data sheet para sa konsentrasyon, temperatura, dwelling, pagbabanlaw at pagtatapon. Isama ang drainage mula sa mga cavity, pagpapatuyo, kondisyon ng paliguan at ang susunod na hakbang sa cycle ng proteksyon. Huwag ipagpalagay na ang pag-alis ng kemikal ay lumilikha ng abrasive texture na tinukoy para sa isang coating.
Mas detalyadong ipinaliliwanag ng paghahambing ng laser-versus-kemikal ang mga tradeoff na ito sa proseso at pagiging tugma.


Waterjetting: sabay-sabay na suriin ang alikabok, asin, at ang kasalukuyang profile
Isaalang-alang ang waterjetting kapag ang alikabok o natutunaw na kontaminasyon ay isang pangunahing hadlang at kayang pamahalaan ng lugar ang wastewater.
Pinag-iiba ng AMPP ang waterjetting mula sa wet abrasive blasting : maaaring ipakita ng purong waterjetting ang isang profile na naiwan ng mas maagang paghahanda, ngunit hindi ito lumilikha ng bagong anchor pattern. Nagdaragdag ang wet blasting ng abrasive at maaaring baguhin ang tekstura.
Suriin ang ibabaw pagkatapos itong matuyo
Kung hindi angkop ang kasalukuyang profile, magsama ng karagdagang operasyon sa pag-profile. Tukuyin ang antas ng kalinisan ng waterjet at ang katanggap-tanggap na kondisyon ng kalawang dahil sa flash gamit ang coating system. Tiyakin ang natitirang kontaminasyon sa halip na ipagpalagay na ang isang water pass ay umabot na sa limitasyon ng asin ng proyekto.
Maaaring magkaroon ng biglaang kalawang habang natutuyo ang bakal. I-coordinate ang drainage, pagpapatuyo, inspeksyon at patong upang maiwasan ang pangalawang siklo ng paghahanda.
Sukatin ang oras sa isang tinatanggap na ibabaw
Magtakda ng parehong kondisyon ng pagsisimula, nalinis na lugar, at mga kinakailangan sa pagtanggap para sa bawat kandidato. Simulan ang orasan kapag nagsimula ang paghahanda na partikular sa trabaho at itigil kapag kumpleto na ang paglilinis at ang napagkasunduang handoff. Itala nang hiwalay ang aktibong oras ng paglilinis upang makita mo kung ang pag-alis o ang overhead ang kumokontrol sa pagkumpleto.
Magdagdag ng hiwalay na oras ng pagpapatuyo, pila, o proteksyon kung ito ay nasa labas ng mga yugtong iyon. Itala nang hiwalay ang lumipas na oras at oras ng paggawa: dalawang taong nagtatrabaho sa loob ng isang oras ay gumagamit ng dalawang oras ng paggawa, habang ang mga parallel na gawain ay hindi dapat bilangin nang dalawang beses sa lumipas na iskedyul.
Halimbawa ng trabaho: ang mas mabilis na pagpasa ay maaaring makagawa ng mas mabagal na trabaho
Mga naglalarawang pagpapalagay, hindi sinusukat na pagganap ng kagamitan: isang 2 m² na lokal na pagkukumpuni, dalawang kwalipikadong ruta, parehong tinatanggap na pagtatapos at magkakasunod na mga yugto. Ang mga oras sa ibaba ay nagpapakita lamang ng aritmetika; hindi ito mga sinipi na rate ng pagsabog o paglilinis gamit ang laser.
Mag-scroll nang pahalang sa mas maliliit na screen upang ihambing ang dalawang sitwasyon.
| Stage | Senaryo ng pagsabog | Senaryo ng laser |
|---|---|---|
| Pag-setup at proteksyon | 60 min | 20 min |
| Aktibong pag-alis | 20 min | 40 min |
| Paglilinis at paghawak ng basura | 30 min | 10 min |
| Inspeksyon at paglilipat | 10 min | 10 min |
| Kabuuang oras ng trabaho | 120 min | 80 min |
Ang mga aktibong rate ng pag-alis ay 6 m²/h at 3 m²/h ayon sa pagkakabanggit. Kapag naisama na ang lahat ng apat na yugto, ang mga rate ng tinatanggap na lugar ay magiging 1 m²/h at 1.5 m²/h. Ang ipinapalagay na ruta ng laser ay mas mabilis na natatapos sa kabila ng mas mabagal na pagdaan. Ang iba't ibang oras ng pag-setup, mga lugar o mga resulta ng pagtanggap ay maaaring magpabaligtad sa resultang iyon.
Gawing kapaki-pakinabang na pagsubok sa supplier ang halimbawa
Gumamit ng representatibong kalawang at mga kakaibang katangian pati na rin ang mga patag na bahagi na madaling matanggal. Itala ang mga tinanggihang bahagi, mga karagdagang pasada, mga pagbabago sa media o filter, paggalaw ng bahagi at ang oras na kailangan upang makarating sa susunod na operasyon. Kung ang alinmang ruta ay hindi umabot sa napagkasunduang pagtatapos, isama ang muling paggawa nito bago ihambing ang oras ng pagkumpleto.
Para sa patuloy na pagpaplano, ilagay ang iyong nasukat na mga pagpapalagay sa estimator ng oras ng pag-alis ng kalawang at pintura . Ang pagtatantya sa pagpaplano ay hindi pumapalit sa mga paulit-ulit na pagsubok sa pinaghalong produksyon.
Tukuyin ang pagtanggap bago mas mabilis na tawagin ang isang pamamaraan
Para sa gawaing pagpapatong, itugma ang paraan ng paghahanda sa coating data sheet at ispesipikasyon ng proyekto. Maaaring magmukhang malinis ang ibabaw nang hindi nalalagpasan ang isang kinakailangan na nakakaapekto sa pagdikit o tagal ng serbisyo.
- Kalinisan at profile: pangalanan ang naaangkop na pamantayan sa paghahanda, ang pinahihintulutang natitirang materyal at ang kinakailangang tekstura.
- Karumihan: tukuyin ang mga kaugnay na pagsusuri at limitasyon ng langis, alikabok, natutunaw na asin o residue ng proseso.
- Kondisyon ng substrate: kumpirmahin ang mga sukat, natitirang kapal at anumang ipinagbabawal na init o mekanikal na pinsala.
- Mga kondisyon ng paglilipat: tukuyin ang pagpapatuyo, katanggap-tanggap na kalawang agad-agad, at ang panahon para sa susunod na operasyon.
Gamitin ang pamantayan para sa aktwal na proseso
Ang mga pamantayan sa paghahanda sa ibabaw ng AMPP ay nagpapakilala sa dry blasting, wet blasting, waterjetting at power-tool work. Ang pangalan ng pamamaraan o litrato ng bright-metal ay hindi nagpapakita ng pagsunod, at ang mga label ng kalinisan ay hindi dapat ituring bilang awtomatikong katumbas sa iba't ibang proseso.
Para sa paghahanda gamit ang laser, tinutugunan ng AMPP SP21511-1-2024 ang pulsed-laser preparation ng mga ferrous metal, gaya ng nakatala sa ulat ng AMPP noong 2024. Bukod pa rito, ang ISO/FDIS 8504-6 ay nasa ilalim pa rin ng pagbuo nang suriin noong Setyembre 10, 2026. Ang isang draft ay hindi dapat ipakita bilang isang inilabas na International Standard o blanket equipment certification.
Isama ang mga kontrol sa exposure sa oras ng pag-setup
Tukuyin ang kalawang, patong, at iba pang materyal na tinatanggal bago magdesisyon sa pagpigil at paghawak ng basura. Ang mga blasting at kagamitan ay nangangailangan ng angkop na kontrol sa alikabok, partikulo, at ingay; ang mga kemistri ay nangangailangan ng mga kaayusan sa paghawak na partikular sa produkto; ang waterjetting ay nangangailangan ng mga kagamitang may pressure-rated at kontroladong pag-access.
Ang paggawa gamit ang laser ay nangangailangan din ng isang nasuring landas ng sinag, proteksyon mula sa direkta at nasasalamin na radiation, pagsasanay, at angkop na pagkuha ng emisyon. Ipinaliwanag ng NIOSH ang mga pangkalahatang panganib na ito ng industrial-laser . Ang mga kontrol para sa aktwal na pag-install ay kasama sa plano bago magsimula ang demonstrasyon.
Pagkatapos matanggap, panatilihin ang kinakailangang kondisyon hanggang sa susunod na operasyon. Ang gabay sa pagpipinta pagkatapos maalis ang kalawang ay sumasaklaw sa pagpapatuyo, mabilis na kalawang, at kahandaan ng patong.
Mga teknikal na mapagkukunan
- Paunang tanaw ng ISO 8501-1:2007, seksyon 2 — mga panimulang grado ng kalawang na A–D; ang biswal na pagtatasa ay hindi isang pagsubok sa antas ng produksyon.
- AMPP: paglilinis gamit ang waterjet at wet abrasive blast — ang pagkakaiba ng profile at mga konsiderasyon laban sa kalawang dahil sa kislap.
- Manwal ng Field ng FHWA para sa Inspeksyon sa Pagpipinta ng Tulay — naka-archive na paliwanag ng mga paraan ng paglilinis, paunang paglilinis at mga pagkakaiba ng SP 3/SP 11. Kinokontrol ng mga kasalukuyang dokumento ng proyekto ang mga kinakailangan sa kontrata.
- Mga tagubilin para sa CRC Evapo-Rust — isang partikular na halimbawa ng pagkakasunod-sunod ng paghahanda, pagbababad, pagbabanlaw at pagpapatuyo; hindi isang pangkalahatang resipe ng paggamot gamit ang kemikal.
Ang mga halimbawa ng kagamitan, pamantayang katayuan, at gabay sa kaligtasan ng industrial-laser ay naka-link sa mga kaugnay na seksyon.
Paghambingin ang isang tunay na bahagi, isang tinukoy na pagtatapos at isang kumpletong siklo.
Ibahagi ang grado at kapal ng bakal, kalawang at kondisyon ng patong, lawak, mahirap na heometriya at susunod na operasyon sa Oceanplayer Laser. Isama ang kinakailangang tapusin at output upang ang talakayan ay makapagtuon sa isang representatibong pagsubok sa paglilinis.