

Checklist ng Sample Test para sa Laser Welder: Ano ang Dapat I-verify Bago Ka Umorder
Subukan ang iyong aktwal na kinakailangan sa sheet, joint, at produkto bago aprubahan ang isang laser welder. Maaaring ipakita ng isang pinakintab na generic na kupon na ang isang laser ay nakakagawa ng isang bead. Hindi nito mapapatunayan na ang iyong bahagi ay matibay, hindi tinatablan ng tagas, patag, handa sa kalawang, ligtas na gawin o maaaring ulitin pagkatapos umalis ng demonstration team.

Gamitin ang aktwal na grado, kapal, patong, tapusin, dugtong, saklaw ng pagkakasya, daanan papunta at fixture—o malinaw na lagyan ng label ang resulta nang pauna.
Kunan ng larawan at siyasatin bago gilingin, pakintabin, pinturahan o linisin ang mga maaaring magtago ng mga start, stop, bitak, butas o burn-through na mga sintomas.
Gumamit ng mga may label na macrosection at iba pang mga pagsubok na nakabatay sa panganib. Hindi kayang ipakita ng top appearance ang bawat panloob na kondisyon o tugon sa load.
Magpatakbo ng maraming sample sa pamamagitan ng makatotohanang baryasyon at panatilihin ang eksaktong configuration, method, records, at mga change trigger.
Ano ang Dapat Patunayan ng Isang Laser Welder Sample Test Bago Ka Umorder?
Bago umorder ng laser welder, hilingin sa supplier na i-weld ang iyong ibinigay o ganap na naitugmang sheet sa aktwal na joint. Itala ang fit-up at configuration ng makina. Pagkatapos ay siyasatin ang hindi nagalaw na weld, gupitin ang mga representatibong cross-section, piliin ang mga mechanical o defect test na tumutugma sa tunay na panganib ng pagkabigo, sukatin ang natanggal na bahagi, isagawa ang anumang kinakailangang leak o corrosion check, suriin ang Class 4 laser at fume controls, at ulitin ang resulta.
Gamitin ang disiplina ng isang pagsubok sa kwalipikasyon ng pamamaraan—tinukoy na materyal, pinagsamang materyal, mga baryabol, mga pagsubok at mga rekord—ngunit tawagin itong isang komersyal na posibilidad o resulta ng pagtanggap ng sample maliban kung ang naaangkop na kwalipikasyon ng kodigo ay talagang nakumpleto.
Kadalasang gumagamit ng patag at madaling kupon, mainam na pagkakabit, mga bagong optika at isang espesyalistang operator. Ito ay kapaki-pakinabang para sa maagang posibilidad, ngunit ang resulta nito ay maaaring hindi mailipat sa iyong nabuo na bahagi.
Gumagamit ng mga materyales na masusubaybayan, isang representatibong pinagsamang sangkap, at paunang napagkasunduang ebidensya para sa hitsura, pagsasanib, tungkulin, mga sukat, kaligtasan, at kakayahang maulit.
| Kondisyon ng pagsubok | Desisyon na kaya nitong suportahan | Kinakailangan ang ebidensya | Hangganan ng paghinto |
|---|---|---|---|
| Kupon ng generic na supplier | Posible lamang ang maagang proseso | Pagkakakilanlan ng materyal, konpigurasyon ng makina, mga setting at hindi nagagalaw na resulta | Huwag ilabas ang binili para sa ibang materyal, dugtungan o hinubog na bahagi. |
| Kupon na pinagsamang katumbas ng produksyon | Pagsusuri ng kagamitan at proseso | Aktwal na grado, kapal, patong, dugtong, saklaw ng pagkakasya, mga macroseksyon at paulit-ulit na resulta | Itigil kung ang pagkakaayos, kondisyon ng ibabaw, o konpigurasyon na ibinigay ay hindi magkatugma. |
| Tunay na nabuo na bahagi | Pagtanggap ng pre-order o ebidensya ng FAT | Mga pagsusuri sa paggana, dimensyon, pagtatapos, tagas o karga kasama ang mga rekord ng pag-uulit at paglilipat | Itigil kung isa lamang napili o pinakintab na bahagi ang ipinapakita. |
| Kodigo o kwalipikasyon ng customer | Pormal na pagpapalabas lamang kapag natugunan ang namamahalang dokumento | Naaangkop na WPS/PQR, mga kwalipikadong tauhan, mga kinakailangang ispesimen, mga pamamaraan, mga talaan at mga pag-apruba | Huwag kailanman palitan ang pangalan ng isang komersyal na demonstrasyon bilang pormal na kwalipikasyon. |
Anong Ebidensya ang Dapat Mong Hilingin para sa Iyong Partikular na Pagsusuri sa Weld?
Piliin ang pinakamalapit na mga kondisyon. Inililista ng resulta ang ebidensyang hihilingin—hindi kailanman mga parameter ng makina o isang awtomatikong pagpasa.
Masusuportahan lamang ng sample ang isang desisyon sa pagbili pagkatapos maitalaga at maisara ang mga nawawalang item sa kontrol at ebidensya.
Tulong sa pagpaplano lamang. Hindi ito isang WPS, desisyon sa pagtanggap ng code, kwalipikasyon sa inspeksyon o pag-apruba sa kaligtasan ng laser.
Ano ang Dapat Mong Ipadala sa Supplier Bago ang Sample Test?
Maaaring magmungkahi ang isang supplier ng solusyon sa hinang. Ang mamimili pa rin ang magtatakda ng piyesa at kung anong tagumpay ang dapat patunayan. Ipadala ang mga input na ito bago ang petsa ng pagsubok upang hindi matuklasan ang pinakamahirap na kondisyon pagkatapos ng deposito.
Sabihin ang rebisyon, mga lokasyon ng hinang, mga kritikal na dimensyon, mga kosmetikong panig at kung ang pagsubok ay gumagamit ng kupon o totoong bahagi.
Ibigay ang grado, kapal, temper kung saan naaangkop, finish, coating, film, kinakailangan sa lot at pinapayagang estado ng paglilinis.
Tukuyin ang gilid, pagsasanib, puwang, hindi pagtutugma, pagkakahanay, pag-clamping, posisyon, pag-access, mga pagsisimula, mga paghinto at mga sulok.
Pumili ng lakas, tagas, mga sukat, anyo, kalawang, kalinisan, pagkapagod, kodigo o ebidensya ng customer.
Ibahagi ang haba ng tahi, volume, posisyon, inaasahang gawain, paghawak, mga pagpapalit, bilang ng operator at antas ng automation.
Tukuyin ang iminumungkahing kontroladong lugar, replektibong kapaligiran, pagkuha ng materyales, mga madaling magliyab, suplay ng kuryente at may-ari ng pagsasanay.

Sensitibo ang thin-sheet laser welding sa fit-up. Idokumento ang totoong kondisyon ng gilid, overlap, curvature, gun access at clamp method. Kung pinahihintulutan ng produksyon ang agwat o mismatch range, subukan ang nominal na kondisyon at ang napagkasunduang makatotohanang mga hangganan.
- Isama ang: mga pagsisimula, paghinto, mga kanto, maiikling tahi at mga pagbabago sa anggulo ng baril.
- Suriin pagkatapos ilabas: Maaaring itago ng mabigat na demo clamping ang distortion ng produksyon o mga limitasyon sa pag-access.
- Panatilihin ang buong sistema: Ang sealant, flange, attachment o mechanical seam ay maaaring manatiling bahagi ng panghuling daanan ng tagas.
Aling mga Pagsusuri ang Dapat Mong Gamitin upang Tanggapin o Tanggihan ang isang Sample ng Laser Weld?
Ang 12 tseke ay nakapangkat sa apat na release gate. Ang bawat gate ay sumasagot sa iba't ibang tanong ng mamimili, kaya ang isang mahusay na sample ay hindi maaaring mag-udyok sa pagbili nang mag-isa.
Kinakatawan ba ng Sample ang Bahagi ng Produksyon?
Materyal na traceability
Gumamit ng papel na bigay ng mamimili o kumpleto ang pagkakatugma. Itala ang grado, kapal, patong, tapusin, temper, kondisyon ng ibabaw, tagapuno at pagkakakilanlan ng lote.
Kasukasuan at pagkabit
Kopyahin ang tunay na tahi, gilid, pagsasanib, pinapayagang puwang, hindi pagtutugma, daanan, posisyon at paraan ng pag-clamp. Subukan ang mga kritikal na hangganan nang hindi nag-iimbento ng isang pangkalahatang pinakamataas na puwang.
Eksaktong konpigurasyon ng makina
Tukuyin ang pinagmumulan, head, optika, nozzle, wire feeder, shielding delivery, fixture, interlocks, rebisyon ng software at kondisyon ng pagpapanatili.
Pinapanatili ba ng Rekord ang Aktwal na Proseso ng Paghinang?
Mga nasubukang setting at paraan ng operator
Mag-record ng higit sa wattage: output mode, travel method, focus o stand-off, osilasyon, gas, alambre, mga clamp, mga start, mga stop at corner method kung naaangkop.
Kondisyon ng biswal na na-welding
Siyasatin bago gilingin, pakintabin, pinturahan, o linisin. Maghanap ng mga bitak, discontinuity, undercut, underfill, overlap, burn-through, butas, spatter, oxidation, at mahinang starts o sulok.
Makroseksyon at pagsasanib
Gupitin, ihanda, at suriin ang mga seksyong may label sa mga kaugnay na lokasyon. Ang isang macrosection ay maaaring magpakita ng geometry ng fusion, kondisyon ng ugat, mga butas, at matinding kawalan ng fusion sa cut plane.
Natutugma ba ng mga Pagsusuri ang Tunay na Panganib ng Pagkabigo ng Bahagi?
Mechanical na pag-uugali
Pumili ng paraan ng pagbaluktot, pag-tensile, pagtanggal ng bala, pagbali, paghila, pag-torsion o functional load na sumasalamin sa tunay na pangangailangan sa dugtungan at pamamahala. Tukuyin muna ang tuntunin sa ispesimen, direksyon, at pagkabigo.
Kaugnay na paraan ng depekto
Iba't ibang kondisyon ang nakikita sa visual, macro, penetrant, radiography, ultrasonics at leak tests. Maaaring limitahan ng manipis na sheet at joint geometry ang isang pamamaraan, kaya ipakita ang pagiging angkop.
Pagbaluktot at mga sukat
Sukatin ang mga sukat na dapat hawakan ng produkto—kapatagan, parisukat, posisyon ng flange, ugnayan ng butas o pagkakasya ng pinto—bago at pagkatapos ng hinang at pagkatapos ng pagbitaw ng fixture.
Maaari bang Ulitin ang Resulta sa Produksyon?
Tagas at paggana
Para sa mga selyadong bahagi, tukuyin ang aprubadong pressure, vacuum, bubble, decay, tracer o iba pang pamamaraan, kabilang ang boundary, medium, condition, stabilization, duration, instrument at acceptance.
Kaagnasan, pagtatapos at EHS
Tiyakin ang pagkawala at pagkukumpuni ng patong sa galvanized sheet; tint, kontaminasyon at tinukoy na paggamot sa stainless; kasama ang source-capture at Class 4 laser-control plans.
Pag-uulit at paglilipat
Ulitin ang makatotohanang mga pagsisimula, paghinto, pagliko, posisyon at baryasyon. Magdagdag ng pangalawang sinanay na operator kung saan naaangkop at ulitin pagkatapos ng anumang pagbabago sa setting o configuration.
Bakit Hindi Sapat ang Magandang Laser Weld para sa Pagtanggap?
Sinasagot ng mga pamamaraan ng inspeksyon ang iba't ibang tanong. Gamitin ang pinakasimpleng kombinasyon na maaaring magbunyag ng mahahalagang paraan ng pagkabigo, at isulat ang pamantayan sa pagtanggap mula sa aktwal na produkto, kontrata, o namamahalang ispesipikasyon.
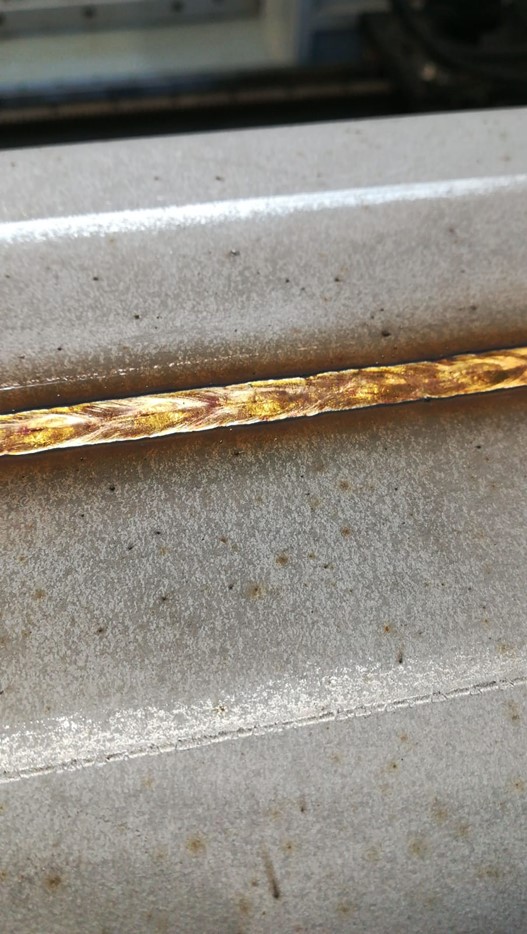
Ang isang malinis na itsurang bead ay maaaring magpakita ng continuity, oxidation, undercut, spatter at start/stop behavior. Hindi nito mapapatunayan ang bawat nakabaong butas, fusion boundary, load response o leak path.
Larawan: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.
Ang isang inukit na seksyon ay maaaring magbunyag ng penetration geometry at mga internal discontinuity sa lokasyon nito. Ito ay ebidensyang kinuha mula sa mga sample—hindi patunay na ang bawat milimetro ng isang mahabang tahi ay magkapareho.
Larawan: LaserTherm, Wikimedia Commons, CC BY-SA 4.0.Aling Paraan ng Inspeksyon ang Tumutugma sa Panganib ng Pagkabigo ng Bahagi?
Ang talahanayan ay isang mapa ng pagpaplano. Ang naaangkop na drowing, code, ispesipikasyon ng customer at kwalipikadong teknikal na pangkat ang nagtatakda ng pangwakas na pamamaraan at mga halaga ng pagtanggap.
| Prayoridad ng produkto | Ebidensya na dapat isaalang-alang | Mahalagang hangganan |
|---|---|---|
| Kosmetikong lalagyan | Biswal na reperensya pagkatapos ng pagka-welding, mga sukat pagkatapos ng pag-alis ng fixture, mga macrosection para sa isang bagong joint, at napagkasunduang ruta ng pagtatapos. | Ang isang magandang mukha ay hindi maaaring patunayan ang panloob na pagsasanib o kakayahang maulit. |
| Kasukasuan na nagdadala ng karga | Mekanikal na pagsusuring partikular sa kasukasuan, rekord ng bali, mga macrosection at tinukoy na NDE kung saan makatwiran. | Ang direksyon at pagtanggap ng pagsubok ay dapat sumasalamin sa aktwal na landas ng pagkarga. |
| Selyadong tubo, tangke o enclosure | Kumpletong pagsubok sa tagas sa hangganan kabilang ang mga sulok, simula/hinto, mga kalakip at pangwakas na kondisyon pagkatapos ng hinang. | Maaaring mapanganib ang pagsubok sa presyon; gamitin ang kontroladong pamamaraan at tinukoy na mga limitasyon ng produkto. |
| Asembliya na kritikal sa dimensyon | Mga pagsukat bago/pagkatapos batay sa datum sa maraming sample pagkatapos ng pag-alis ng clamp at fixture. | Huwag aprubahan batay lamang sa isang napiling larawan o sa isang nabasang in-fixture. |
| Serbisyo sa kalawang o kalinisan | Nasusubaybayang haluang metal/tapos, pagbawi mula sa ibabaw, pagkontrol ng kontaminasyon, kakayahang malinis at pagsusuring partikular sa serbisyo. | Ang mababang tint o passivation lamang ay hindi patunay na naalis na ang lahat ng oxide o kontaminasyon. |
Paano Binabago ng Galvanized at Stainless Steel ang Sample Test?
Huwag ilipat ang resulta ng malinis na kupon na gawa sa carbon-steel sa isang galvanized o stainless steel production sheet.
Ano ang Dapat Mong Patunayan sa Galvanized Steel?
Maaaring makaapekto ang zinc sa plume, porosity, spatter, at fusion stability. Nakakasira rin ang welding sa orihinal na protective layer malapit sa seam.
- Tukuyin ang aktwal na patong, langis sa ibabaw, at interface ng pinagdugtong.
- Siyasatin ang mga hindi pa nagagalaw na sample at macrosection para sa mga pores o unstable fusion.
- I-verify ang source capture para sa totoong geometry ng workpiece at suriin ang exposure.
- Tukuyin ang anumang pinahihintulutang lokal na paghahanda at pagkukumpuni ng post-weld coating.
- Siyasatin ang naayos na kondisyon para sa nilalayong panloob, basa, o kinakaing unti-unting paglilinis.
Ano ang Dapat Mong I-verify sa Stainless Steel?
Ang init na kulay, oksido, pagtalsik, at kontaminasyon ng carbon-steel ay maaaring mahalaga sa basa, klorido, kemikal, kalinisan o kosmetikong serbisyo.
- Gamitin ang aktwal na grado, tapusin, at nakalaang malinis na kagamitan.
- Pagsang-ayunan ang pinahihintulutang kulay at ang kinakailangang paraan ng paggamot sa ibabaw.
- Alisin ang weld oxide o kontaminasyon kung kinakailangan bago ang tinukoy na hakbang ng passivation.
- Huwag ituring ang passivation bilang pamalit sa pag-alis ng heat tint o matinding kontaminasyon.
- Tiyakin ang pangwakas na ibabaw laban sa kalawang, kalinisan, at mga pangangailangan sa hitsura.
Aling mga Class 4 Laser at Fume Control ang Dapat Handa na?
Paano Mo Dapat Saksihan ang Pagsubok ng Sample ng Laser Welder sa Pabrika?
Mahalaga ang pagsaksi para sa isang mamahaling makina, bagong supplier o joint na may kinalaman sa tibay, tagas, kalawang o mga kahihinatnan sa kaligtasan. Kung imposibleng maglakbay, gumamit ng mga live view, mga may label na sample, mga raw file at mga ipinadalang pisikal na specimen kung saan makatwiran ang panganib.
Huwag hayaang mabura ng isang pinakintab na huling sample kung gaano karaming pag-tune, pag-aayos, paglilinis o tulong sa kagamitan ang kinailangan upang magawa ito.
Aprubahan ang plano bago putulin.
I-freeze ang mga drawing, materyales, mga dugtungan, sample set, ebidensya, awtoridad sa pagpasa/pagbagsak, pagmamay-ari ng sample at mga panuntunan sa muling pagsubok.
Tiyakin ang pagkakakilanlan at kondisyon bago ang pagwelding.
Mga etiketa ng litrato, patong, proteksiyon na pelikula, mga gilid, paglilinis, sukat ng kapal, puwang, pagkakahanay at mga pang-ipit.
Kumpirmahin ang nabanggit na configuration.
Itala ang pinagmulan, head, optics/nozzle, wire/gas system, fixture, safety package, software/program at estado ng pagpapanatili.
Obserbahan ang unang pagdaan na hindi nagalaw.
Nota ang mga pagsisimula, paghinto, pagliko, pagkontrol sa paggalaw, direksyon ng plume, pagkuha, mga repleksyon at bawat pagsasaayos na ginawa habang tinutunog.
Pangalagaan at siyasatin ang mga sample na gawa pa lamang sa welded.
Kunan ng larawan sa ilalim ng pare-parehong liwanag at i-mapa ang bawat nakikitang indikasyon bago ang anumang paggiling, paglilinis, pagpapakintab, o pagpapatong.
Lagyan ng label ang mga lokasyon ng pagputol at pagsubok.
Pumili ng mga ispesimen na macro, mechanical, NDE at retention bago putulin. Magtabi ng sapat na materyal para sa malayang pagsusuri kung saan naaangkop.
Sukatin ang pinakawalan na pagpupulong.
Tanggalin ang fixture, itala ang mga functional dimensions at patakbuhin ang tinukoy na leak, fit o load test sa kumpletong boundary.
Isara ang mga pagkabigo at kunin ang pakete.
Itala ang mga hindi pagsunod, ulitin ang mga kinakailangang pagsusuri pagkatapos ng mga pagwawasto, pangalagaan ang hilaw na datos, mga pisikal na sample, mga pangwakas na limitasyon at mga natitirang panganib.

Itala ang aktwal na kapal ng sheet, puwang, overlap, at mga sukat pagkatapos ng pagwelding. Hindi sapat ang mga nominal na halaga at ang hitsura sa loob ng fixture.
Larawan: Jeremyida002, Wikimedia Commons, CC BY-SA 4.0.Aling mga Red Flag ang Nangangahulugang Dapat Mong Itigil ang Paglabas ng Pagbili?
Ang bawat babala ay nangangahulugan na ang kadena ng ebidensya ay hindi kumpleto. Hilingin ang nawawalang pagsusulit sa halip na tanggapin ang isang pasalitang pangako.
Paano Dapat Isulat ang Inaprubahang Sample sa RFQ, FAT, at Purchase Order?
Binabawasan lamang ng isang sample ang panganib kapag ang pagkakakilanlan, konfigurasyon, resulta, at nililimitahan nito ang pagpasok sa mga dokumento ng sipi, order ng pagbili, pagtanggap ng pabrika, at produksyon.
- Nakakahanap ng mga problema sa joint at fit-up bago ang deposito o paglulunsad.
- Ginagawang ebidensya para sa aktwal na sheet at function ang mga pahayag sa marketing.
- Lumilikha ng isang talaan para sa supplier, mamimili, kalidad at operasyon.
- Ipinapakita ang kaligtasan, usok at pagtatapos ng trabaho bago ang pag-install.
- Hindi mapapatunayan ng isang may hangganang pagsubok ang walang limitasyong baryasyon ng materyal o produksyon sa hinaharap.
- Ang pagsusuri ay maaaring mangailangan ng mga mapanirang ispesimen, suporta sa laboratoryo, at karagdagang materyal.
- Hindi pinapalitan ng pasilidad ng demo ng supplier ang pagsusuri sa site ng mamimili.
- Ang mga pagbabago sa produksyon ay nangangailangan ng malinaw na pagsusuri at posibleng muling pagsubok.
Mga Madalas Itanong Tungkol sa Pagsubok ng Sample ng Laser Welder
Maiikling sagot sa mga natitirang tanong ng mamimili na hindi pa lubos na nareresolba ng pangunahing checklist.
Ilang sample ng laser-welding ang dapat hilingin ng isang mamimili?
Walang pangkalahatang numero. Humingi ng sapat upang masakop ang nominal na kondisyon, makatotohanang pagkakasya o mga hangganan ng materyal, kritikal na pagsisimula, paghinto, mga kanto at posisyon, kasama ang magkakahiwalay na piraso para sa visual na pagsusuri, mga macrosection, mga pagsubok sa mapanira o functional na gawain at pagpapanatili ng mamimili. Ang mga bahaging may mas mataas na kahihinatnan ay nangangailangan ng mas maraming ebidensya at pag-uulit.
Dapat ba akong humingi ng macrosection sa bawat sample na hinang gamit ang laser?
Ang mga macrosection ay lalong mahalaga para sa isang bagong dugtungan, manipis o pinahiran na sheet, kritikal na tahi o hindi pamilyar na proseso. Ang kanilang bilang at lokasyon ay dapat na nakabatay sa panganib. Ang isang seksyon ay nagpapakita lamang ng pinutol na patag nito, kaya pagsamahin ito sa biswal at gumaganang ebidensya kung saan mahalaga ang buong dugtungan.
Paano ko susuriin ang isang bahaging sheet-metal na hinang gamit ang laser para sa mga tagas?
Gamitin ang tinukoy na paraan ng produkto—tulad ng pressure hold, decay, bubble, vacuum o tracer gas—at tukuyin ang medium, pressure o vacuum, stabilization, duration, temperature, instrument sensitivity, boundary at pinapayagang resulta. Isama ang mga sulok, start/stop at mga attachment. Ang pressure testing ay dapat sumunod sa isang kontroladong ligtas na pamamaraan.
Maaari bang gamitin ang isang generic na preset ng makina sa produksyon?
Ituring lamang ito bilang panimulang punto. Ang mga setting ng produksyon ay dapat subukan para sa aktwal na materyal, kapal, patong, dugtong, pagkakasya, kabit, paraan ng paglalakbay, shielding o pag-aayos ng filler at pangangailangan sa pagtanggap. Itala ang nasubukang window at mga pagbabagong nag-uudyok sa pagsusuri o isa pang pagsubok.
Aling mga Pamantayan ang Tumutukoy sa mga Hangganan ng Ebidensya at Kaligtasan?
- AWS C7.4/C7.4M:2017-AMD1 — proseso ng hinang gamit ang laser-beam, pagsusuri sa kalidad, kagamitan at balangkas ng operator.
- AWS B2.1/B2.1M:2026 — pormal na pamamaraan at kwalipikasyon sa pagganap, kabilang ang laser beam welding, kapag ginamit ng isang dokumentong tumutukoy.
- ISO 15614-11: 2025 — mga pormal na pagsusulit sa kwalipikasyon ng WPS para sa electron at laser beam welding.
- ISO 13919-1: 2019 — mga antas ng kalidad ng imperpeksyon para sa mga laser/electron-beam weld sa bakal, nickel at titanium; inilalarawan ng mga antas ang kalidad ng produksyon, hindi ang kaangkupan para sa layunin.
- ISO 13919-2: 2021 — mga antas ng kalidad ng di-perpektong kalidad para sa aluminyo, magnesiyo at purong tanso.
- ISO 17637: 2016 — biswal na pagsusuri ng mga dugtungan na hinang gamit ang fusion, kabilang ang pagsusuri ng mga dugtungan bago ang pagwelding.
- ISO 17639: 2022 — paghahanda at pamamaraan para sa makro- at mikroskopikong pagsusuri ng mga hinang.
- ISO 3452-1: 2021 — mga prinsipyo ng penetrant testing para sa mga surface-open discontinuities; hindi ito nagtatakda ng pamantayan sa pagtanggap.
- ISO 9712: 2021 — kwalipikasyon at sertipikasyon ng mga tauhan ng NDT kung saan kinakailangan.
- Manwal Teknikal ng OSHA: Mga Panganib ng Laser — mga kontroladong lugar, pagtatapos ng beam, pagpasok, pagsasanay at mga kontrol na Class 4.
- AWS: Kaligtasan sa Pagwelding gamit ang Hawak na Laser — mga praktikal na isyu sa kaligtasan para sa mga high-power handheld system.
- Mga Kontrol sa Inhinyeriya ng NIOSH: Pagwelding LEV — konteksto ng pagkontrol sa usok na nakadepende sa pinagmulan at materyal.
- Outokumpu: Paggamot pagkatapos ng paggawa — konteksto ng heat tint, paglilinis, pag-aatsara at passivation para sa hindi kinakalawang na asero.
Ano ang Dapat Mong Ipadala para sa Rekomendasyon ng Kagamitang Sinusuportahan ng Pagsubok?
Ibahagi ang drowing, aktwal na materyal at patong, seksyon ng pagkakabit, saklaw ng pagkakabit, kinakailangan sa pagtatapos o pagtagas, dami ng produksyon at mga limitasyon sa lugar. Matutulungan sila ng Oceanplayer Laser na gawing isang representatibong test matrix at rekomendasyon ng kagamitan ang mga ito.