

Đánh dấu bằng laser là gì
và Nó hoạt động như thế nào?
Khắc laser sử dụng chùm tia sáng hội tụ để thay đổi bề mặt và tạo ra văn bản, logo, số sê-ri hoặc mã máy đọc được. Máy khắc laser phối hợp laser, hệ thống quang học và phần mềm để đặt mẫu đó lên chi tiết. Kết quả có thể là thay đổi màu sắc, thay đổi kết cấu bề mặt hoặc tạo ra vết lõm – không phải mọi vết khắc laser đều loại bỏ vật liệu.
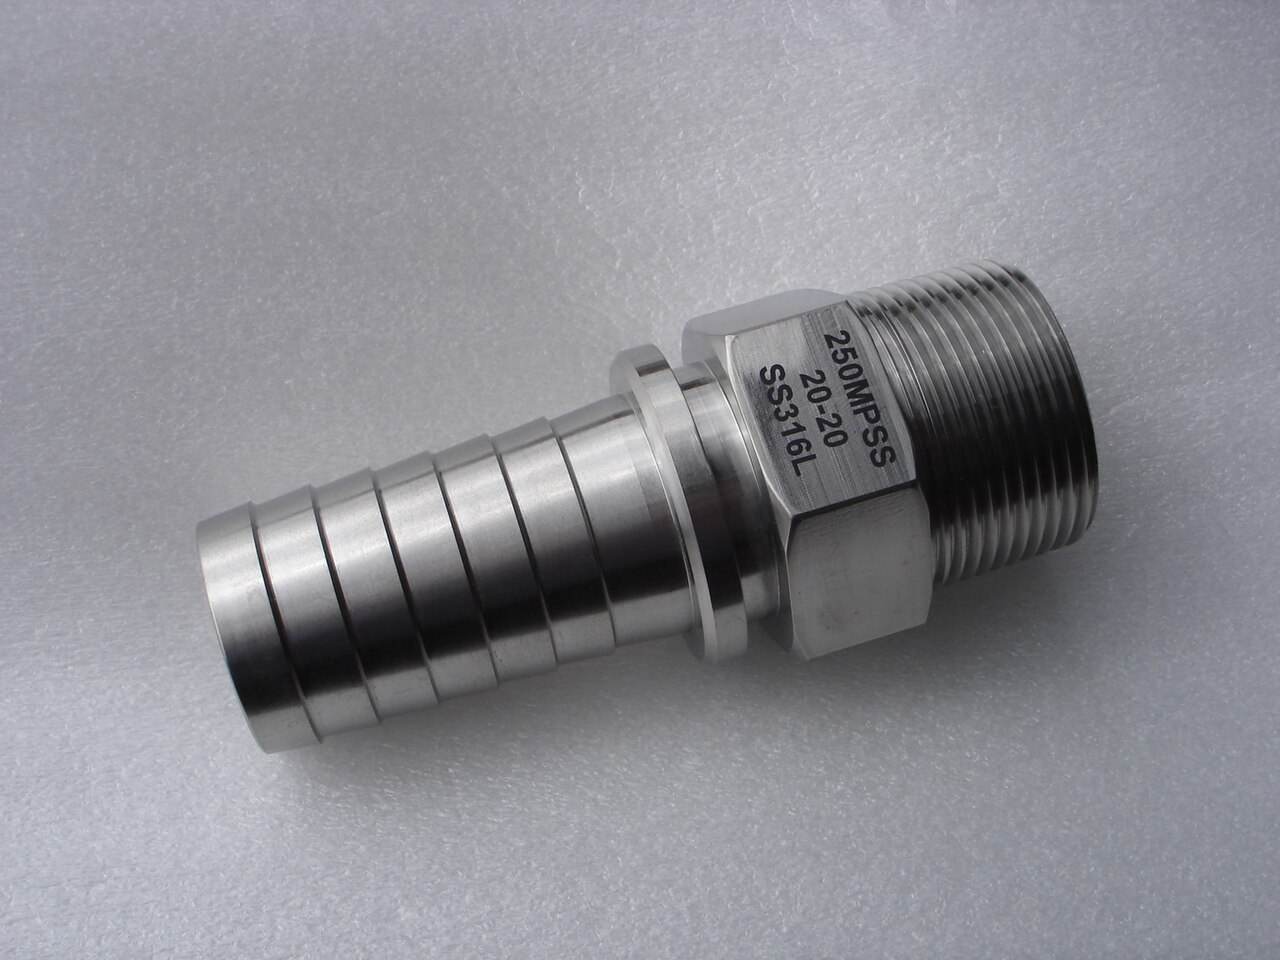
Hình ảnh linh kiện 316L được khắc laser do Ted Lariviere chụp , thuộc phạm vi công cộng. Đây là ví dụ về kết quả khắc, không phải là thử nghiệm sản xuất của Oceanplayer Laser.
Máy khắc laser hoạt động như thế nào?
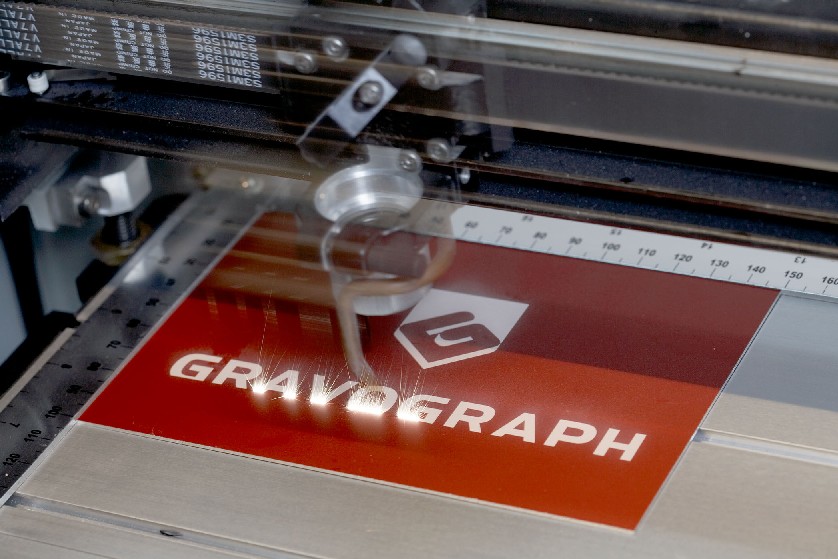
Máy này chuyển đổi mẫu kỹ thuật số thành đường dẫn chiếu tia laser được điều khiển. Tại những nơi vật liệu hấp thụ đủ năng lượng, bề mặt của nó sẽ thay đổi. Trong nhiều hệ thống khắc, chi tiết sẽ giữ nguyên vị trí; tia laser di chuyển ngang qua nó.
Một thiết kế công nghiệp phổ biến sử dụng hai gương nhỏ, được điều khiển bằng động cơ gọi là gương điện kế hoặc gương điện kế. Một gương điều khiển chùm tia theo mỗi hướng trên trường đánh dấu. Một thấu kính hội tụ tập trung chùm tia vào phôi. Bộ điều khiển laser phối hợp chuyển động của chùm tia với việc bắn laser. [1]

- Chuẩn bị mẫu và dữ liệu của nó.Phần mềm xác định văn bản, hình ảnh, vùng tô màu và nội dung mã. Đối với số sê-ri, nguồn dữ liệu phải cung cấp giá trị chính xác cho từng bộ phận; một dấu khắc sắc nét vẫn có thể chứa số sai.
- Xác định vị trí chi tiết và tập trung vào mục tiêu.Một thiết bị cố định giữ bề mặt cần đánh dấu ở độ cao và hướng mong muốn. Camera hoặc cảm biến có thể hỗ trợ định vị. Việc lấy nét không chỉ đơn giản là "đủ gần": sự thay đổi độ cao có thể làm thay đổi vị trí và vạch đánh dấu.
- Áp dụng công thức laser đã chọn.Nguồn phát cung cấp tín hiệu đầu ra theo yêu cầu trong khi máy quét theo dõi mẫu. Trên hệ thống xung, công suất, tần số lặp lại và thời lượng xung ảnh hưởng đến cách năng lượng truyền đến bề mặt.
- Vẽ theo đường viền hoặc tô kín một khu vực.Chùm tia có thể vẽ một đường thẳng, lấp đầy một hình dạng bằng các đường quét sát nhau, hoặc lặp lại các lần quét. Những lựa chọn này ảnh hưởng đến hình thức hiển thị và thời gian xử lý.
- Kiểm tra dấu hiệu đã hoàn thành.Kiểm tra nội dung, vị trí và kết quả bề mặt. Nếu dấu hiệu là mã số, hãy đọc hoặc xác minh mã số đó bằng phương pháp được yêu cầu cho ứng dụng trước khi xuất xưởng sản phẩm.
Không phải tất cả các máy đều sử dụng cùng một bố cục này. Một số máy di chuyển đầu in trên khung đỡ; một số khác bổ sung thêm trục quay, hệ thống theo dõi băng tải hoặc điều khiển lấy nét cho các chi tiết cong và bậc thang. Diện tích khắc phẳng không tự nó chứng minh rằng máy có thể giữ được độ nét trên bề mặt cong.
Khắc laser, chạm khắc và ăn mòn bằng laser: sự khác biệt là gì?
Khắc laser là thuật ngữ chung; khắc bằng laser là một cách để tạo ra dấu ấn. Từ "khắc axit" được sử dụng ít nhất quán hơn. Khi thảo luận về một công việc, hãy mô tả kết quả bề mặt cần đạt được thay vì chỉ dựa vào tên quy trình.
| Hạn | Nó thường mô tả điều gì? | Mẫu thử cần chứng minh điều gì? |
|---|---|---|
| Đánh dấu bằng laser | Một hoa văn có thể nhìn thấy hoặc đọc được, được tạo ra bằng cách thay đổi chất liệu hoặc lớp bề mặt. | Độ tương phản, vị trí và khả năng đọc cần thiết, với hiệu ứng chấp nhận được trên chi tiết. |
| Chạm khắc laser | Quá trình loại bỏ vật liệu tạo ra hoa văn lõm. | Độ sâu, chất lượng cạnh, kiểm soát mảnh vụn và ảnh hưởng đến phần còn lại. |
| Khắc laser | Thường là quá trình tạo vân bề mặt nông hoặc loại bỏ lớp vật liệu nông; thuật ngữ có thể khác nhau giữa các nhà cung cấp. | Độ sâu hoặc biên dạng bề mặt đã được thống nhất. Không nên cho rằng có một giới hạn độ sâu chung chỉ dựa trên từ "khắc axit". |
Trên màn hình nhỏ hơn, hãy vuốt bảng theo chiều ngang để xem tất cả các cột.
Ví dụ, một dấu hiệu nhận dạng màu tối, nhẵn và một số nhận dạng lõm có thể phục vụ các nhu cầu khác nhau. Nếu việc vệ sinh, niêm phong, độ bền hoặc hình thức là những yếu tố quan trọng, hãy xác định rõ mức độ thay đổi bề mặt được cho phép trước khi lựa chọn quy trình.
Tia laser tác động lên bề mặt kim loại hoặc nhựa như thế nào?
Cùng một màu sắc nhìn thấy được có thể xuất phát từ những thay đổi vật lý khác nhau. Điều đó rất quan trọng vì một vết bẩn trông bình thường ngay lập tức có thể có phản ứng khác đi trong quá trình làm sạch, mài mòn hoặc xử lý sau này.
Kim loại: quá trình oxy hóa, kết cấu bề mặt hoặc quá trình loại bỏ
Việc chiếu tia laser có thể tạo ra một lớp oxit tương phản, làm nóng chảy lại bề mặt hoặc loại bỏ vật liệu. Những cách này không tạo ra cùng một trạng thái bề mặt. Đối với việc khắc laser trên kim loại , cần phân biệt yêu cầu về độ tương phản với yêu cầu về độ sâu; “làm cho nó tối hơn” không phải là một đặc tả hoàn chỉnh. [1]
Nhựa: đổi màu, tạo bọt hoặc cacbon hóa
Một polyme hoặc chất tạo màu của nó có thể thay đổi màu sắc khi tiếp xúc với tia laser. Sự tạo bọt có thể tạo ra các tế bào tán xạ ánh sáng và một vết sáng hơn trên nhựa tối màu. Sự cacbon hóa có thể tạo ra một vết tối hơn trên nhựa sáng màu. Phản ứng thực tế phụ thuộc vào công thức và tia laser, chứ không chỉ là tên của nhựa. [2]
Các bộ phận được phủ lớp: để lộ lớp tương phản
Việc loại bỏ lớp trên cùng có thể làm lộ ra một màu khác bên dưới. Một ứng dụng là nút điều khiển có đèn nền: biểu tượng phải truyền ánh sáng trong khi lớp phủ xung quanh vẫn còn nguyên vẹn. Đây là một nhiệm vụ loại bỏ lớp, không phải là yêu cầu khắc sâu vào toàn bộ chi tiết. [2]
Những loại laser nào được sử dụng để khắc dấu?
Các loại laser sợi quang, laser tia cực tím và laser CO₂ thường được sử dụng làm điểm khởi đầu, nhưng chúng không thể thay thế cho nhau. Vật liệu phải hấp thụ bước sóng đã chọn một cách hiệu quả. Hành vi xung và yêu cầu về bề mặt hoàn thiện sẽ giúp thu hẹp sự lựa chọn.
| nguồn | Các ứng dụng phổ biến để đánh giá | Những gì vẫn cần một bài kiểm tra mẫu |
|---|---|---|
| Sợi xung Thông thường khoảng 1,064 nm | Nhận dạng và khắc kim loại; một số loại nhựa và bề mặt được phủ lớp. | Độ tương phản, độ sâu và hiệu ứng nhiệt ảnh hưởng đến chất lượng, độ hoàn thiện hoặc công thức cụ thể. |
| UV Thông thường là 355 nm | Các vạch chia nhỏ trên chất liệu nhựa phù hợp và các ứng dụng khác mà bước sóng ngắn có ích. | Khả năng phản ứng của vật liệu, chất lượng cạnh và bất kỳ hư hại nào do nhiệt hoặc bề mặt. "UV" không có nghĩa là không bị hư hại. |
| CO Thường có kích thước khoảng 10.6 µm. | Các vật liệu hữu cơ như gỗ và giấy, cùng với các loại nhựa hoặc thủy tinh phù hợp. | Độ tương phản và kết cấu dễ đọc. Đừng cho rằng cùng một máy sẽ trực tiếp khắc lên kim loại trần theo cùng một cách. |
Các bước sóng được hiển thị là những ví dụ phổ biến, không phải là các bước sóng duy nhất có sẵn trong mỗi họ nguồn. [1] [2] [3]
Các laser xanh và hệ thống xung picosecond hoặc femtosecond cũng phục vụ các nhiệm vụ đánh dấu chuyên dụng. Bước sóng và thời lượng xung mô tả các thuộc tính khác nhau: xung ngắn hơn không tự động có bước sóng ngắn hơn.
MOPA có khác gì so với laser sợi quang không?
Máy đánh dấu sợi quang MOPA vẫn là máy đánh dấu laser sợi quang. MOPA có nghĩa là bộ khuếch đại công suất dao động chủ , một thiết kế tạo ra tín hiệu rồi khuếch đại nó. Trong nhiều hệ thống đánh dấu công nghiệp, nó cho phép kiểm soát thời lượng xung và tốc độ lặp lại tốt hơn so với thiết kế chuyển mạch Q thông thường. [3]
Tính linh hoạt đó có thể giúp điều chỉnh một dấu in khó, nhưng nó không đảm bảo việc in màu, giảm nhiệt hoặc tăng tốc độ in trên mọi chất liệu. Hãy so sánh cài đặt nguồn thực tế và kết quả mẫu — chứ không phải so sánh “MOPA với sợi quang” như thể chúng là hai loại hoàn toàn tách biệt.
Để so sánh chi tiết hơn về các nguồn sáng, hãy xem phần khắc laser sợi quang so với laser UV . Đối với thiết bị được chế tạo dựa trên nguồn sáng sợi quang có xung điều chỉnh được, hãy xem máy khắc laser MOPA.
Tại sao chất liệu và lớp hoàn thiện cụ thể lại quan trọng?
Chỉ đơn thuần là "nhôm" không thể nói lên toàn bộ câu chuyện. Nhôm trần, nhôm mạ anod và nhôm sơn có bề mặt khác nhau khi tiếp xúc với vật liệu. Tương tự, hai chi tiết được dán nhãn cùng một loại nhựa có thể chứa các chất tạo màu hoặc phụ gia khác nhau và tạo ra các vết khác nhau.
Ví dụ minh họa: vỏ đèn LED màu đen cho độ tương phản tốt, trong khi phiên bản màu trắng lại cho độ tương phản yếu hơn khi sử dụng cùng công thức. Trước khi tăng công suất, hãy kiểm tra xem công thức và khả năng hấp thụ có thay đổi hay không. Mẫu thử nghiệm thành công đầu tiên không kiểm chứng được cả hai màu.
Hãy thử nghiệm các chi tiết sản phẩm mẫu, bao gồm cả các biến thể về bề mặt hoàn thiện và màu sắc mà bạn sẽ thực sự bán. Một mẫu thử được đánh bóng không thể thay thế cho chi tiết sản phẩm thực tế có bề mặt nhám, cong hoặc được phủ lớp bảo vệ.
Những thiết lập nào ảnh hưởng đến chất lượng và tốc độ khắc laser?
Không có thiết lập nào duy nhất kiểm soát toàn bộ kết quả. Hãy giữ nguyên chất liệu và độ hoàn thiện mong muốn trong khi đánh giá xem các thiết lập này hoạt động cùng nhau như thế nào:
- Đặc tính công suất và xung: Công suất trung bình, năng lượng xung, thời lượng xung và tần số lặp lại có liên quan với nhau nhưng không phải là cùng một đại lượng.
- Tốc độ quét: Tốc độ di chuyển của điểm sáng trên bề mặt. Quét nhanh hơn sẽ làm thay đổi độ phơi sáng dọc theo một đường thẳng.
- Khoảng cách và số lần gạch chéo: Khoảng cách giữa các đường kẻ và số lần lặp lại. Khoảng cách hẹp hơn hoặc nhiều lần kẻ hơn sẽ tốn nhiều công sức hơn; điều này không phải lúc nào cũng cải thiện được chất lượng sản phẩm.
- Thiết lập tiêu cự và trường nhìn: Kích thước điểm, chiều cao làm việc và vùng đánh dấu hữu dụng phải phù hợp với chi tiết nhỏ nhất và hình dạng hình học của bộ phận.
Một ví dụ đơn giản về khoảng cách giữa các xung
Hãy xem xét một đường thẳng được quét với tốc độ không đổi 1,000 mm/s bằng các xung cách đều nhau ở tần số 50 kHz , hay 50,000 xung mỗi giây. Khoảng cách giữa tâm các xung là:
Khoảng cách giữa các xung = tốc độ quét ÷ tần số xung
1,000 ÷ 50,000 = 0.020 mm = 20 µm
Ở tốc độ 2,000 mm/giây với cùng tần số xung, khoảng cách giữa các vạch là 40 µm. Đây là hình minh họa được tính toán, không phải là công thức đánh dấu được khuyến nghị.
Phép tính này không cho bạn biết về sự chồng lấp hay liệu dấu vết có được chấp nhận hay không. Bạn vẫn cần kích thước điểm thực tế, năng lượng xung, phản ứng bề mặt và kiểu quét. Nó cũng giả định chuyển động ổn định; các góc và vùng gia tốc cần được chú ý riêng.
Tốc độ quét không phải là số bộ phận hoàn chỉnh mỗi giờ.
Một chu trình sản xuất bao gồm việc nạp liệu, định vị, đánh dấu, kiểm tra kết quả và dỡ hàng. Tốc độ máy quét được nêu ra thường bỏ qua hầu hết các bước này. Hãy so sánh các chu trình hoàn chỉnh khi sử dụng cùng một mẫu thiết kế, chất lượng đánh dấu và phương pháp xử lý chi tiết.
Khắc laser có vĩnh viễn không, và liệu nó có thể làm hỏng chi tiết không?
Dấu khắc laser có thể bền vì nó làm thay đổi chi tiết hoặc lớp bề mặt của chi tiết thay vì chỉ thêm một nhãn in thông thường. Nhưng bền không có nghĩa là không thể xóa bỏ . Sự mài mòn có thể làm mờ dấu khắc nông, quá trình hoàn thiện sau này có thể che phủ nó, và tiếp xúc với hóa chất có thể làm thay đổi độ tương phản của nó.
“Không tiếp xúc” có nghĩa là dụng cụ khắc không ấn lên chi tiết cần khắc. Điều này không có nghĩa là tia laser không làm thay đổi vật liệu. Tiếp xúc quá mức hoặc không phù hợp có thể làm mất quá nhiều vật liệu, tạo ra hiệu ứng nhiệt không mong muốn hoặc làm thay đổi lớp phủ có chức năng bảo vệ.
Hãy chọn phương pháp kiểm tra độ bền phù hợp với điều kiện sử dụng của chi tiết. Nếu một chi tiết sẽ được rửa sạch, tiếp xúc với dung môi, phủ lớp bảo vệ hoặc được xử lý nhiều lần, hãy kiểm tra dấu hiệu sau các thao tác đó. Đối với các chi tiết dễ bị ăn mòn hoặc quan trọng về mặt an toàn, chỉ dựa vào hình thức bên ngoài là không đủ để chứng minh quy trình kiểm tra đạt yêu cầu.
Thống nhất những tiêu chí cần phải được duy trì ở mức chấp nhận được: nội dung dễ đọc, tình trạng bề mặt, độ sâu của vết mực, hình thức hoặc tất cả những điều này. Sau đó, ghi lại các điều kiện phơi sáng và phương pháp chấp nhận cùng với công thức đã được phê duyệt.
Làm thế nào để kiểm tra mã được khắc bằng laser?
Ba câu hỏi riêng biệt: Mã có chứa dữ liệu chính xác không? Người đọc dự định có thể giải mã được không? Mã có đáp ứng thông số kỹ thuật chất lượng ký hiệu yêu cầu không? Đây là những bước kiểm tra khác nhau. Việc quét điện thoại thành công không trả lời được cả ba câu hỏi.
- Kiểm tra dữ liệu. Xác nhận số sê-ri hoặc dữ liệu tải trọng so với bản ghi công việc. Bao gồm xử lý dữ liệu thiếu và số trùng lặp.
- Kiểm tra kết quả đo trong hệ thống thực tế. Hãy sử dụng thiết bị đọc phù hợp, khoảng cách làm việc, hướng đặt vật thể và ánh sáng thích hợp. Bề mặt phản chiếu có thể trông rất khác nhau dưới các loại ánh sáng khác nhau.
- Kiểm tra chất lượng khi yêu cầu kỹ thuật được nêu rõ. Sử dụng phương pháp xác minh và điều kiện báo cáo đã được thống nhất. Tiêu chuẩn ISO/IEC 29158:2025 đề cập đến chất lượng ký hiệu được đánh dấu trực tiếp trên bộ phận, bao gồm các thay đổi về chiếu sáng, đo lường và phân loại so với tiêu chuẩn ISO/IEC 15415. Tiêu chuẩn này không đưa ra yêu cầu chấp nhận giống nhau cho mọi khách hàng. [4]
Một ký hiệu Data Matrix cũng không tự động là một ký hiệu GS1 DataMatrix. Việc sử dụng GS1 liên quan đến các quy tắc mã hóa dữ liệu cụ thể, không chỉ là hình dạng của mẫu hình vuông. Xác nhận định dạng mã yêu cầu trước khi thử nghiệm quy trình đánh dấu số sê-ri . [5]
Lưu giữ hồ sơ về biến thể chi tiết, tệp đánh dấu, công thức và kết quả kiểm tra để có thể đánh giá sự thay đổi về vật liệu hoặc bố cục sau này dựa trên cùng một yêu cầu.
Việc khắc laser cần những biện pháp an toàn và bảo trì nào?
Một khu vực đánh dấu nhỏ vẫn có thể liên quan đến bức xạ laser nguy hiểm. Một hệ thống kín được thiết kế đúng cách có thể có phân loại phát xạ có thể tiếp cận thấp hơn so với laser công suất cao bên trong nó. Việc mở vỏ bọc để bảo trì sẽ làm thay đổi tình trạng tiếp xúc. Không được bỏ qua các khóa liên động để tăng tốc quá trình tải hoặc khắc phục sự cố. [6]
Đánh giá khả năng tiếp cận chùm tia, phản xạ, nguy cơ cháy và khói sinh ra trong quá trình lắp đặt thực tế. Thiết kế vỏ bọc và hệ thống hút phải phù hợp với vật liệu và quy trình. Kính bảo hộ, nếu được yêu cầu theo đánh giá, không thể thay thế cho việc ngăn chặn tiếp xúc với bức xạ nguy hiểm. [6] [7]
Khắc laser trực tiếp có thể tránh được việc sử dụng mực và khuôn in, nhưng điều đó không có nghĩa là toàn bộ hệ thống không cần bảo trì. Hãy tuân theo hướng dẫn sử dụng thiết bị để kiểm tra quang học, bảo dưỡng hệ thống làm mát và hút bụi. Bao gồm cả bộ lọc, vật tư vệ sinh và bất kỳ dụng cụ hỗ trợ khắc laser chuyên dụng nào trong việc đánh giá chi phí vận hành.
Bạn nên chọn máy khắc laser như thế nào?
Hãy bắt đầu bằng việc xác định chi tiết và thông số kỹ thuật cần thiết, chứ không chỉ dựa vào công suất. Yêu cầu nhà cung cấp chứng minh kết quả lặp lại trên các chi tiết tiêu biểu, sau đó xác nhận rằng toàn bộ máy móc có thể đáp ứng được tốc độ sản xuất yêu cầu.
Một ví dụ về yêu cầu hữu ích bao gồm:
- Phần đó là: Loại vật liệu hoặc nhựa, lớp hoàn thiện, các biến thể màu sắc, kích thước và hình ảnh.
- Dấu hiệu: Hình ảnh hoặc định dạng mã, kích thước thực tế, vị trí, độ tương phản yêu cầu và bất kỳ hạn chế nào về độ sâu hoặc bề mặt.
- Quy trình làm việc: Kích thước lô, mục tiêu chu kỳ hoàn chỉnh, phương pháp nạp và nguồn dữ liệu biến đổi.
- Bằng chứng: Các yêu cầu về người đọc hoặc xác minh và việc làm sạch, hao mòn hoặc các tác động khác mà nhãn hiệu phải chịu được.
Đối với một trạm độc lập, hãy tập trung vào việc tải dữ liệu lặp lại và hướng dẫn công việc rõ ràng. Đối với hệ thống khắc laser tự động , cần xác định thêm giao diện dây chuyền, truyền dữ liệu và những gì xảy ra khi quá trình khắc hoặc đọc dữ liệu thất bại.
Sự lựa chọn thực tế là sự kết hợp giữa nguồn sáng, quang học, giá đỡ, phần mềm và quy trình kiểm tra để tạo ra dấu khắc cần thiết một cách đáng tin cậy. Hãy tìm hiểu về máy khắc laser Oceanplayer khi các yêu cầu đó đã rõ ràng.
Nguồn kỹ thuật
- Coherent: Khắc laser là gì? — Kiến trúc máy quét thông dụng, quy trình xử lý bề mặt và các dòng nguồn.
- TRUMPF: Khắc laser trên nhựa — Khả năng hấp thụ, công thức, sự thay đổi màu sắc, khả năng tạo bọt và khả năng loại bỏ lớp màng.
- Gravotech: Công nghệ laser sợi quang MOPA hoạt động như thế nào? — Kiến trúc nguồn và tính linh hoạt trong điều khiển xung.
- ISO / IEC 29158: 2025 — Quy chuẩn kiểm tra chất lượng ký hiệu nhãn hiệu trực tiếp, ấn bản thứ hai.
- Hướng dẫn GS1 DataMatrix — Hướng dẫn mã hóa và ứng dụng dành riêng cho GS1; liên kết với bản phát hành 2.5.1.
- Cơ quan An toàn Lao động Oregon (OSHA): Laser - Các biện pháp an toàn khi làm việc — Các nguyên tắc về bao che, phân loại và tiếp xúc; bản tóm tắt thông tin tháng 9 năm 2025.
- Sổ tay kỹ thuật OSHA: Các mối nguy hiểm do tia laser gây ra — Các biện pháp kiểm soát chùm tia và các mối nguy hiểm trong không khí do quá trình sản xuất gây ra.
- IPG Photonics: Khắc laser — Định nghĩa quy trình và so sánh với các phương pháp nhận dạng truyền thống.